
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品的翹曲變形是塑料件常見的成型質量缺陷。
塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。
外部應力導致的想曲變形
此類翹曲變形主要為制件頂出變形,產生的原因為模具頂出機構設計不合理或成型工藝條件不合理。
塑料模具頂出機構設計不合理
頂出機構設計不合理,頂出設計不平衡,或頂桿截而積過小,都有可能使塑料件局部受力過大,承受不住應力作用發生塑性形變而導致翹曲變形。
防止頂出變形需改善脫模條件:如平衡頂出力;仔細磨光新型側面:增大脫模角度:頂桿布置在脫模阻力較大的地方,如加強筋,Boss 柱等處。
成型工藝參數設置不合理
注塑加工冷卻時間不足,凝固層厚度不夠,塑料件強度不足,脫模時容易導致產品翹曲變形。可以延長冷卻時間,增加凝固層厚度來解決。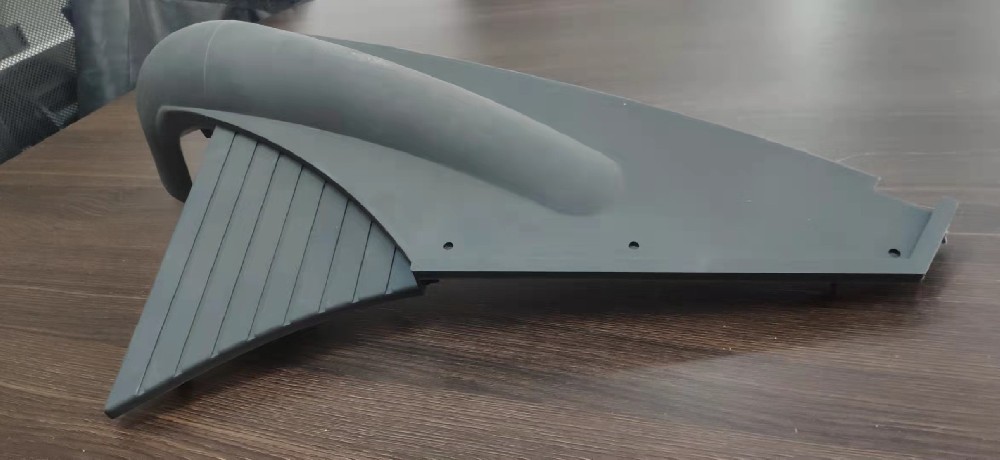
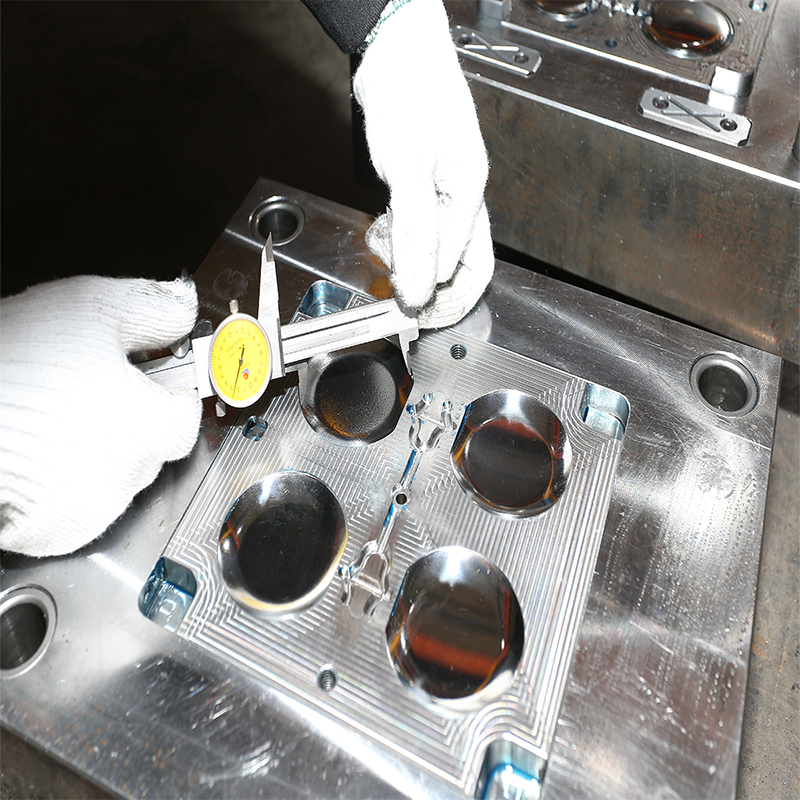
塑料注塑加工中,塑料制品有燒焦是指在產品流動末端局部位置形成不規則的深色焦痕。 當這種燒焦痕出現碳化的情況時,客戶基本上是不會接受這種產品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現顏色有稍許發黃或輕微黑點的情況下,可以與客戶商量限度接受。
塑件尺寸精度是指所獲得的塑件尺與塑件圖中尺寸的符合程度,即所獲得塑件尺寸的準確度。影響塑件精度的因素有很多,包括以下幾個方面。1、模具的制造精度及磨損程度這些 會直接影響塑件尺寸精度。2、塑料制品收縮率的波動一 般結晶性塑料和半結晶性塑料(POM和PA等)的收縮率比無定形塑料的大,范圍寬,波
對注塑模具設計的基本要求可概括為如下方面。 保證塑件的質量及尺寸穩定性塑件的質量 包括外觀質量和內部質量,優良的外觀質量包括完整而清晰的結構形狀,符合要求的表面粗糙度(包括蝕紋和噴砂等),沒有熔接痕、銀紋、震紋及黑點、黑斑等注塑缺陷。優良的內部質量包括不能存在組織
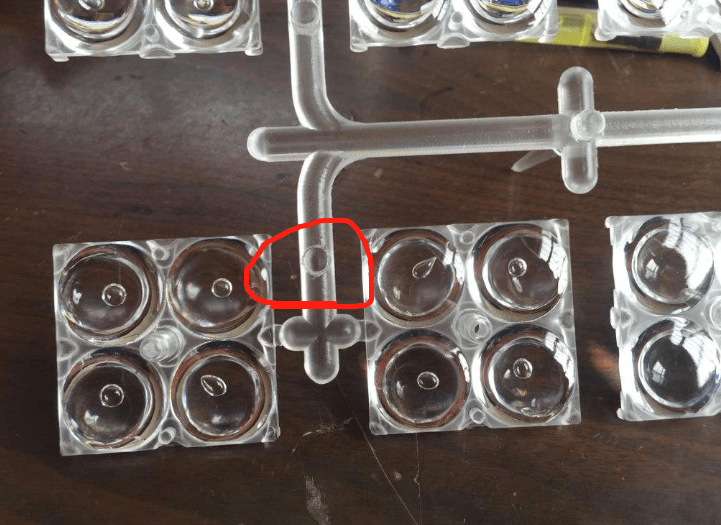
氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡,注塑加工廠在調整工藝等問題方面總計以下原因,成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情
料花1.機臺方面:(1)料筒、螺桿磨損或過膠頭、過膠圈存在料流死角,長期受熱而分解。(2)加熱系統失控,造成溫度過高而分解,應檢查熱電偶、發熱圈等加熱元件是否有問題。螺桿設計不當,造成個解或容易帶進空氣。2.模具方面:(1)排氣不良。(2)模具中流道、澆口、型腔的磨擦阻力大,造成局部過熱而出現分解。(3)澆口、型腔分布不