
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑機是按一定程序運行的,每次運行都要經過合模、座進、注射、冷卻、熔膠、射退、座退、開模、頂出及出人芯的循環過程,其中每一步稱為一個工作環節,注塑加工實現每一個工作環節,都有一個獨立的控制電路。程序檢查法就是確認故障具體出現在哪個控制環節上,這樣排除故障的方向就明確了,有了針對性對排除故障很重要。這種方法不僅適用于有觸點的電氣控制系統,也適用于無觸點控制系統,如PC控制系統或單片機控制系統;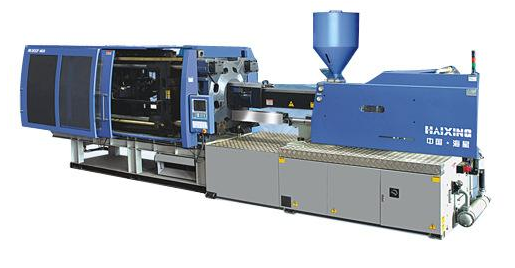
現象:物料溢邊、射嘴滴膠等這類缺陷。原因:料筒與射嘴的溫度設定不當,射嘴與主澆口模嘴接觸不良,鎖模力不均勻或不恒定,塑料流動性太好,射嘴溫度太高而產生漏膠溢料現象。 注塑成型產品缺陷是造成產品質量不合格的根源,產品缺陷又和注塑操作員、注塑維修工的技術水平有關。保證產品
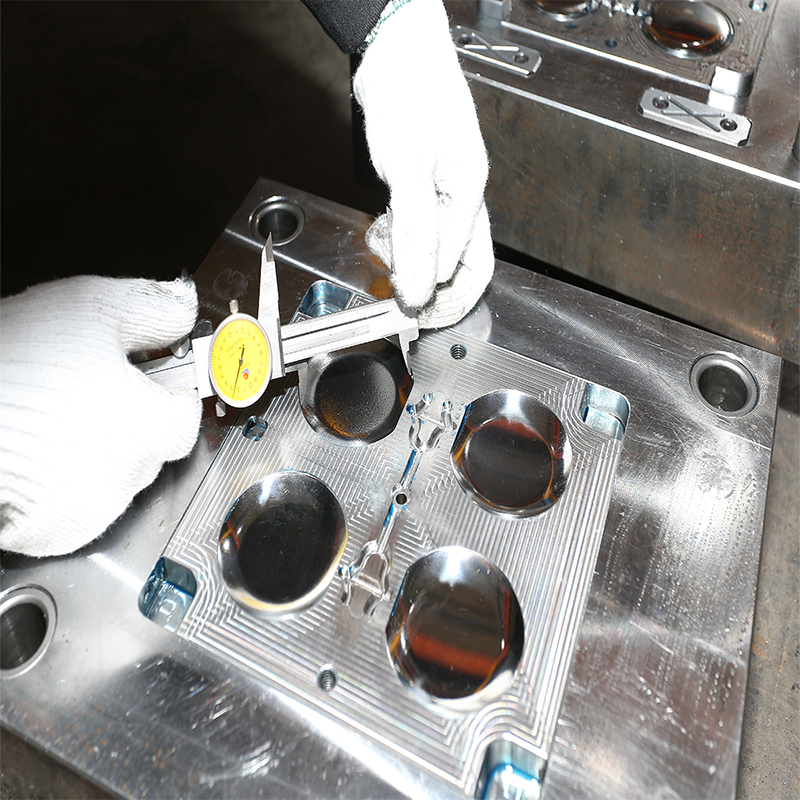
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依據成型辦法的不-樣,可分為注塑模、緊縮模、 壓注模、 擠出模和氣動成型模等。塑料模具加工的作業條件:多見塑料成型模具加作業業示意圖。塑料模的首要作業零件是成型零件,如凸模、凹模、 型芯、鑲塊、成型桿和成型環等,構成
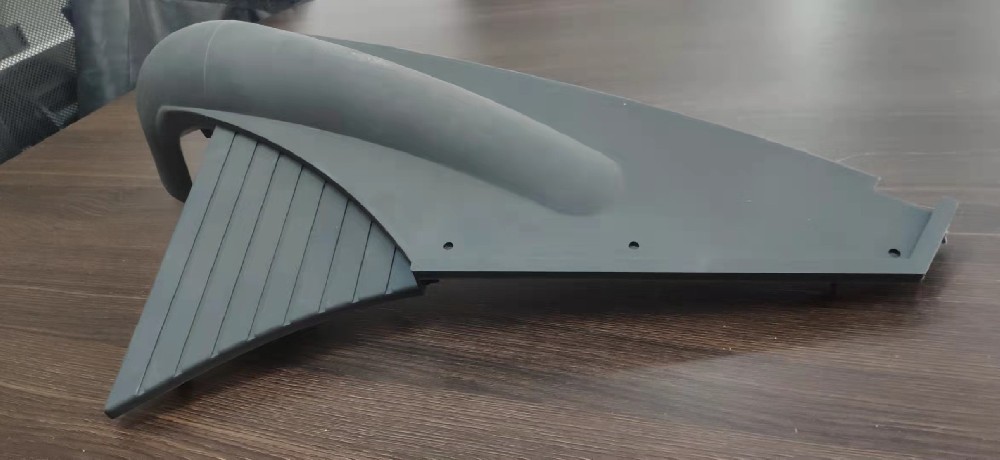
塑料制品廠在注塑產品出現尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過程中重量尺寸的變化超過了塑料模具、注塑機、塑料組合的生產能力。可能出現問題的原因缺陷:輸入射料缸內的塑料不均。射料缸溫度或波動的范圍太大。注塑機容量太小。注塑壓力不穩定。.螺桿復位不穩定。運
①塑料制品投影面積超過注射機所允許的最大制品面積;②模具安裝不正確或單向受力;③注塑機模板不平行或拉桿變形不均;④模具平行度不良或模邊有阻礙;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑動零件的間隙過大;⑥塑料流動性太大,且加料量太大;⑦型腔料溫高,模溫過高;⑧注塑加工廠家在塑料注射壓力過大,注射速度過快;
塑料注塑加工中,塑料制品有燒焦是指在產品流動末端局部位置形成不規則的深色焦痕。 當這種燒焦痕出現碳化的情況時,客戶基本上是不會接受這種產品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現顏色有稍許發黃或輕微黑點的情況下,可以與客戶商量限度接受。