
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

塑料制品廠在注塑產(chǎn)品出現(xiàn)尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過程中重量尺寸的變化超過了塑料模具、注塑機(jī)、塑料組合的生產(chǎn)能力。
可能出現(xiàn)問題的原因缺陷:
輸入射料缸內(nèi)的塑料不均。射料缸溫度或波動的范圍太大。注塑機(jī)容量太小。注塑壓力不穩(wěn)定。.螺桿復(fù)位不穩(wěn)定。運(yùn)作時間的變化、溶液黏度不一致。注射速度(流量控制)不穩(wěn)定。使用了不適合模具的塑料品種。考慮模溫、注射壓力、速度、時間和保壓等對產(chǎn)品的影響。
解決方案:
(1).檢查有無充足的冷卻水流經(jīng)料斗喉以保持正確的溫度。
(2).檢查是否劣質(zhì)或松脫的熱電偶。
(3).檢查與溫度控制器一起使用的熱電偶是否屬于正確類型。
(4).檢查注塑機(jī)的注塑量和塑化能力,然后與實(shí)際注塑量和每小時的注塑料用量進(jìn)行比較。
(5).檢查是否每次運(yùn)作都有穩(wěn)定的熔融熱料。
(6).檢查回流防止閥有否泄露,若有需要就進(jìn)行更換。
(7).檢查是否錯誤的進(jìn)料設(shè)定。
(8).保證螺桿在每次運(yùn)作復(fù)回位置都是穩(wěn)定的,即不多于0.4mm的變化。
(9).檢查運(yùn)作時間的不一致性。
(10).使用背壓。
(11).檢查液壓系統(tǒng)運(yùn)作是否正常,油溫是否過高或過低(25—60oC)。
(12).選擇適合模具的塑料品種(主要從縮率及機(jī)械強(qiáng)度考慮)。
(13).重新調(diào)整整個生產(chǎn)工藝。
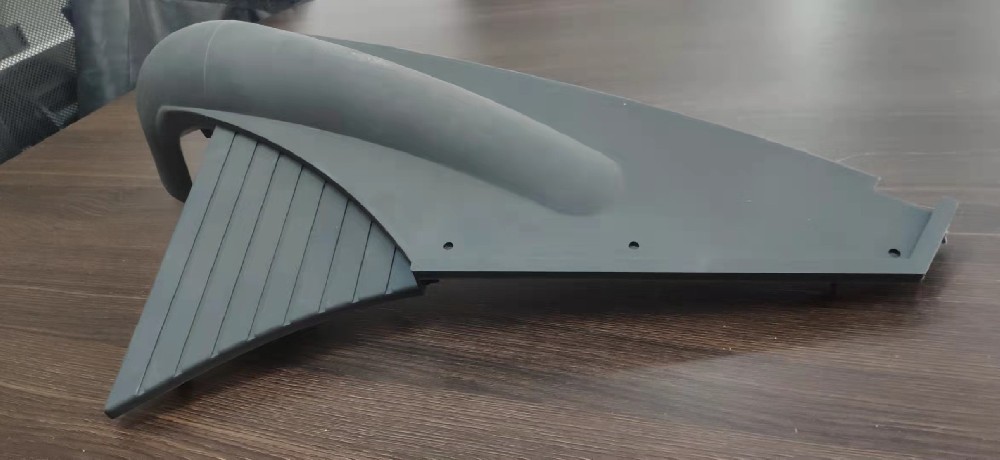
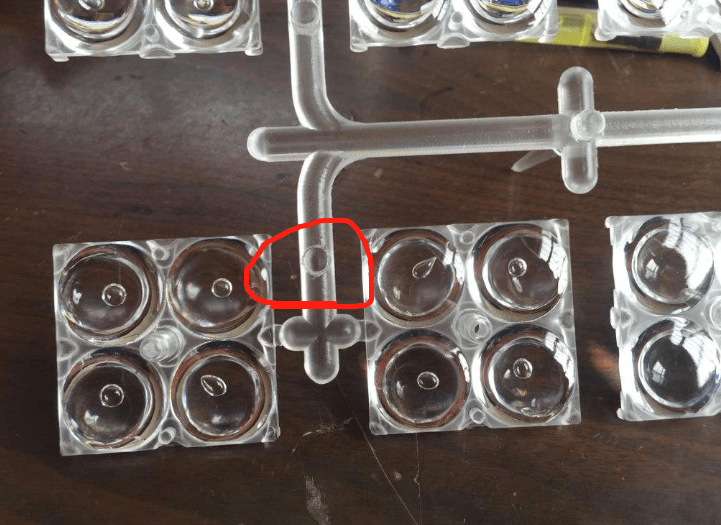
氣泡出現(xiàn)在較厚的制品,表面脹大,切開后斷面有氣泡,注塑加工廠在調(diào)整工藝等問題方面總計(jì)以下原因,成因及解決辦法:1、加料過程中沒控制好量,導(dǎo)致注射壓力過高,只需調(diào)整加料量即可;2、冷卻時間不足。可以在機(jī)器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現(xiàn)分解黑線的現(xiàn)象。若分解情
熔接痕熔接痕是由于來自不同方向的熔融樹脂前端部分被冷卻、在結(jié)合處未能完全融合而產(chǎn)生的。一般情況下,主要影響外觀,對涂裝、電鍍產(chǎn)生影響。嚴(yán)重時,對塑料制品強(qiáng)度產(chǎn)生影響(特別是在纖維增強(qiáng)樹脂時,尤為嚴(yán)重)可參考以下幾項(xiàng)予以改善:l)調(diào)整成型條件,提高流動性。如,提高樹脂溫度、提高模具溫度、提高注射壓力及速
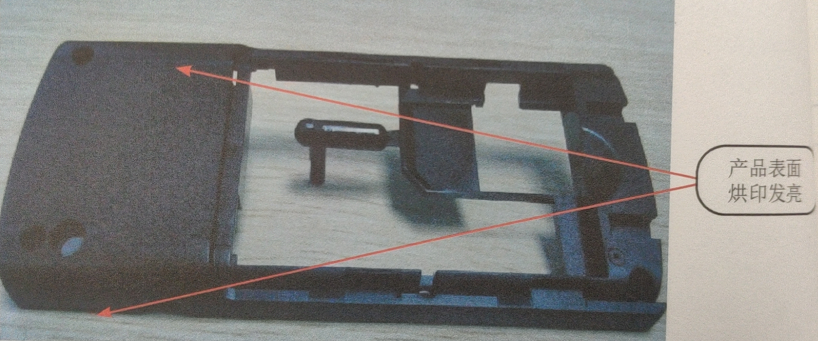
現(xiàn)象:塑料制品表面為細(xì)紋面,在成型中由于氣體沒有完全排出而導(dǎo)致產(chǎn)品表面烘印發(fā)亮難改善,不能滿足品質(zhì)要求。產(chǎn)品物征:材料: ABS+PCHI-1001BN顏色 :黑色產(chǎn)品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機(jī)殼,模具流道較長,進(jìn)膠口方式為點(diǎn)入進(jìn)膠,熔料流至進(jìn)膠口附近,由于速度慢及壓力
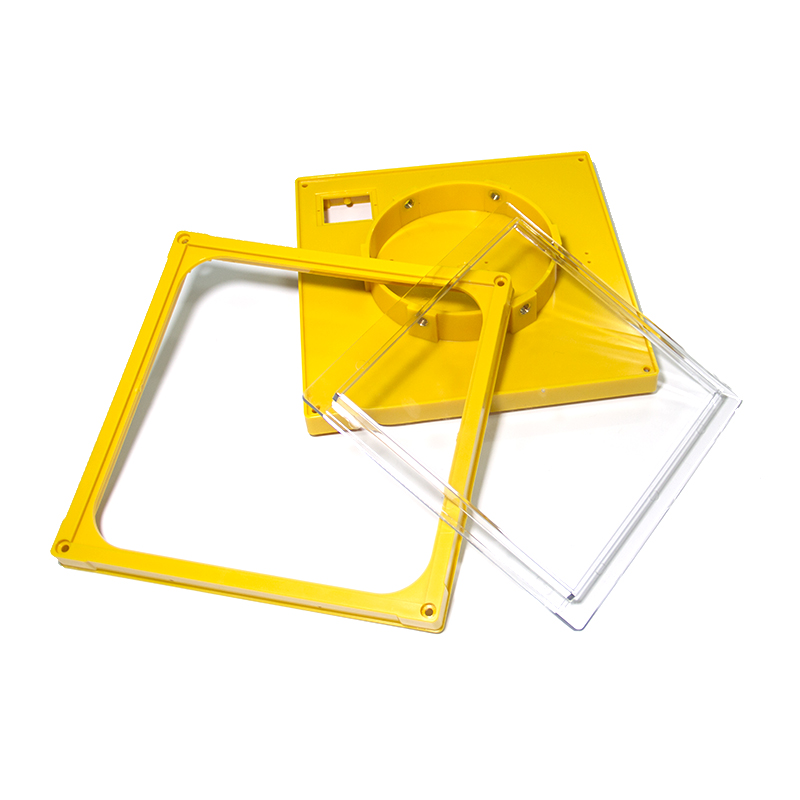
PC塑料材質(zhì)的優(yōu)點(diǎn)和缺點(diǎn)是什么?
PC注塑件又稱是聚碳酸酯,具有優(yōu)良的物理機(jī)械性能,尤其是耐沖擊性優(yōu)異,拉伸強(qiáng)度、彎曲強(qiáng)度、壓縮強(qiáng)度高;蠕變性小,尺寸穩(wěn)定;具有良好的耐熱性和耐低溫性,在較寬的溫度范圍內(nèi)具有穩(wěn)定的力學(xué)性能,尺寸穩(wěn)定性,電性能和阻燃性,可在 -60~120℃下長期使用;無明顯熔點(diǎn),在 220-230℃呈熔融狀態(tài);由于
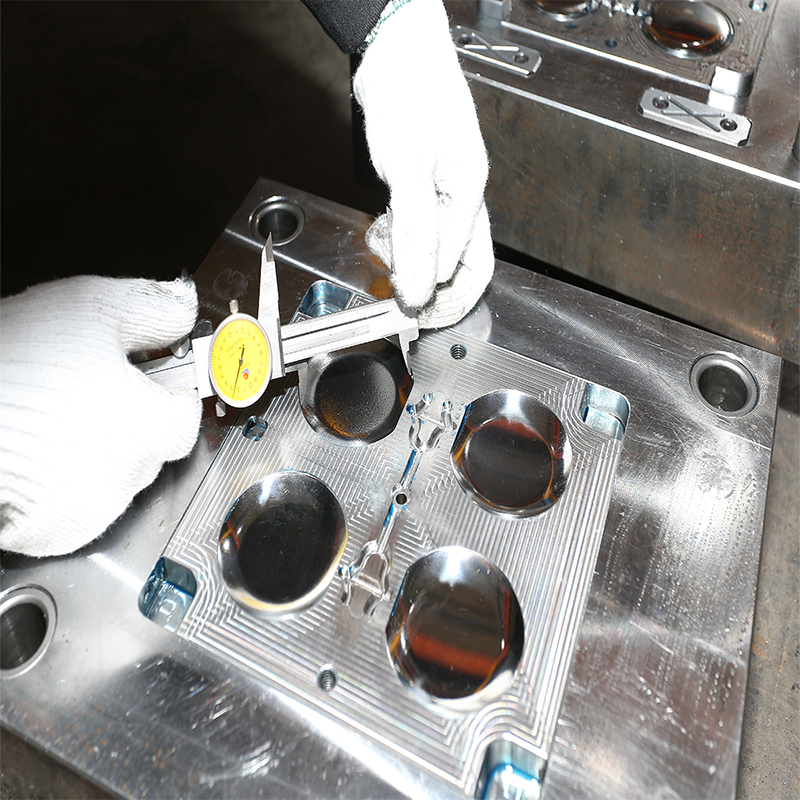
塑料注塑加工中,塑料制品有燒焦是指在產(chǎn)品流動末端局部位置形成不規(guī)則的深色焦痕。 當(dāng)這種燒焦痕出現(xiàn)碳化的情況時,客戶基本上是不會接受這種產(chǎn)品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現(xiàn)顏色有稍許發(fā)黃或輕微黑點(diǎn)的情況下,可以與客戶商量限度接受。