
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

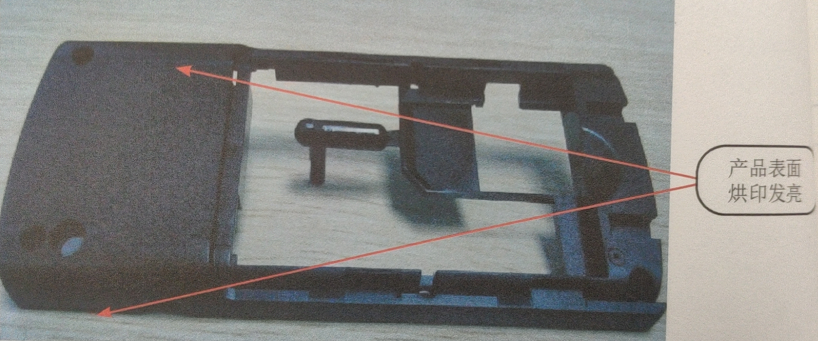
現象:
塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導致產品表面烘印發亮難改善,不能滿足品質要求。
產品物征:
材料: ABS+PCHI-1001BN顏色 :黑色產品重(單件):5.68g水口重:11.66g(4)不良原因分析
不良原因分析:
①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力大,造成產品應力增加,烘印明顯。
②模具溫度設定得過低不利于氣體排出模而造成困氣。
塑料加工廠的相應對策:
①運用多級注射及位置切換。
②第一段用相對快的速度剛剛充滿流道至進膠口及找出相應的切換位置;第二段用中速較大壓力充滿模腔的95%以免高溫的熔融膠料冷卻:第三段用慢速充滿模腔,使模腔內的空氣完全排出,最后轉換到保壓切換位置。
③注塑加工提高模具體溫度。
④在分型面四周加開排氣。
⑤用橡皮擦擦發亮表面。
聚甲基丙烯酸甲酯(PMMA) 在塑料加工中它俗稱有機玻璃,是光學性能最好的塑料。PMMA力學和電學性能一般,熱膨脹系數是無機玻璃的8-10倍,長期使用溫度僅為80度,吸濕性偏高,水中浸泡24h后吸水率達到0.1%-0.4%。PMMA能注塑、擠出和熱成型透明制品也可以澆鑄成型,將液體的PMMA單體和催化劑一起注入模具
①塑料模具澆口系統形式不當,澆口小,分流道小,流程長,流料陽力大,料溫下降快②料溫太低或模溫太低③塑料流動性差,有冷料摻入,冷卻速度快④模具內有水分或潤滑劑。融料充氣過多,脫模劑過多⑤注射壓力太小或注射速度慢⑥注塑加工廠生產的塑料制品形狀不良,壁厚薄不均勻。使融料在薄壁處匯合⑦模具冷卻系統不當或排氣
熱流道技術是應用于注塑加工廠工業的一項先進技術,采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態,從而在完成注射后只需取出塑料產品而不產生澆道凝料的先進澆注系統。塑料熔體需流經主噴嘴、熱流道板、分噴嘴,最終才能到達模具型腔。所以在使用過程中如何保
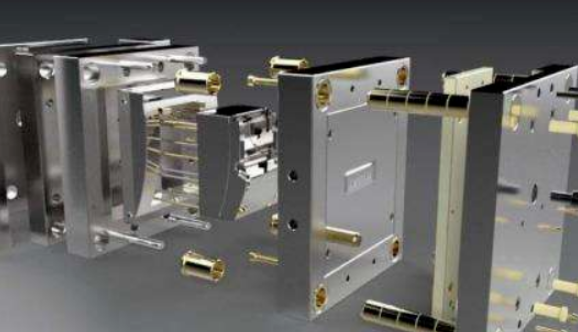
模具設計和制造與塑料注塑加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。塑料模具設計要考慮的結構要素有:1.分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方

塑料注塑產品重量不穩定(注塑不穩定)是指塑料產品的重量達不到設定的標準重量,并伴隨著有超出允許范圍的變動。 這種情況可能會對產品功能性有所影響。產品重量增加的話,注塑加工廠的生產成本也會增加。產品重量不穩定屬于輕微缺陷,一般這類型的檢驗標準允許重量變動范圍量為3% ~