
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料注塑產品重量不穩定(注塑不穩定)是指塑料產品的重量達不到設定的標準重量,并伴隨著有超出允許范圍的變動。
這種情況可能會對產品功能性有所影響。產品重量增加的話,注塑加工廠的生產成本也會增加。產品重量不穩定屬于輕微缺陷,一般這類型的檢驗標準允許重量變動范圍量為3% ~ 5%,標準因產品重量大小而異。
熱流道技術是應用于注塑加工廠工業的一項先進技術,采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態,從而在完成注射后只需取出塑料產品而不產生澆道凝料的先進澆注系統。塑料熔體需流經主噴嘴、熱流道板、分噴嘴,最終才能到達模具型腔。所以在使用過程中如何保
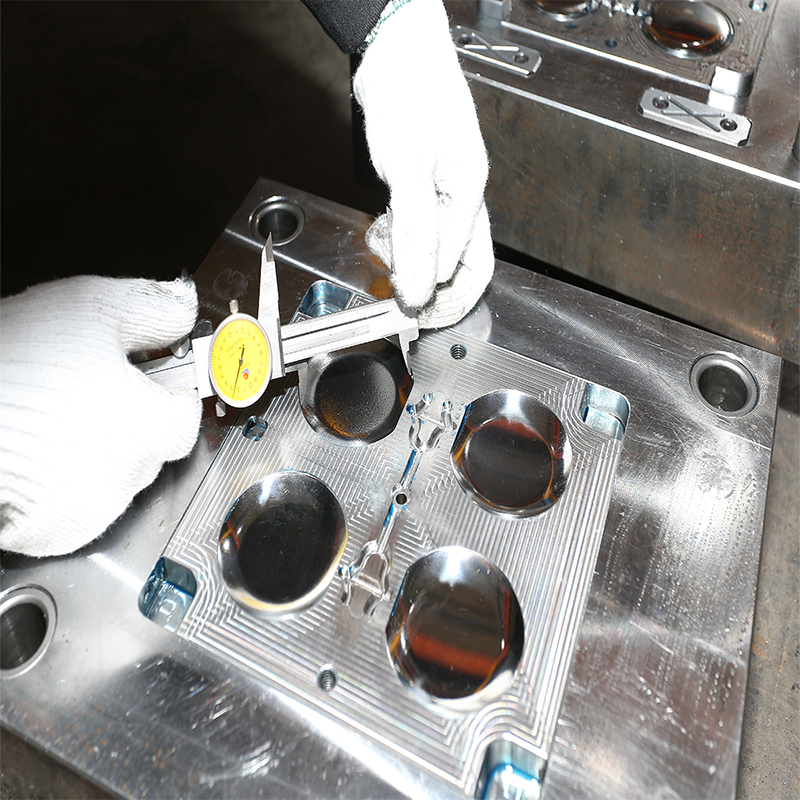
塑料注塑加工中,塑料制品有燒焦是指在產品流動末端局部位置形成不規則的深色焦痕。 當這種燒焦痕出現碳化的情況時,客戶基本上是不會接受這種產品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現顏色有稍許發黃或輕微黑點的情況下,可以與客戶商量限度接受。
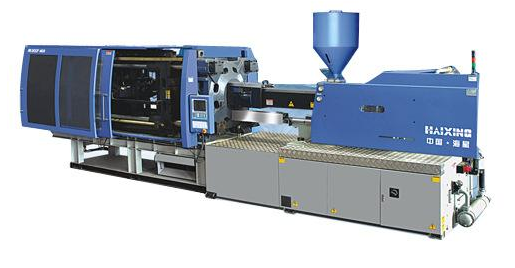
注塑溫度是影響注塑壓力的重要因素。注塑機料筒有5~6個加熱段,每種原料都有其合適的加工溫度(詳細的加工溫度可以參閱材料供應商提供的數據)。 注塑溫度必須控制在一定的范圍內。溫度太低,熔料塑化不良,影響成型件的質量,增加工藝難度;溫度太高,原料容易分解。在實際的注塑成

1、溫度的控制在控制儀器上,設定需要的溫度,而感應器的顯示將與設定點上產生的溫度相比較。在這最簡單的系統中,當溫度到達設定點時,就會關閉,溫度下降后電源又重新開啟。這種系統稱為開閉控制,因為它不是開就是關。2、溫度溫度的測量和控制在注塑中是十分重要的。雖然進行這些測量是相對地簡單,但多數注塑機都沒有足
材料方面:1、使用不適合的色母粒,耐熱性不足,造成原料在料簡內已變色或 2、除濕干燥溫度過高或時間過長,使材料本身變色。塑料模具:1、澆口太小,注射過程中,產生了剪切熱,使材料發生分解。注塑工藝):1 、熔融料溫過高。