
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

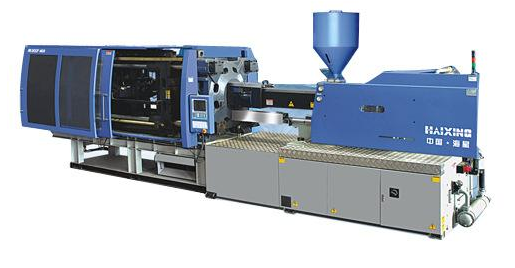
材料方面:1、使用不適合的色母粒,耐熱性不足,造成原料在料簡內已變色或
2、除濕干燥溫度過高或時間過長,使材料本身變色。
塑料模具:1、澆口太小,注射過程中,產生了剪切熱,使材料發生分解。
注塑工藝):1 、熔融料溫過高。
2、材料在料筒中滯留時間過長。
3、注射速度太快,流動過程中有過大的剪切熱產生。
4、注塑塑料件在生產過程中有不正常停機。
為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的塑料模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理
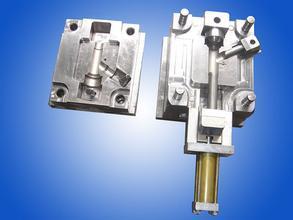
塑料首先在注射機底加熱料筒內受熱熔融,然后在注射機的螺桿或柱塞推動下,經注射機噴嘴和模具的澆注系統進入模具型腔,塑料冷卻硬化成型,脫模得到制品。其結構通常由成型部件、澆注系統、導向部件、推出機構、調溫系統、排氣系統、支撐部件等部分組成。制造材料通常采用塑料模具鋼模塊,常用的材質主要為碳素結構鋼、碳素
PA6和PA66的區別PA6的化學物理特性和PA66很相似,然而,它的熔點較低,而且工藝溫度范圍很寬。它的抗沖擊性和抗溶解性比PA66要好,但吸濕性也更強。因為塑件的許多品質特性都要受到吸濕性的影響,因此使用PA6設計產品時要充分考慮到這一點。為了提高PA6的機械特性,經常加入各種各樣的改性劑。玻璃就是最常
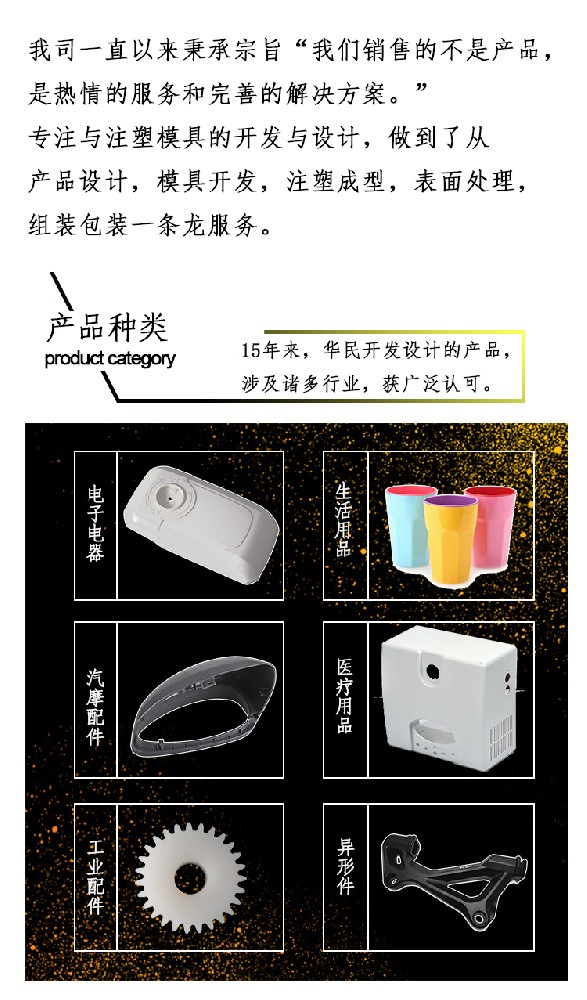
填充階段 塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘
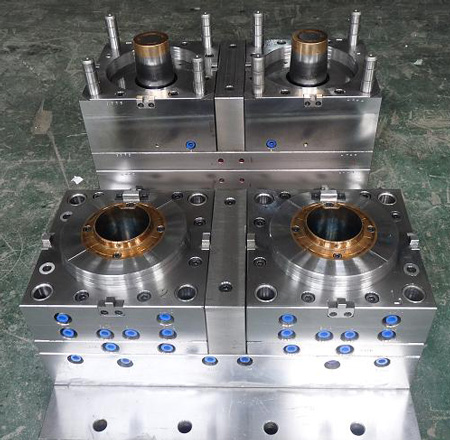
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯系我廠,價格和實力都是值得的。