
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

填充階段
塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。
高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯加熱影響也會使固化層厚度變薄。因此在流動控制階段,填充行為往往取決于待填充的體積大小。即在流動控制階段,由于高速填充,熔體的剪切變稀效果往往很大,而薄壁的冷卻作用并不明顯,于是速率的效用占了上風。
低速填充。熱傳導控制低速填充時,剪切率較低,局部粘度較高,流動阻力較大。注塑加工由于熱塑料補充速率較慢,流動較為緩慢,使熱傳導效應較為明顯,熱量迅速為冷模壁帶走。加上較少量的粘滯加熱現象,固化層厚度較厚,又進一步增加壁部較薄處的流動阻力。
由于噴泉流動的原因,在流動波前面的塑料高分子鏈排向幾乎平行流動波前。因此兩股塑料熔膠在交匯時,接觸面的高分子鏈互相平行;加上兩股熔膠性質各異(在模腔中滯留時間不同,溫度、壓力也不同),造成熔膠交匯區域在微觀上結構強度較差。在光線下將零件擺放適當的角度用肉眼觀察,可以發現有明顯的接合線產生,這就是熔接痕的形成機理。熔接痕不僅影響塑件外觀,同時由于微觀結構的松散,易造成應力集中,從而使得該部分的強度降低而發生斷裂。
一般而言,在高溫區產生熔接的熔接痕強度較佳,因為高溫情形下,高分子鏈活動性較佳,可以互相穿透纏繞,此外高溫度區域兩股熔體的溫度較為接近,熔體的熱性質幾乎相同,增加了熔接區域的強度;反之在低溫區域,熔接強度較差。
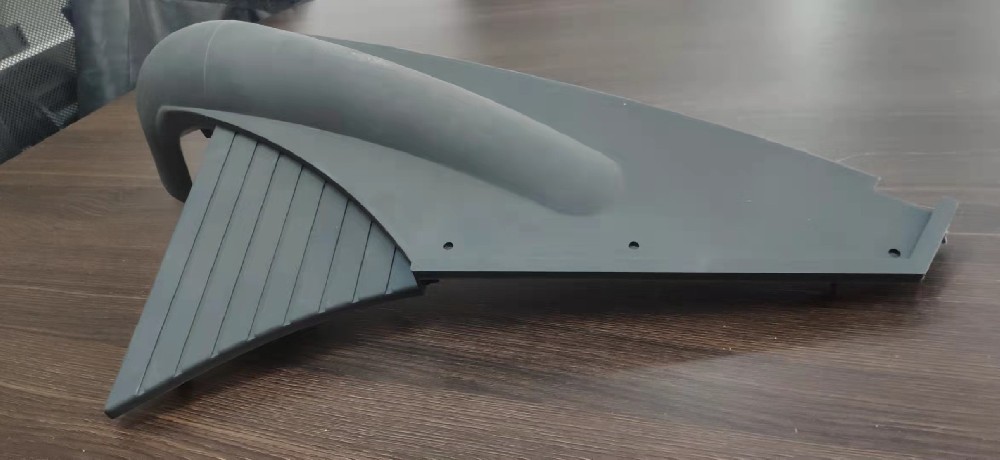
塑料制品的翹曲變形是塑料件常見的成型質量缺陷。 塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。外部應力導致的想曲變形此類翹曲變形主要為制件頂出變形,產生的原因為模
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依據成型辦法的不-樣,可分為注塑模、緊縮模、 壓注模、 擠出模和氣動成型模等。塑料模具加工的作業條件:多見塑料成型模具加作業業示意圖。塑料模的首要作業零件是成型零件,如凸模、凹模、 型芯、鑲塊、成型桿和成型環等,構成
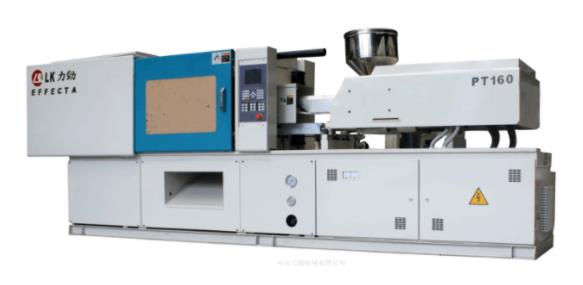
一般來講,高速注塑機就是全電動機,普通注塑機都是液壓注塑機,而液壓注塑機相對運行速度較慢。全電動高速注塑機使用的伺服馬達來實現開閉模,頂出脫模,原料注射儲料等等,運轉速度即快又精密,大大提高或改善生產環境和生產效率。不過現在伺服電動注塑機只有鎖模力在850噸以下的機器。高速注塑機和普通注塑機的區別:1、

為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理。特
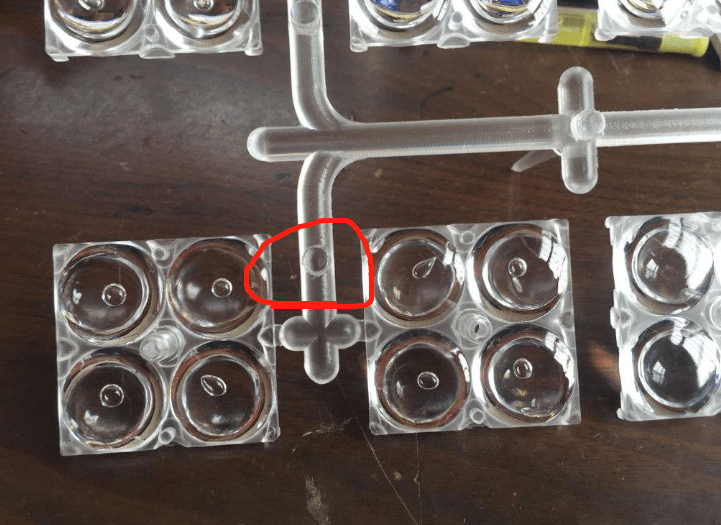
注塑加工廠家有氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情況輕微,只需適當降溫。如果整個機筒分解,只能是