
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料模具是統(tǒng)稱。
塑膠模具是塑料模具中的一種,還就是擠出模具,搪塑模具等等。
模具的分類也是根據(jù)加工工藝的不同而進行區(qū)分的。擠出工藝,注塑工藝、搪塑工藝。
應(yīng)用的話,向注塑工藝,只能制作具有一定形狀的,固定的產(chǎn)品。比如:注塑一個手機殼,碗,電腦外殼等等。
擠出的話就是在橫截面形狀的范圍內(nèi)連續(xù)不斷的擠出生產(chǎn),可以是無限長,例如:管材,型材、板材、片材,這些都是利用擠出工藝做的。
搪塑就像兒童玩的玩具,中空的,像橡膠的圓球,就是搪塑出來的。
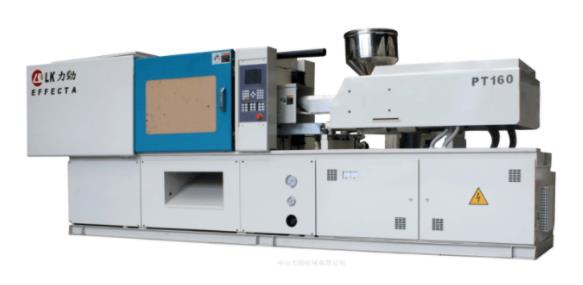
填充是整個注塑循環(huán)過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充:高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯
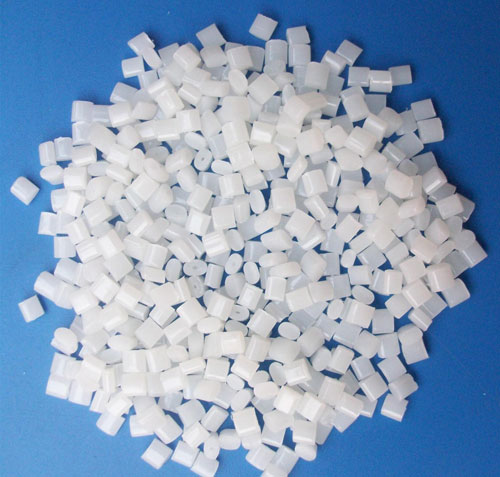
首先化學(xué)名稱不一致,abs化學(xué)名稱是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化學(xué)名稱是聚丙烯。其次是燃燒性質(zhì)不同,pp燃燒較快,abs燃燒較緩慢。再就是密度不一樣,abs的密度要比pp的大。接下來就是硬度不同,abs的硬度比較高一些。最后就是電學(xué)性能不一樣,pp的電絕緣性要比abs的差。1、如果要比較那你得設(shè)定一個前提,因為

熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典
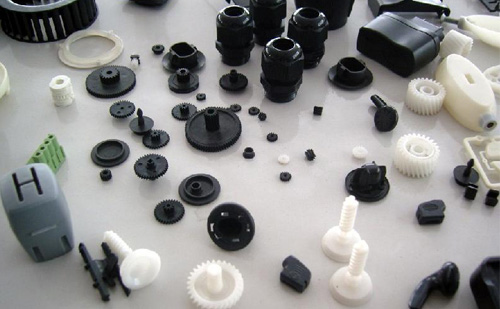
注塑和吹塑的工藝不一樣,吹塑是注+吹;注塑是注+壓;吹塑做的一定有那個拔吹氣管留下的頭,注塑做的一定有澆口斷面.一般來說,注塑是實芯體,吹塑是空芯體,吹塑表面是不平整的.吹塑的有吹氣口.注塑,即熱塑性塑料注塑成型,這種方法即是將塑料材料熔融,然后將其注入膜腔。熔融的塑料一旦進入模具中,它就受冷依模腔樣成型成
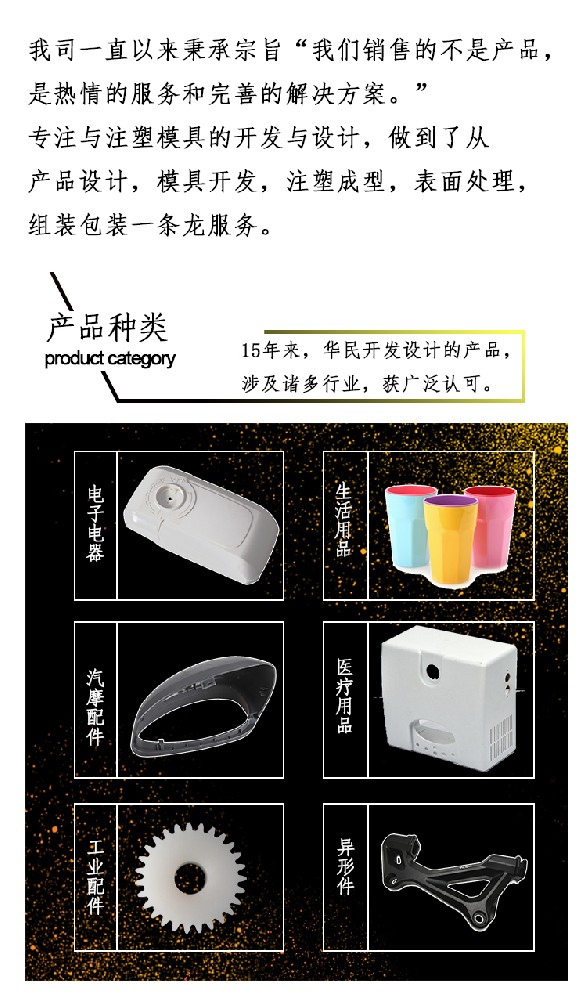
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依據(jù)成型辦法的不-樣,可分為注塑模、緊縮模、 壓注模、 擠出模和氣動成型模等。塑料模具加工的作業(yè)條件:多見塑料成型模具加作業(yè)業(yè)示意圖。塑料模的首要作業(yè)零件是成型零件,如凸模、凹模、 型芯、鑲塊、成型桿和成型環(huán)等,構(gòu)成