
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑和吹塑的工藝不一樣,吹塑是注+吹;注塑是注+壓;吹塑做的一定有那個拔吹氣管留下的頭,注塑做的一定有澆口斷面.
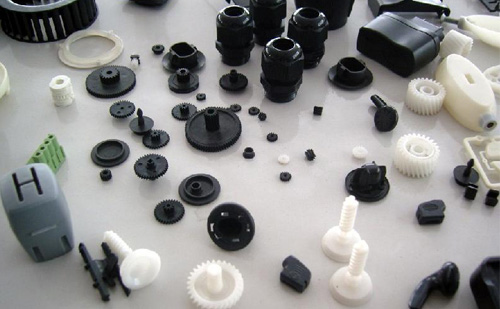
一般來說,注塑是實芯體,吹塑是空芯體,吹塑表面是不平整的.吹塑的有吹氣口.
注塑,即熱塑性塑料注塑成型,這種方法即是將塑料材料熔融,然后將其注入膜腔。熔融的塑料一旦進入模具中,它就受冷依模腔樣成型成一定形狀。 所得的形狀往往就是最后成品,在安裝或作為最終成品使用之前不再需要其他的加工。許多細部,諸如凸起部、肋、螺紋,都可以在注射模塑一步操作中成型出來。注射模塑機有兩個基本部件:用于熔融和把塑料送入模具的注射裝置與合模裝置。和模裝置的作用在于:1.使模具在承受住注射壓力情況下閉合;2.將制品取出注射裝置在塑料注入模具之前將其熔融,然后控制壓力和速度將熔體注入模具。目前采用的注射裝置有兩種設計:螺桿式預塑化器或雙級裝置,以及往復式螺桿。螺桿式預塑化器利用預塑化螺桿(第一級)再將熔融塑料注入注料桿(第二級)。螺桿預塑化器的優點是熔融物質量恒定,高壓和高速,以及精確的注射量控制(利用活塞沖程兩端的機械止推裝置)。這些長處是透明、薄壁制品和高生產速率所需要的。其缺點包括不均勻的停留時間(導致材料降解)、較高的設備費用和維修費用。最常用的往復式螺桿注射裝置不需要柱塞即將塑料熔融并注射。
吹塑: 也稱中空吹塑,一種發展迅速的塑料加工方法。熱塑性樹脂經擠出或注射成型得到的管狀塑料型坯,趁熱(或加熱到軟化狀態),置于對開模中,閉模后立即在型坯內通入壓縮空氣,使塑料型坯吹脹而緊貼在模具內壁上,經冷卻脫模,即得到各種中空制品。吹塑薄膜的制造工藝在原理上和中空制品吹塑十分相似,但它不使用模具,從塑料加工技術分類的角度,吹塑薄膜的成型工藝通常列入擠出中。吹塑工藝在第二次世界大戰期間,開始用于生產低密度聚乙烯小瓶。50年代后期,隨著高密度聚乙烯的誕生和吹塑成型機的發展,吹塑技術得到了廣泛應用。中空容器的體積可達數千升,有的生產已采用了計算機控制。適用于吹塑的塑料有聚乙烯、聚氯乙烯、聚丙烯、聚酯等,所得之中空容器廣泛用作工業包裝容器。
塑料制品出現開裂,包括制件表面絲狀裂紋、微裂、頂白、開裂及因制件粘模、流道粘模而造成或創傷危機,按開裂時間分脫模開裂和應用開裂。主要有以下幾個方面的原因造成:1.加工方面:(1)加工壓力過大、速度過快、充料愈多、注射、保壓時間過長,都會造成內應力過大而開裂。(2)調節開模速度

注塑生產時磁鐵斷裂是指在注塑過程中,由于注射壓力或模具配合精度的問題,導致完整的磁鐵從某個部位產生裂紋或斷開,造成成型后塑料產品的缺陷。 對于塑料注塑產品來說,磁鐵是存在一定的功能性要求的。所以這種缺陷一旦發生,產品直接報廢,該缺陷屬于功能性的致命缺陷。
料花1.機臺方面:(1)料筒、螺桿磨損或過膠頭、過膠圈存在料流死角,長期受熱而分解。(2)加熱系統失控,造成溫度過高而分解,應檢查熱電偶、發熱圈等加熱元件是否有問題。螺桿設計不當,造成個解或容易帶進空氣。2.模具方面:(1)排氣不良。(2)模具中流道、澆口、型腔的磨擦阻力大,造成局部過熱而出現分解。(3)澆口、型腔分布不
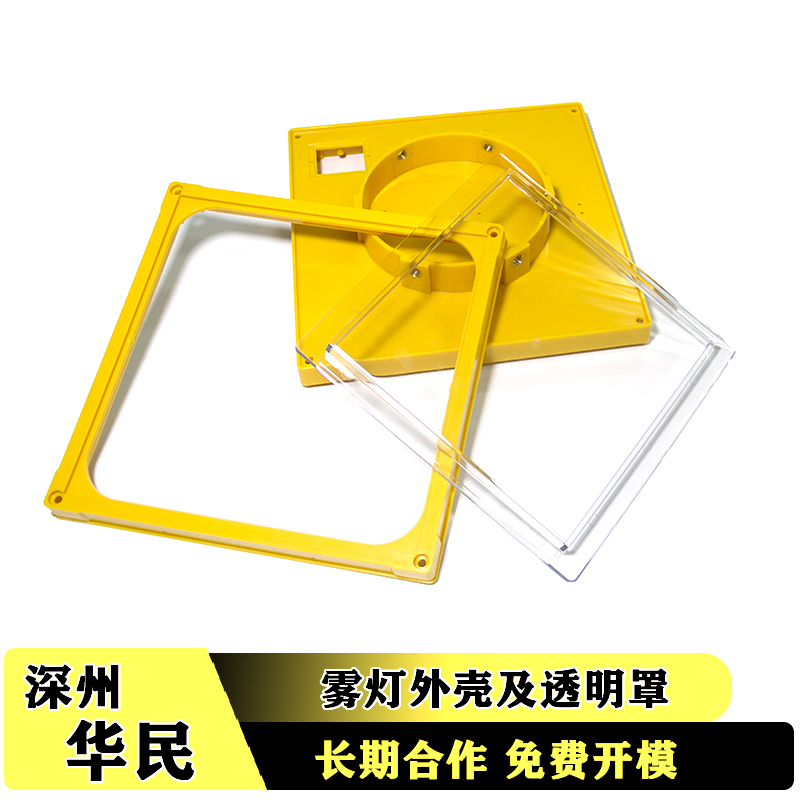
塑料模具加工主要分四個環節,分別是鍛造工藝,預備熱處理,淬火與回火,消應力退火。1、鍛造工藝。這是塑料模具工作零件制造過程中的重要環節。對于高合金工具鋼的塑料模具,通常對材料碳化物分布等金相組織提出技術要求。此外,還應嚴格控制鍛造溫度范圍,制定正確的加熱規范,采用正確
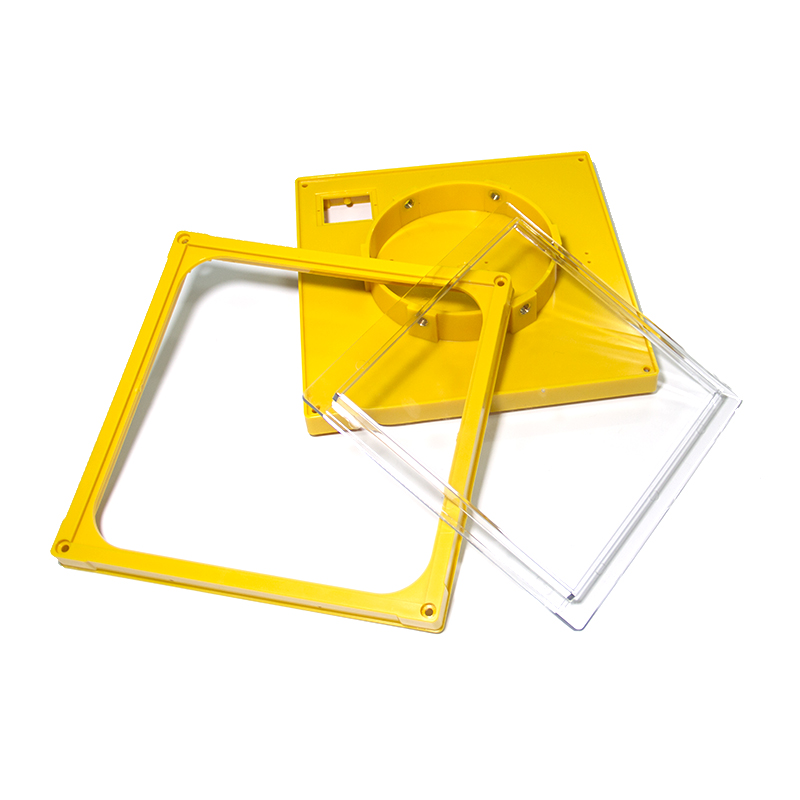
PC注塑件又稱是聚碳酸酯,具有優良的物理機械性能,尤其是耐沖擊性優異,拉伸強度、彎曲強度、壓縮強度高;蠕變性小,尺寸穩定;具有良好的耐熱性和耐低溫性,在較寬的溫度范圍內具有穩定的力學性能,尺寸穩定性,電性能和阻燃性,可在 -60~120℃下長期使用;無明顯熔點,在 220-230℃呈熔融狀態;由于