
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

1、節約原材料,降低成本。
2、縮短成型周期,提高機器效率
3、改善制品表面質量和力學性能。
4、不必用三板式模具即可以使用點澆口。
5、可經濟地以側澆口成型單個制品。
6、提高自動化程度。
7、可用針閥式澆口控制澆口封凍。
8、多模腔模具的注塑件質量一致。
9、提高注塑制品表面美觀度。
10、可以使用較小的注塑壓力,可以有效降低薄壁產品的后變型。
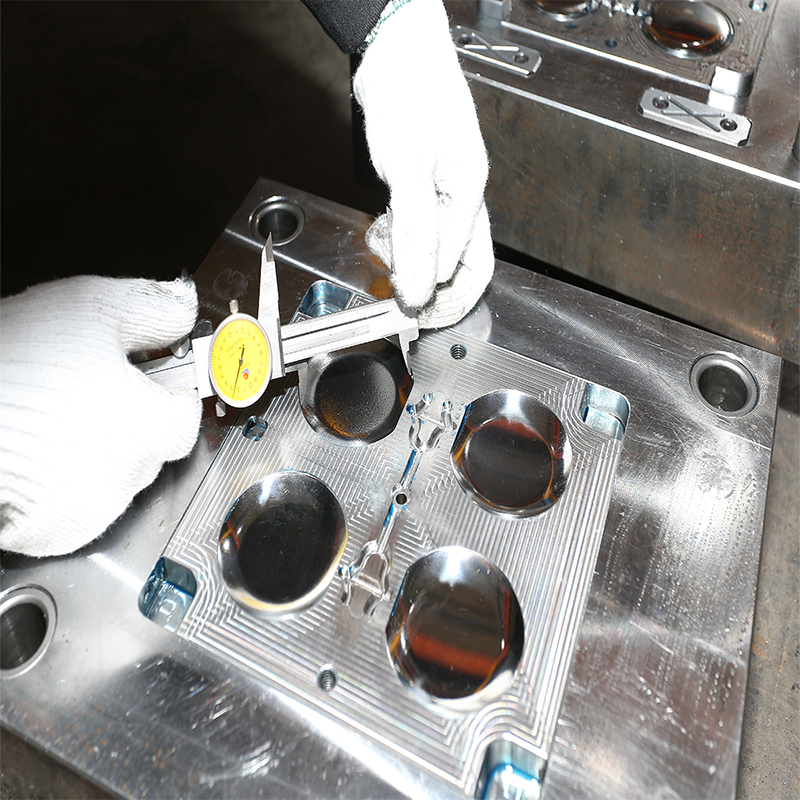
塑料注塑加工中,塑料制品有燒焦是指在產品流動末端局部位置形成不規則的深色焦痕。 當這種燒焦痕出現碳化的情況時,客戶基本上是不會接受這種產品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現顏色有稍許發黃或輕微黑點的情況下,可以與客戶商量限度接受。
塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的

為提高模具品質檔次,最大限度減少模具質量問題投訴,交給客戶滿意的模具,對模具制造常見問題進行總結、歸納,并建立標準,按要求執行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導柱導套要加工排氣槽,以防導柱導套拉傷。3.模具上不得有尖角,需要倒角處理。特
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當的注塑機,如果注塑機存在物料死角等問題,最好更換設備。對于模具
性質與穩定性 避免強氧化劑,氯,高錳酸鉀 注塑加工廠注塑生產時要強伸性 丙綸的強度高,伸長大,初始模量高,彈性優良。所以,丙綸耐磨性性好。此外,丙綸的濕強基本等于干強,所以,它是制作漁網、纜繩的理想材料。吸濕性和染色性 質輕保暖