
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

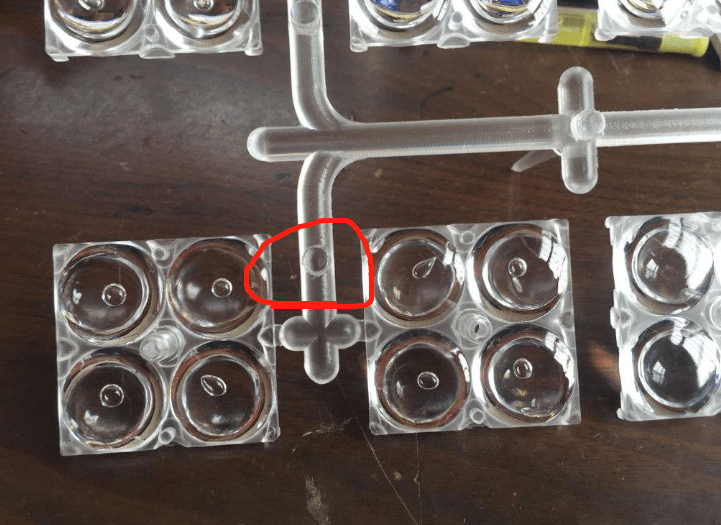
注塑加工廠家有氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡
成因及解決辦法:
1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;
2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;
3、溫度過高,會在制品中出現分解黑線的現象。若分解情況輕微,只需適當降溫。如果整個機筒分解,只能是拆機清理;
4、模具的進澆口過小或者排氣不良也會出現氣泡的現象,這是設備的原因,只能改進設備。
塑料在我們生活中隨處可見,塑料制品是由不同材質制成的,材質不同,應用也不同。塑料瓶底部的數字分別代表不同的材質。數字"1"代表著聚對苯二甲酸乙二醇酯,即PET。主要用于礦泉水瓶、碳酸、果汁飲料瓶和醬油醋瓶等。PET瓶耐熱溫度為70攝氏度,只適合裝暖飲或凍飲,裝開水或加熱則易變形,對

1、溫度的控制在控制儀器上,設定需要的溫度,而感應器的顯示將與設定點上產生的溫度相比較。在這最簡單的系統中,當溫度到達設定點時,就會關閉,溫度下降后電源又重新開啟。這種系統稱為開閉控制,因為它不是開就是關。2、溫度溫度的測量和控制在注塑中是十分重要的。雖然進行這些測量是相對地簡單,但多數注塑機都沒有足
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注
當規件的側回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構進行側向分型與抽芯,斜滑塊抽芯機構的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側向分型與抽芯動作。斜滑塊抽芯機構通常用于外側抽芯,根據抽芯位置
塑料產品產生缺陷的主要原因有以下幾點:1、產品設計的原因,產品設計的時候沒有充分考慮成型過程中會產生哪些問題,這多數是由于產品設計師經驗不足造成的。還有一種原因就是 已經考慮到了注塑的問題,但是由于產品結構空間的限制,無法達到完美的程度所造成的先天性設計缺陷。2、模具設計與加工的原因。模具設計對于后續產