
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行
在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍區域慢得多。冷卻速度不同導致連接面處形成凹陷,即為人們所熟悉的收縮痕。這種缺陷嚴重限制了塑料產品的設計和成型,尤其是大型厚壁制品如電視機的斜面機殼和顯示器外殼等。事實上,對于日用電器這一類要求嚴格的產品上必須消除收縮痕,而對于玩具等一些表面質量要求不高的產品允許有塑料加工收縮痕的存在。
注塑加工廠形成塑料加工收縮痕的原因可能有一個或多個,包括加工方法、部件幾何形狀、材料的選擇以及模具設計等。其中幾何形狀和材料選擇通常由原材料供應商決定,且不太容易改變。但是模具制造商方面還有很多關于模具設計的因素可能影響到塑料加工收縮環節。冷卻流道設計、澆口類型、澆口尺寸可能產生多種效果。例如,小澆口如管式澆口比錐形的澆口冷卻得快得多。澆口處過早冷卻會減少型腔內的填充時間,從而增加收縮痕產生的幾率。對于成型工人,調整加工條件是解決塑料加工收縮問題的一種方法。填充壓力和時間顯著影響收縮。部件填充后,多余的材料繼續填充到型腔中補償材料的收縮。填充階段太短將會導致收縮加劇,最終會產生較多或較大的收縮痕。這種解決塑料加工收縮方法本身也許并不能將收縮痕減少到滿意的水平,但是成型工人可以調整填充條件改善收縮痕。

熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典
加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍
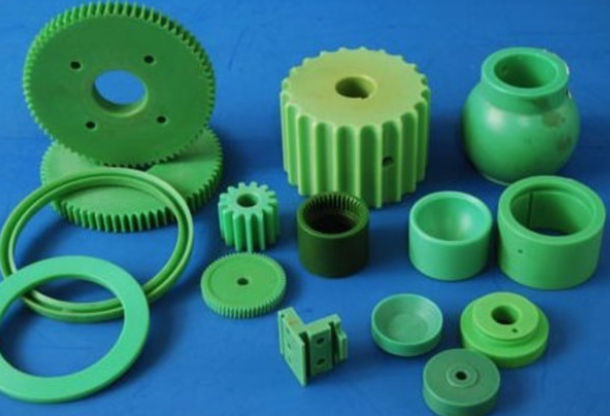
注塑加工廠家在塑料制品生產匯總出現這些縮孔、縮水、不飽模、毛邊、熔接痕、銀絲、噴痕、燒焦、翹曲變形、開裂/破裂、尺寸超差及其它常見注塑問題描述、原因分析,以及在模具設計、成型工藝控制、產品設計及塑料材料等方面之解決對策。●注塑件周邊缺膠、不飽模的原因分析及解決對策●批鋒(毛邊)的原因分析及
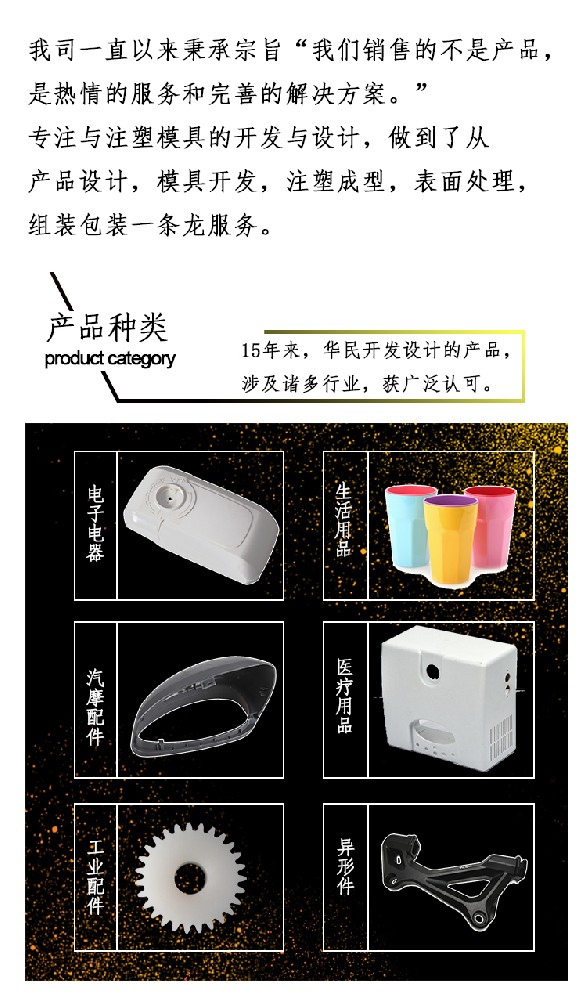
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依據成型辦法的不-樣,可分為注塑模、緊縮模、 壓注模、 擠出模和氣動成型模等。塑料模具加工的作業條件:多見塑料成型模具加作業業示意圖。塑料模的首要作業零件是成型零件,如凸模、凹模、 型芯、鑲塊、成型桿和成型環等,構成
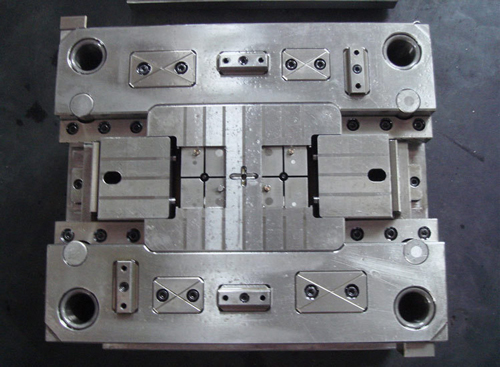
如何找到合適的模具加工廠,現在國內工業的情況,找幾家模具加工廠是很容易的,但是機械加工廠良莠不齊,在采購模具這種價格較高的零件時,如何識別可靠的模具供應商,我站在技術的角度稍微說一下,我沒在采購干過,可能會比較片面。模具設計是模具產品生產周期內不可忽視的重要環節,做好這項工作對提高產品質量具有積極意義