
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。
?物理原因
? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典型的是型芯周圍的熔流或使用多澆口的制品。在細流再次相遇的地方,塑料制品表面會形成熔接縫和料流線。熔料周圍的型芯越大或澆口間的流道越長,成的熔接縫就越明顯。細小的熔接縫不會影響制品的強度。
? 然而,流程很長或溫度和壓力不足的地方,充模不滿會造成明顯的凹槽。原因主要是流體前端未均勻熔合產生弱光點。聚合物內加入顏料的地方可能會產生斑點,這是因為在取向上有明顯的差異。澆口的數量和接縫的數量和位置。流體前鋒相遇時的角度越小,熔接縫越明顯。
? 大多數情況下,
工藝調試不可能完全避免熔接縫或料流線。所能做到的是降低其亮度,或將它們移到不顯眼或完全看不見的地方
?注射速度太低增加注射速度
?熔料溫度太低提高料筒溫度?
?模具表面溫度太低增加模具溫度
?保壓太低增加保壓,盡早進行保壓切換
?
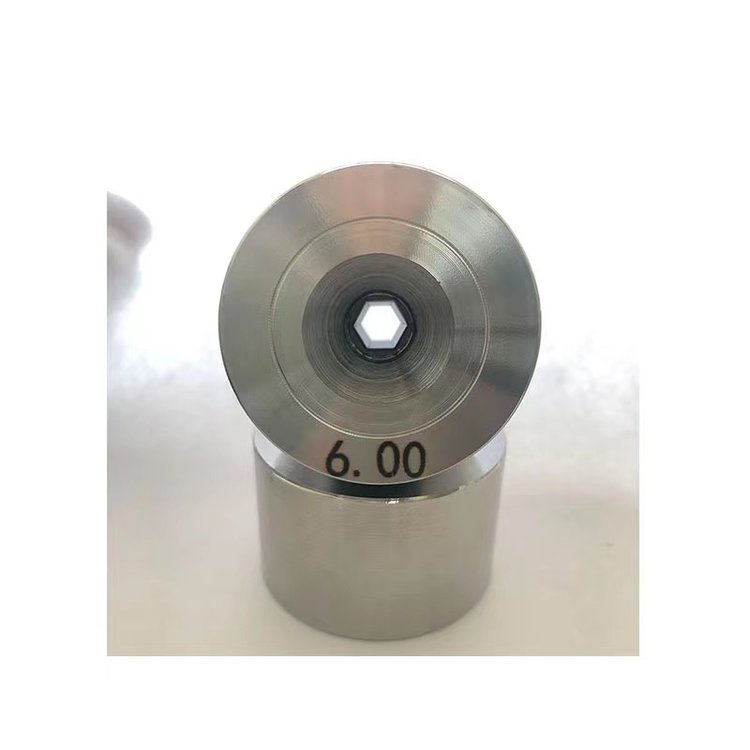
隨著異型拉絲模具使用率越來越普遍,它的的質量也是越來越高,由于它的特性優勢被大家普遍使用,為了大家可以更好的應用,下面咱們一起了解下異型拉絲模具正確的使用方法有哪些吧。為了保證高品質的絲材,有效地控制模具的使用成本,在使用異型拉絲模具具時,應保證拉絲設備的運行平穩,各拉絲鼓輪、過線導輪應光滑、靈
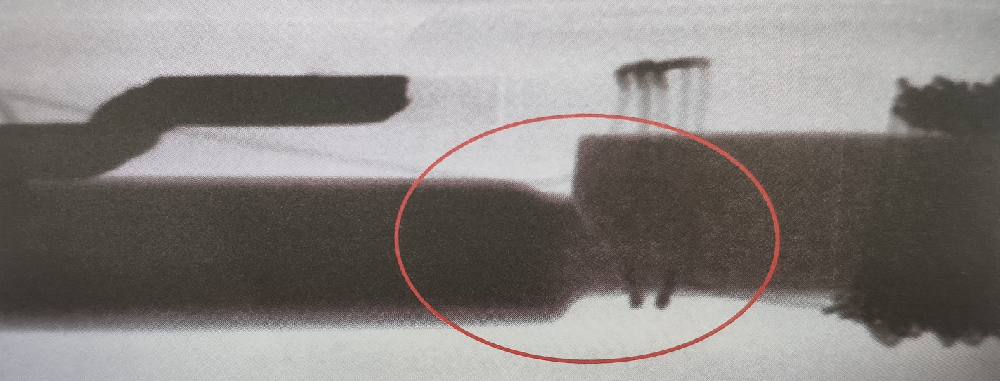
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低
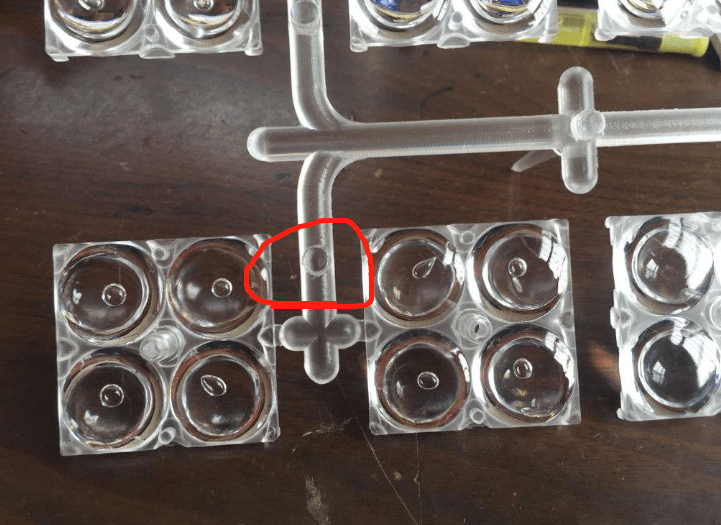
注塑加工廠家有氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情況輕微,只需適當降溫。如果整個機筒分解,只能是

與金屬制件相比,塑料制品電鍍制品不僅可以實現很好的金屬質感,而且能減輕制品重量,在有效改善塑料外觀及裝飾性的同時,也改善了其在電、熱及耐蝕等方面的性能,但電鍍用塑料材料的選擇卻要綜合考慮材料的加工性能、機械性能、材料成本、電鍍成本、電鍍的難易程度以及尺寸精度等因素。而因其結構上的
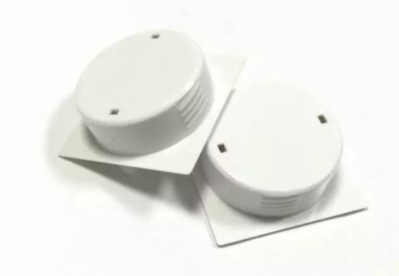
熔接痕熔接痕是由于來自不同方向的熔融樹脂前端部分被冷卻、在結合處未能完全融合而產生的。一般情況下,主要影響外觀,對涂裝、電鍍產生影響。嚴重時,對塑料制品強度產生影響(特別是在纖維增強樹脂時,尤為嚴重)可參考以下幾項予以改善:l)調整成型條件,提高流動性。如,提高樹脂溫度、提高模具溫度、提高注射壓力及速