
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

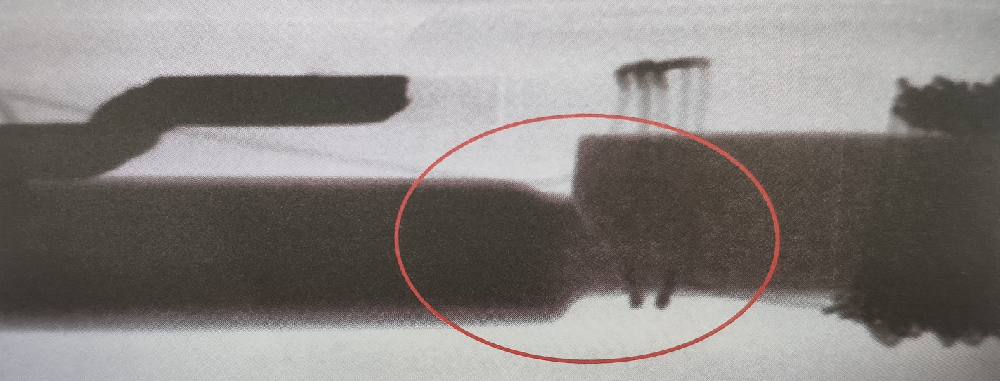
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低壓力的辦法。
針對這個問題,總結了以下因素參考;
1、操作因素:磁鐵是否準確放入定位夾具內;
2、產品設計因素:產品結構是否合理或干涉到磁鐵;磁鐵在組裝的時候,累積誤差是否超出范圍;
3、材料因素:磁鐵材料脆性強;
4、模具因素:澆口位置是否正確;模具內定位是否受力不平;
5、注塑工藝因素:壓力、速度、位置選擇是否恰當;

注塑產品缺陷概述及分析
注塑加工廠家保 壓階段的作用是持續施加壓力,壓實熔體,增加塑料密度(增密),以補償塑料的收縮行為。在保壓過程中,由于模腔中已經填滿塑料,背壓較高。在保壓壓實過程中,注塑機螺桿僅能慢慢地向前作微小移動,塑料的流動速度也較為緩慢,這時的流動稱作保壓流動。由于在保壓階段,塑料受模壁冷卻固
加工收縮痕塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產品質量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區域的冷卻速度要比周圍
熔接縫表觀在充模方式里,熔接縫是指各流體前端相遇時的一條線。特別是塑料模具有高拋光表面的地方,制品上的熔接縫很象一條刮痕或一條槽,尤其是在顏色深或透明的制品上更明顯。熔接縫的位置總是在料流方向上。?物理原因? 熔接縫形成的地方為熔料的細流分叉并又連接在一起的地方,最典
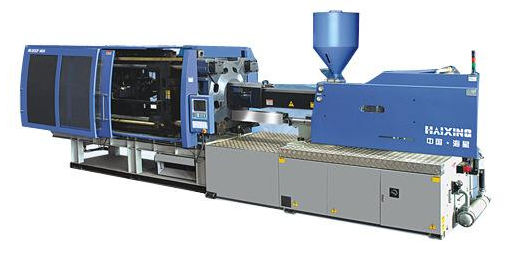
注塑機系統一般由機架、三大板、哥林柱、射出系統、頂出系統、調模系統等組成,國產注塑機機架一般是鋼材焊接而成,三大板是鑄鐵件,哥林柱、調模齒輪、頂出機構等基本都是從專業廠家處購買組裝。質量有保證的注塑機廠家,其供應商很多都是由相同幾個廠家供給,質量上差異性不大。由自己設計制造