
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

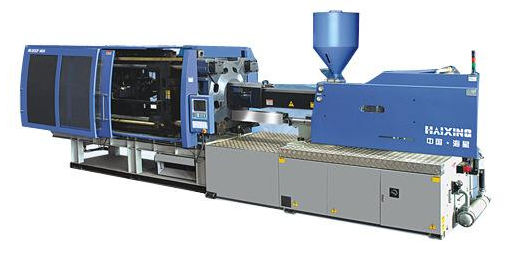
注塑機系統一般由機架、三大板、哥林柱、射出系統、頂出系統、調模系統等組成,國產注塑機機架一般是鋼材焊接而成,三大板是鑄鐵件,哥林柱、調模齒輪、頂出機構等基本都是從專業廠家處購買組裝。質量有保證的注塑機廠家,其供應商很多都是由相同幾個廠家供給,質量上差異性不大。由自己設計制造或者外協制造的部分主要在機架、三大板和油路板等幾個大件上,這是由注塑機廠家直接控制其質量和成本的部分。
對幾臺相近型號、不同廠家的注塑機作對比,我們就可以知道哪個廠家的注塑機生產成本較高。注塑機鎖模機構及機架射臺占了機器總重量的90%,當一個注塑機廠家機器重量比另外一個注塑機廠家類似型號的重量更重的時候,這個廠家花的錢自然比另外一個廠家高。注塑機作為一個工業產品,更重的設備意味著更穩固的根基,更可靠的工作壽命,這和工藝品有質的區別。所以,我們在購買注塑機時,千萬別忽視注塑機本身重量這一指標。
注塑機耐用性除了參考注塑機本身的穩固性之外,還有一個重要的考量,那就是注塑機潤滑系統的好壞。嚴格來講,注塑機潤滑系統需要包含手動潤滑和自動潤滑兩部分。嚴謹的注塑機廠家用黃銅管連接潤滑油路,也有一些廠家為降低成本用塑料細管連接,一般建議盡可能選擇黃銅管連接方式,或者在易損部位或重要部位選擇黃銅管連接,不易損傷部位或沒那么重要部位才用塑料管連接。潤滑油選擇專用潤滑油,禁止使用機器液壓油代替,并且回收利用的潤滑油要經過專門的過濾處理之后才能再次使用,不能在進行簡易機邊過濾后就投入使用,以防止雜質堵塞機器潤滑部位。在潤滑關鍵的哥林柱等部位時,要上下左右四點潤滑到位,不能隨意接入活動部位就算有潤滑了(部分機器上已經有這樣的設計,是非常錯誤的),還有一些注塑機廠家取消手動潤滑系統,這在嚴格意義上是不可取的。傳統用人手打黃油的方式潤滑,現在注塑機已經很少用,主要原因在于工作污染、工作量以及人操作不到位引起的失誤等難以避免。
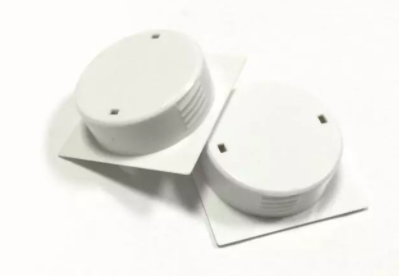
模具的組成 : 注塑模具由動模和定模兩部分組成,動模安裝在注射成型機的移動模板上,定模安裝在注射成型機的固定模板上。在注射成型時動模與定模閉合構成澆注系統和型腔,開模時動模和定模分離以便取出塑料制品。 根據模具中各個部件所起的作用,一般可將注塑模細分為以下幾個基本
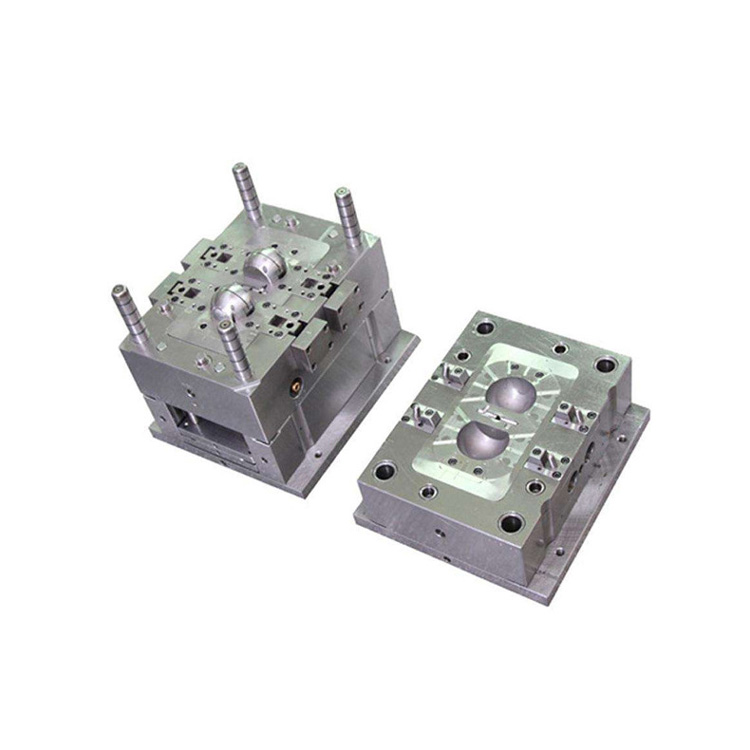
注塑模具的結構形式和加工質量直接影響塑件的質量和生產效率。模具生產過程中的故障有很多種。以下是幾種常見故障的解決方案。澆口脫模困難:在注塑過程中,澆口粘在澆口套上,不易脫落。開模時,產品有裂紋損壞。另外,操作人員在脫模前必須用銅棒將其從噴嘴中敲出使其松動,這嚴重影響了生產效率。造成這種故
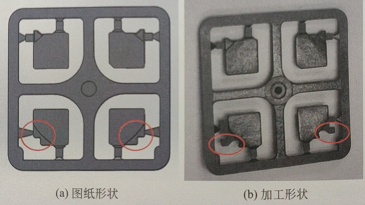
塑料產品形狀有差異是指注塑后的產品與產品前期開發時設計的產品結構形狀存在差異; 產品形狀有差異是可以解決的外觀缺陷,只要是產品形狀產生了差異,不管差異對功能和外觀有沒有影響,都需要調整成一致以后,才可以生產;
塑料加工時塑料制品填充不足(缺料、短射)是指熔融塑料在注射時,未完全填充滿模具型腔內某個角落,即產品未填充完整、缺少一部分的狀態。材料流動末端出現部分不完整現象或一模出多穴產 品中有一部分填充不滿,特別是薄壁區、薄筋位、深筋位或流動路徑的末端區域。填充不足這種缺陷在大尺寸產品

消除原料樹脂、色母的影響 控制原材料是徹底解決色差的關鍵。因此,尤其是生產淺色制品時,不能忽視原料樹脂的熱穩定性不同對塑料制品色澤波動帶來的明顯影響。鑒于大多數注塑生產廠家本身并不生產塑料母料或色母,這樣,可將注意的焦點放在生產管理和原材料檢驗上。