
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

消除原料樹脂、色母的影響
控制原材料是徹底解決色差的關鍵。因此,尤其是生產淺色制品時,不能忽視原料樹脂的熱穩定性不同對塑料制品色澤波動帶來的明顯影響。鑒于大多數注塑生產廠家本身并不生產塑料母料或色母,這樣,可將注意的焦點放在生產管理和原材料檢驗上。
即加強原材料入庫的檢驗;生產中同一產品盡可能采用同一廠家、同一牌號母料、色母生產;對于色母,我們在批量生產前要進行抽檢試色,既要同上次校對,又要在本次中比較,如果顏色相差不大,可認為合格,如同批次色母有輕微色差,可將色母重新混合后再使用,以減少色母本身混合不均造成的色差。同時,我們還需重點檢驗原料樹脂、色母的熱穩定性,對于熱穩定性不佳的,我們建議廠家進行調換。
減少料筒溫度對色差的影響
生產中常常會遇到因某個加熱圈損壞失效,或是加熱控制部分失控長燒造成料筒溫度劇烈變化從而產生色差。這類原因產生的色差很容易判定,一般加熱圈損壞失效產生色差的同時會伴隨著塑化不均現象,而加熱控制部分失控長燒常伴隨著產品氣斑、嚴重變色甚至焦化現象。因此生產中需經常檢查加熱部分,發現加熱部分損壞或失控時及時更換維修,以減少這類色差產生幾率。
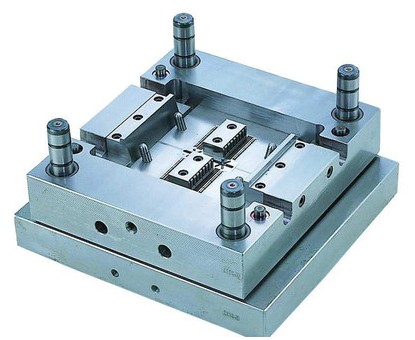
注塑加工模具設計要點:(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業在進行相應標準件的開發,并存在日益完善的國內、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產標準模
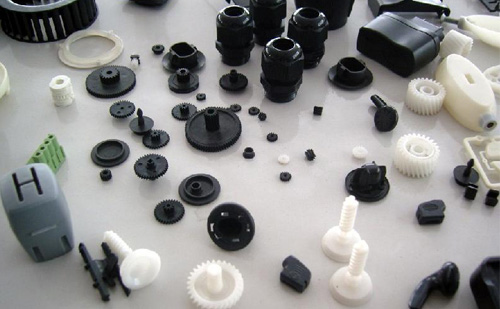
注塑和吹塑的工藝不一樣,吹塑是注+吹;注塑是注+壓;吹塑做的一定有那個拔吹氣管留下的頭,注塑做的一定有澆口斷面.一般來說,注塑是實芯體,吹塑是空芯體,吹塑表面是不平整的.吹塑的有吹氣口.注塑,即熱塑性塑料注塑成型,這種方法即是將塑料材料熔融,然后將其注入膜腔。熔融的塑料一旦進入模具中,它就受冷依模腔樣成型成
1.橡膠注塑:橡膠注射成型是一種將膠料直接從機筒注入模型硫化的生產方法。橡膠注塑的優點是:雖屬間歇操作,但成型周期短,生產效率高取消了胚料準備工序,勞動強度小,產品質量優異。2.塑料注塑:塑料注塑是塑料制品的一種方法,注塑加工廠家將熔融的塑料利用壓力注進塑料制品模具中,冷卻成型得到想要各種塑料件。有專門用于
現象:物料溢邊、射嘴滴膠等這類缺陷。原因:料筒與射嘴的溫度設定不當,射嘴與主澆口模嘴接觸不良,鎖模力不均勻或不恒定,塑料流動性太好,射嘴溫度太高而產生漏膠溢料現象。 注塑成型產品缺陷是造成產品質量不合格的根源,產品缺陷又和注塑操作員、注塑維修工的技術水平有關。保證產品

與金屬制件相比,塑料制品電鍍制品不僅可以實現很好的金屬質感,而且能減輕制品重量,在有效改善塑料外觀及裝飾性的同時,也改善了其在電、熱及耐蝕等方面的性能,但電鍍用塑料材料的選擇卻要綜合考慮材料的加工性能、機械性能、材料成本、電鍍成本、電鍍的難易程度以及尺寸精度等因素。而因其結構上的