
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工模具設計要點:
(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業(yè)在進行相應標準件的開發(fā),并存在日益完善的國內(nèi)、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術(shù)委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產(chǎn)標準模架和注塑模具標準件的著名企業(yè)。
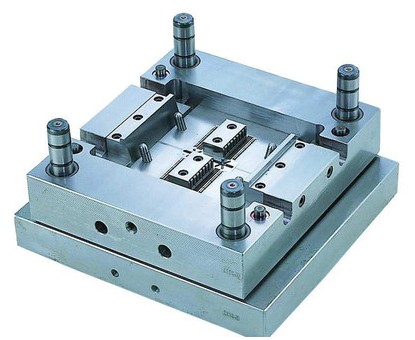
標準化設計能提高效益.縮短生產(chǎn)周期,所以設計時要參閱有關(guān)的標準和標準件商品手冊。目前我國的國家標準有:
GB/T 4169.1-1984塑料注塑加工模零件推桿(頂桿)
GB/T 4169.7-1984塑料注塑加工模零件推板
GB/T 4169.9-1984塑料注塑加工模零件限位釘
GB/T 4169.2-1984塑料注塑加工模零件直導桿
GB/T 4169.3-1984塑料注塑加工模零件帶頭導套
GB/T 4169.4-1984塑料注塑加工模零件帶頭導柱
G13/T 4169.5-1984塑料注塑加工模零件有肩導柱
GB/T 4169.11-1984塑料注塑加工模零件圓錐定位件
GB/T 4169.8-1984塑料注塑加工模零件模板
GB/T 4169.6-1984塑料注塑加工模零件墊塊
GB/ T 4169.10-1984塑料注塑加工模零件支承柱
GB/T 4170-1984塑料注塑加工模零件技術(shù)條件
GB/T 12555-1990大型塑料注塑加工模架
GB/T 12556-1990中小型塑料注塑加工模架及技術(shù)條件
GB/T 8846-1988塑料成型注塑模具術(shù)語
GB/T 12554-1990塑料注塑加工注塑模具技術(shù)條件
此外,國內(nèi)一些注塑模具標準件企業(yè)還開發(fā)了澆注套、定位環(huán)、頂管、拉鉤等國標暫時還沒有規(guī)定的推薦標準件。
經(jīng)常要用的通用型標準件,包括銷釘、螺釘、彈簧(由于矩形截面彈簧的性能優(yōu)于圓形截面彈簧,故通常用矩形彈簧)、密封圈、吊環(huán)等。
(2}企業(yè)經(jīng)驗標準件如果生產(chǎn)注塑模具時,一定規(guī)格的某些注塑模具零件經(jīng)常采用,但又不是標準件,故可根據(jù)經(jīng)驗而確定為企業(yè)內(nèi)部的注塑模具標準件,一般只適用于本企業(yè),所以叫企業(yè)經(jīng)驗標準件;這種企業(yè)經(jīng)驗標準件的采用.也可以從一定程度上提高效益。
(3)表面質(zhì)量起不同作用的注塑模具零件的表面要有不同的要求。成型表面、配合表面、基準面等一般都要有比較高的表面質(zhì)量和比較小的表面粗糙度,如RaO.01 5m, RaO.05 rim,Ra 0.1 5m , Ra 0.2 jim, Ra 0.4 5m , Ra 0.8 5m等。非成型表面、非配合表面、非基準面等可相應降低表面要求,如Ra l . 6 5m, Ra 3.2 5m , Ra 6.3 5m , Ra 12.5 5m等。
(4)尺寸注塑模具上除了考慮成型等關(guān)鍵尺寸外,另外還有一個重要的尺寸概念,就是注塑模具中尺寸的關(guān)聯(lián)。例如,頂桿長度與型芯高度、模腳高度、頂出板厚度等尺寸相關(guān)聯(lián)。所以在設計這類尺寸時.要注意它們之間的關(guān)聯(lián)保證關(guān)系。
(5)形位精度模板平面之間的平行度要求比較高,一般均要小于0.01 mm,或小于
0.005 mm。基準面的平面度一般要低于0.01 mm。基準(面)之間的平行度和垂直度等一般也要小于0.01 mm,或小于0.005 mm,
(6)尺寸公差對于配合公差,盡量根據(jù)配合公差表來選用,這樣可以保證互換性。如果配合屬于固定連接,可用過渡配合或采用零間隙配合。一般固定連接配合公差雙邊為+0.01一一0.01 mm。間隙配合的雙邊公差為0 -- +0.02 mm.
(7)材料注塑模具零件材料的選擇:一般與塑料直接接觸的零件可按成型零件材料來選;其他零件材料,根據(jù)情況或按成型零件材料來選,或根據(jù)一般機械零件材料來選,用得比較多的材料是45夠鋼。
熱處理硬度等級一般可分為:
①高硬度、高耐磨性:56--60HRC或58 - 62 HRC或61一63HRC;
②較高硬度、較高耐磨性:50一55HRC;
③中等硬度、中等耐磨性:40-45HRC或45一 50HRC;
④一般硬度、一般耐磨性:30-35HRC或35 --40HRC;
⑤不要求硬度:20---25HRC或25---30HRC,
(8)注塑模具零件的工藝性在設計的同時,考慮注塑模具的加工可行性。
(9)塑件生產(chǎn)批量、注塑模具壽命及可靠性、勞動強度、注塑模具的自動化程度。主要為了保證注塑模具能夠完成塑件產(chǎn)量的要求,并使操作人員的勞動強度盡量小,且具有一定的生產(chǎn)率。
注塑溫度是影響注塑壓力的重要因素。注塑機料筒有5~6個加熱段,每種原料都有其合適的加工溫度(詳細的加工溫度可以參閱材料供應商提供的數(shù)據(jù))。 注塑溫度必須控制在一定的范圍內(nèi)。溫度太低,熔料塑化不良,影響成型件的質(zhì)量,增加工藝難度;溫度太高,原料容易分解。在實際的注塑成
塑料制品設計方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。 模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻
一、有利于得到穩(wěn)定的尺寸由于塑料模具溫度得到了恒定的控制,塑料產(chǎn)品收縮均衡,相對產(chǎn)品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節(jié)省生產(chǎn)周期時間. 充填得快,可大大地改善產(chǎn)品的流痕、結(jié)合線等不良狀況.三、有利于得到最佳的外觀模具溫
注塑模具的定義: 塑料注射成型所用的模具稱為注塑成型模具,簡稱注塑模。注塑模能一次成型外形復雜、尺寸精確高或帶有嵌件的塑料制品。“七分模具,三分工藝”。對注塑加工來說,模具和注塑機一樣對成型品的質(zhì)量有很大的影響,甚至可以說模具比注塑機所起的作用更大;在注塑成型時如果對模具不充分了解
塑料模具廠在注塑加工塑料制品中,會有冷流道就是所謂的“無流道”加工熱塑性樹脂的方式,冷流道模具可用來加工熱固性樹脂與彈性體材料。因為這類材料一旦產(chǎn)生交聯(lián)或 硫化反應,流道系統(tǒng)通常不能再回收加工,這一-點是所有里面最為重要的。冷流道的目的是將熱固性樹脂或彈性體材料的加工溫度保持在一定