
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品設計方面。主要是塑料制品壁厚。制品厚度越大,冷卻時間越長。一般而言,冷卻時間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時間增加4倍。
模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對冷卻速度的影響很大。模具材料熱傳導系數越高,單位時間內將熱量從塑料傳遞而出的效果越佳,冷卻時間也越短。
冷卻水管配置方式。冷卻水管越靠近模腔,管徑越大,數目越多,冷卻效果越佳,冷卻時間越短。
冷卻液流量。冷卻水流量越大(一般以達到紊流為佳),冷卻水以熱對流方式帶走熱量的效果也越好。
冷卻液的性質。冷卻液的粘度及熱傳導系數也會影響到模具的熱傳導效果。冷卻液粘度越低,熱傳導系數越高,溫度越低,冷卻效果越佳。
塑料選擇。塑料的是指塑料將熱量從熱的地方向冷的地方傳導速度的量度。塑料熱傳導系數越高,代表熱傳導效果越佳,或是塑料比熱低,溫度容易發生變化,因此熱量容易散逸,熱傳導效果較佳,所需冷卻時間較短。
模具加工廠加工參數設定。料溫越高,模溫越高,頂出溫度越低,所需冷卻時間越長。
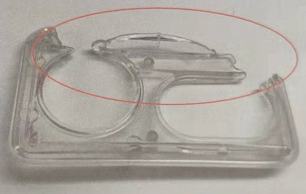
產品設計:設計塑件的形體結構時,應注意塑料制品的厚度與熔料填充時的極限流動長度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。材料:更換材料或添加助劑以改善流動性。將噴嘴拆下清理或擴大模具冷料穴和流道截面面積。模具:設計澆注 系統時要注意澆口平衡。在流動過程中,澆口或流道壓力損失太大
①塑料模具腔內粗糙,光潔度差②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當⑥融料在模腔內與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產生色澤不
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產過程中一般從以下五個方面來進行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當的注塑機,如果注塑機存在物料死角等問題,最好更換設備。對于模具
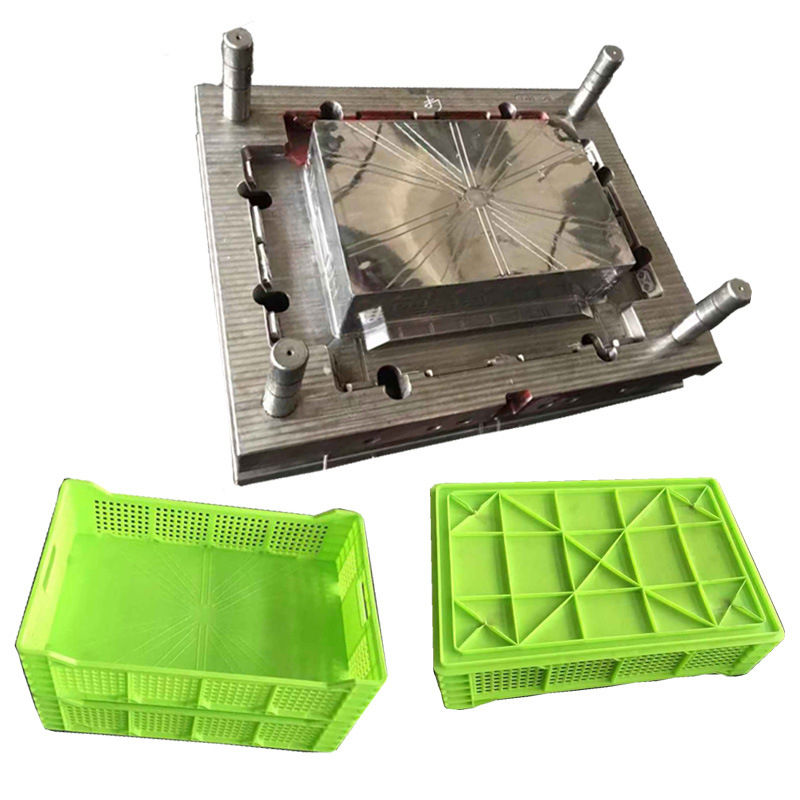
精密塑料注塑件在我們的生活中得到了廣泛的應用,許多塑料件都是通過注塑制成的。我公司10年精密注塑件定制加工經驗,可定制各種復雜精密注塑件。塑料注塑加工廠在生產塑料注塑件時,需要控制生產過程,滿足客戶的要求。那么,注塑加工的加工要求是什么呢?1.原料必須按工藝要求充分干燥,不得受潮,否則注塑后表面會有銀線

原材料:塑料材料中有雜質,而雜質的密度又比所使用的材料密度小,所以熔融后的材料重量存在差異。塑料干燥程度不足,含水量過大。塑料質量不穩定( 有添加回收料)。塑料模具:澆口太小,導致無法完全填充模具型腔。模具溫度不均勻或者偏低。注塑工藝:塑料注塑熔融塑料的背壓不足,導致材料內有氣體,移動同樣多的距離,重量