
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢(xún)熱線(xiàn):
13932815220
13932815220
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢(xún)熱線(xiàn):
13932815220
13932815220

產(chǎn)品設(shè)計(jì):設(shè)計(jì)塑件的形體結(jié)構(gòu)時(shí),應(yīng)注意塑料制品的厚度與熔料填充時(shí)的極限流動(dòng)長(zhǎng)度。在塑料模具注射成型中,塑件的厚度通常為1~ 3mm,大型塑件為3~ 6mm。
材料:更換材料或添加助劑以改善流動(dòng)性。將噴嘴拆下清理或擴(kuò)大模具冷料穴和流道截面面積。
模具:設(shè)計(jì)澆注 系統(tǒng)時(shí)要注意澆口平衡。在流動(dòng)過(guò)程中,澆口或流道壓力損失太大,流動(dòng)受阻。對(duì)此要擴(kuò)大流道截面和澆口面積或采用多點(diǎn)進(jìn)料。
殘留的大量氣體受到流料擠壓時(shí),阻礙熔料充填,要加開(kāi)排氣槽。
注塑加工廠(chǎng)家由于模具設(shè)計(jì)過(guò)程中,要充分考慮模具的溫度控制系統(tǒng),否則會(huì)造成熔料在進(jìn)入模腔后,整個(gè)模板的溫度不可控,因冷卻太快而無(wú)法充滿(mǎn)型腔的各個(gè)角落。
注塑工藝 :
1、升高溫度,但要注意防止溫度過(guò)高,從而使材料發(fā)生碳化。
2、升高噴嘴溫度。
3、根據(jù)產(chǎn)品實(shí)際情況調(diào)整壓力。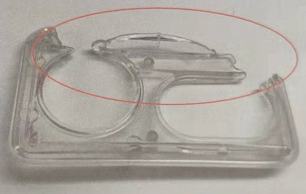
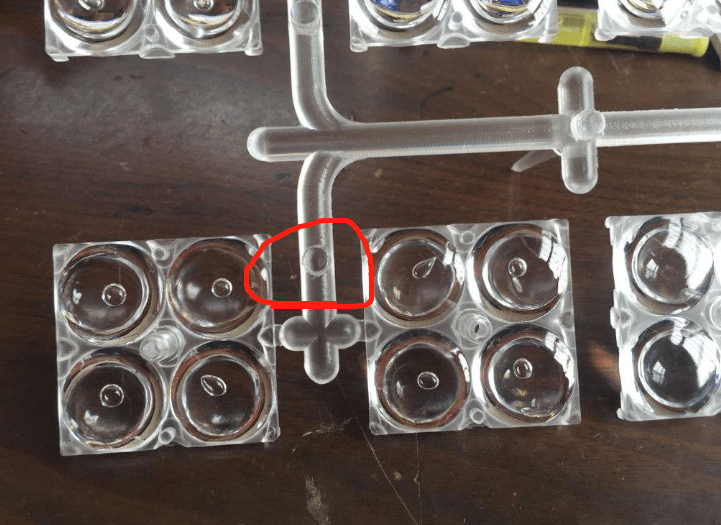
注塑加工廠(chǎng)家有氣泡出現(xiàn)在較厚的制品,表面脹大,切開(kāi)后斷面有氣泡成因及解決辦法:1、加料過(guò)程中沒(méi)控制好量,導(dǎo)致注射壓力過(guò)高,只需調(diào)整加料量即可;2、冷卻時(shí)間不足。可以在機(jī)器外使用冷壓模降溫冷卻;3、溫度過(guò)高,會(huì)在制品中出現(xiàn)分解黑線(xiàn)的現(xiàn)象。若分解情況輕微,只需適當(dāng)降溫。如果整個(gè)機(jī)筒分解,只能是

公司概況深州市華民機(jī)械有限公司,從事塑料制品行業(yè)二十余年,擁有豐富的產(chǎn)品研發(fā)、生產(chǎn)經(jīng)驗(yàn),是一家值得客戶(hù)信任的優(yōu)質(zhì)供應(yīng)商。華民公司擁有自己獨(dú)立的塑料模具設(shè)計(jì)團(tuán)隊(duì)、塑料模具制造車(chē)間、塑料制品加工車(chē)間。公司創(chuàng)辦以來(lái),通過(guò)不懈努力,與德國(guó)歐登多木工機(jī)械、邁克威力木工機(jī)械、韓國(guó)(厚地)食品機(jī)械配套合作多年,深
塑料制品的加強(qiáng)筋和壁厚的設(shè)計(jì)關(guān)系是什么
為了確保塑料制品的強(qiáng)度和剛性,而又不致使塑件的壁厚過(guò)厚,可以在塑件的適當(dāng)部位設(shè)置加強(qiáng)筋。加強(qiáng)筋還可以避免塑件的變形,注塑加工在某些情況下,加強(qiáng)筋還可以改善塑件在注塑加工成型過(guò)程中塑料流動(dòng)的情況。⑴、加強(qiáng)筋的厚度不應(yīng)大于壁厚的1/2,以免引起塑件表面縮影;同時(shí)從成型流動(dòng)性考慮,最小不宜低于0.8mm。⑵
塑料制品廠(chǎng)生產(chǎn)的注塑產(chǎn)品溶解痕是不能避免的,只是能夠避免不明顯,不能完全消除。如果是不明顯的熔接痕,也不會(huì)影響電鍍。從形成熔接痕的原因而言,要減少熔接痕,就要降低注射或擠出過(guò)程中物料的“分流后匯合”現(xiàn)象發(fā)生的可能性。為了減少并消除這一現(xiàn)象,有如下方法:1)提高模具溫度2)調(diào)整
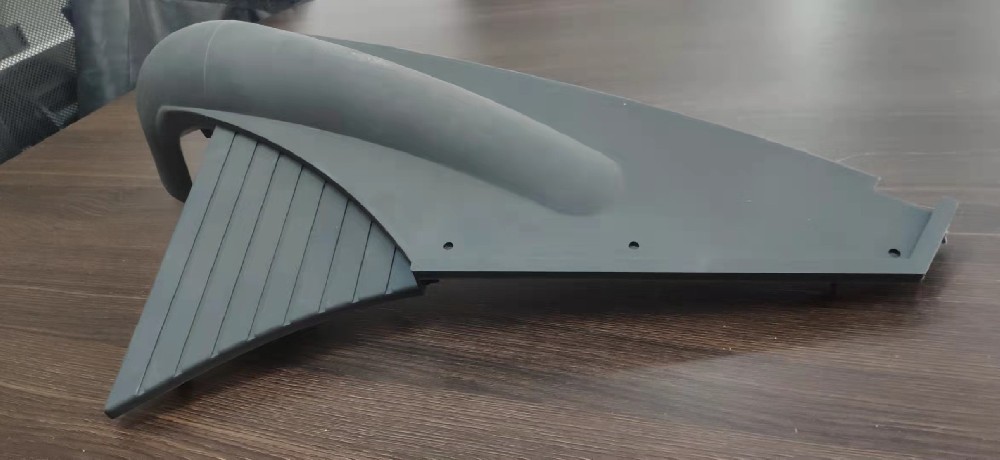
注塑產(chǎn)品出現(xiàn)尺寸差異的缺陷及解決方案
塑料制品廠(chǎng)在注塑產(chǎn)品出現(xiàn)尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過(guò)程中重量尺寸的變化超過(guò)了塑料模具、注塑機(jī)、塑料組合的生產(chǎn)能力。可能出現(xiàn)問(wèn)題的原因缺陷:輸入射料缸內(nèi)的塑料不均。射料缸溫度或波動(dòng)的范圍太大。注塑機(jī)容量太小。注塑壓力不穩(wěn)定。.螺桿復(fù)位不穩(wěn)定。運(yùn)