
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

為了確保塑料制品的強度和剛性,而又不致使塑件的壁厚過厚,可以在塑件的適當部位設(shè)置加強筋。加強筋還可以避免塑件的變形,注塑加工在某些情況下,加強筋還可以改善塑件在注塑加工成型過程中塑料流動的情況。
⑴、加強筋的厚度不應(yīng)大于壁厚的1/2,以免引起塑件表面縮影;同時從成型流動性考慮,最小不宜低于0.8mm。
⑵、在必須采用較大的加強筋時,在容易形成縮痕的部位可以設(shè)計成紋理,來遮蓋縮痕。
⑶、加強筋應(yīng)加脫模斜度,筋應(yīng)標注大端尺寸(但是考慮加工工藝,3D圖上可不做出,模具加工時EDM加工會自然產(chǎn)生斜度,高精度零件另論)
⑷、除特殊要求外,加強筋應(yīng)盡可能矮,加強筋的高不要超過(3~4)×T(T為零件厚度)
小技巧:把表面制成拱形和波形也是增加強度和剛性的方法之一。
⑸、加強筋厚度與塑件壁厚的關(guān)系:
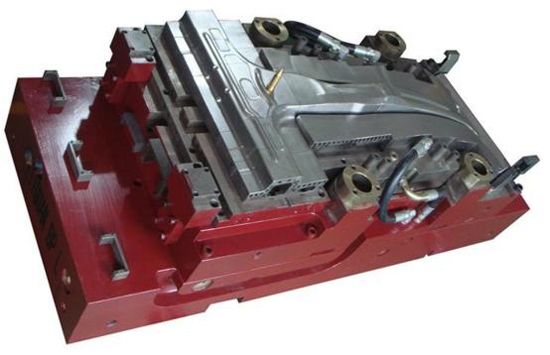
模具加工工藝規(guī)程的內(nèi)容要求1)模具或零件的名稱、圖號、材料、加工數(shù)量和技術(shù)要求等標題欄;2)毛坯尺寸和供貨狀態(tài);3)工藝定位基準;4)成型件的加工方法和順序;確定各工序的加工余量、工序尺寸和公差要求以及工裝、設(shè)備的配置;5)各工序的工時定額;6)確定裝配基準裝配順序、方法和要求;7)確定試模要求和驗收標準。
塑料制品開裂在材料方面的原因:(1)再生料含量太高,造成制件強度過低。(2)濕度過大,造成一些塑料與水汽發(fā)生化學(xué)反應(yīng),降低強度而出現(xiàn)頂出開裂。(3)注塑加工廠注意這個材料本身不適宜正在加工的環(huán)境或質(zhì)量欠佳,受到污染都會造成開裂。
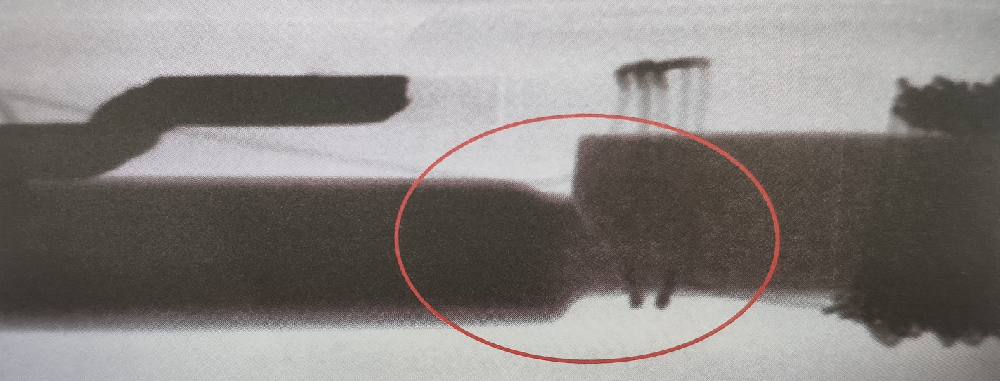
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低
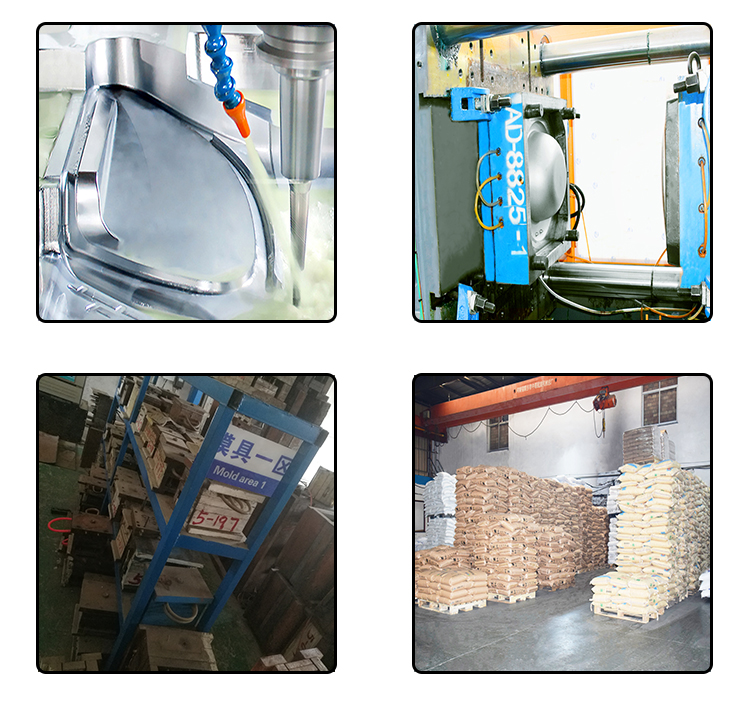
對注塑模具設(shè)計的基本要求可概括為如下方面。 保證塑件的質(zhì)量及尺寸穩(wěn)定性塑件的質(zhì)量 包括外觀質(zhì)量和內(nèi)部質(zhì)量,優(yōu)良的外觀質(zhì)量包括完整而清晰的結(jié)構(gòu)形狀,符合要求的表面粗糙度(包括蝕紋和噴砂等),沒有熔接痕、銀紋、震紋及黑點、黑斑等注塑缺陷。優(yōu)良的內(nèi)部質(zhì)量包括不能存在組織
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點。(1)化學(xué)藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學(xué)品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。(2)表面