
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

對(duì)注塑模具設(shè)計(jì)的基本要求可概括為如下方面。
保證塑件的質(zhì)量及尺寸穩(wěn)定性塑件的質(zhì)量 包括外觀質(zhì)量和內(nèi)部質(zhì)量,優(yōu)良的外觀質(zhì)量包括完整而清晰的結(jié)構(gòu)形狀,符合要求的表面粗糙度(包括蝕紋和噴砂等),沒(méi)有熔接痕、銀紋、震紋及黑點(diǎn)、黑斑等注塑缺陷。優(yōu)良的內(nèi)部質(zhì)量包括不能存在組織疏松、氣泡及爍斑等注塑缺陷
塑件的尺寸精度穩(wěn)定性取決于模具的制造精度、模具設(shè)計(jì)的合理性和注射工藝參數(shù)。而塑件的尺寸穩(wěn)定性通常只取決于后面兩種因素,塑件的尺寸穩(wěn)定性不好,通常是收縮率波動(dòng)造成的。要控制塑件的收縮率,不但要有恰當(dāng)而穩(wěn)定的注射工藝參數(shù),注塑加工廠在模具設(shè)計(jì)方面更要做到以下幾點(diǎn)。
①良好的溫度調(diào)節(jié)系統(tǒng),將模具各部位的溫度控制在一個(gè)合理的范圍之內(nèi)。
②在多腔注塑模具中,排位要努力使模具達(dá)到溫度平衡和壓力平衡。
③要根據(jù)塑件的結(jié)構(gòu)和尺寸大小選擇合理的澆注系統(tǒng)。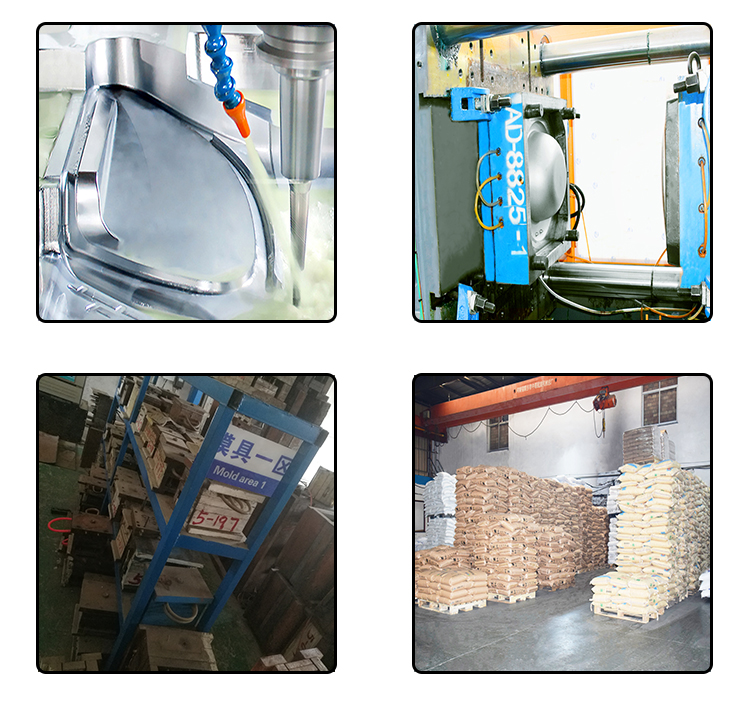
注射壓力也稱為激勵(lì)壓力、填充壓力或第一階段注射壓力。注射壓力的作用是保證注射過(guò)程中始終有充沛的壓力,避免因壓力受限而影響填充速度的情況發(fā)生。如果填充壓力限制了填充速度,材料的剪切速率就會(huì)發(fā)生變化(當(dāng)出現(xiàn)壓力受限時(shí),壓力將控制填充過(guò)程,于是填充速度或流動(dòng)速率便趨不穩(wěn),正在進(jìn)行剪切的塑
塑件尺寸精度是指所獲得的塑件尺與塑件圖中尺寸的符合程度,即所獲得塑件尺寸的準(zhǔn)確度。影響塑件精度的因素有很多,包括以下幾個(gè)方面。1、模具的制造精度及磨損程度這些 會(huì)直接影響塑件尺寸精度。2、塑料制品收縮率的波動(dòng)一 般結(jié)晶性塑料和半結(jié)晶性塑料(POM和PA等)的收縮率比無(wú)定形塑料的大,范圍寬,波
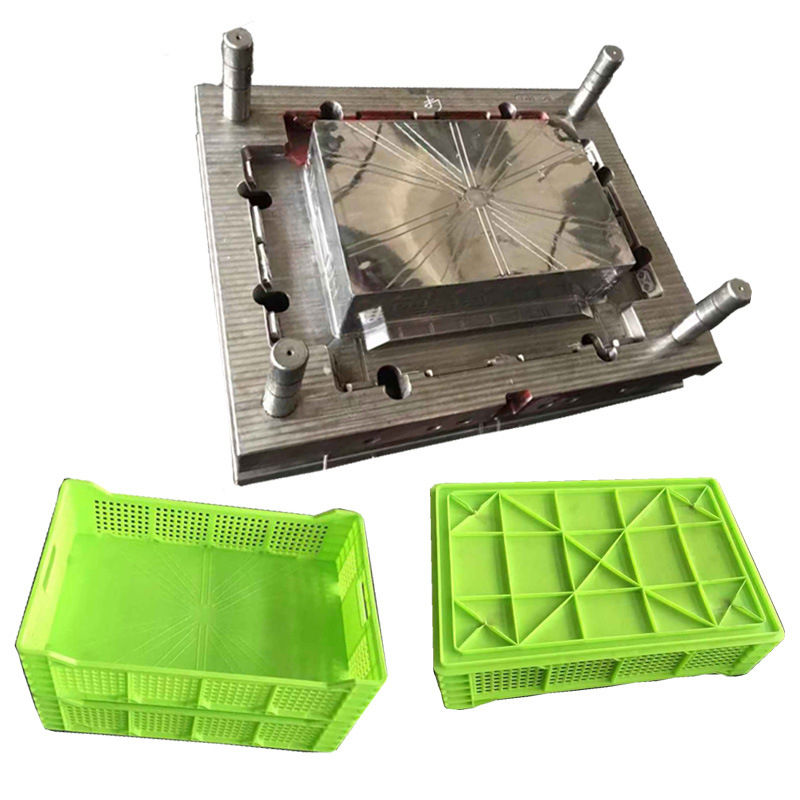
精密塑料注塑件在我們的生活中得到了廣泛的應(yīng)用,許多塑料件都是通過(guò)注塑制成的。我公司10年精密注塑件定制加工經(jīng)驗(yàn),可定制各種復(fù)雜精密注塑件。塑料注塑加工廠在生產(chǎn)塑料注塑件時(shí),需要控制生產(chǎn)過(guò)程,滿足客戶的要求。那么,注塑加工的加工要求是什么呢?1.原料必須按工藝要求充分干燥,不得受潮,否則注塑后表面會(huì)有銀線

1、節(jié)約原材料,降低成本。2、縮短成型周期,提高機(jī)器效率3、改善制品表面質(zhì)量和力學(xué)性能。4、不必用三板式模具即可以使用點(diǎn)澆口。5、可經(jīng)濟(jì)地以側(cè)澆口成型單個(gè)制品。6、提高自動(dòng)化程度。7、可用針閥式澆口控制澆口封凍。8、多模腔模具的注塑件質(zhì)量一致。9、提高注塑制品表面美觀度。10、可以使用較小的注塑壓力,可以有效降
為提高模具品質(zhì)檔次,最大限度減少模具質(zhì)量問(wèn)題投訴,交給客戶滿意的模具,對(duì)模具制造常見(jiàn)問(wèn)題進(jìn)行總結(jié)、歸納,并建立標(biāo)準(zhǔn),按要求執(zhí)行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導(dǎo)柱導(dǎo)套要加工排氣槽,以防導(dǎo)柱導(dǎo)套拉傷。3.模具上不得有尖角,需要倒角處理。特