
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑壓力是由注塑系統的液壓系統提供的。液壓缸的壓力通過注塑機螺桿傳遞到塑料熔體上,塑料熔體在壓力的推動下,經注塑機的噴嘴進入模具的豎流道(對于部分模具來說也是主流道)、主流道、分流道,并經澆口進入模具型腔,這個過程即為注塑過程,或者稱之為填充過程。壓力的存在是為了克服熔體流動過程中的阻力,或者反過來說,流動過程中存在的阻力需要注塑機的壓力來抵消,以保證填充過程順利進行。
塑料制品廠在注塑過程中,注塑機噴嘴處的壓力最高,以克服熔體全程中的流動阻力。其后,壓力沿著流動長度往熔體最前端波前處逐步降低,如果模腔內部排氣良好,則熔體前端最后的壓力就是大氣壓。
影響熔體填充壓力的因素很多,概括起來有3類:(1)材料因素,如塑料的類型、粘度等;(2)結構性因素,如澆注系統的類型、數目和位置,模具的型腔形狀以及制品的厚度等;(3)成型的工藝要素。
①塑料制品投影面積超過注射機所允許的最大制品面積;②模具安裝不正確或單向受力;③注塑機模板不平行或拉桿變形不均;④模具平行度不良或模邊有阻礙;⑤塑料模具分型面密合不良,型腔和型芯偏移或滑動零件的間隙過大;⑥塑料流動性太大,且加料量太大;⑦型腔料溫高,模溫過高;⑧注塑加工廠家在塑料注射壓力過大,注射速度過快;
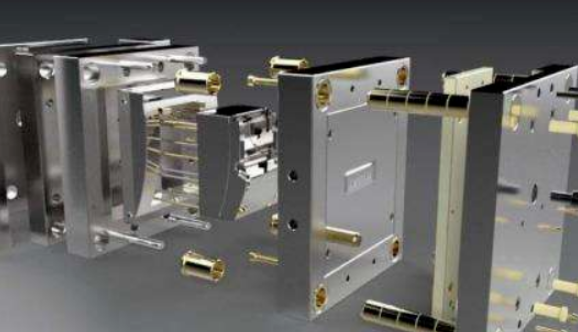
模具設計和制造與塑料注塑加工有密切關系。塑料加工的成敗,很大程度上取決于模具設計效果和模具制造質量,而塑料模具設計又以正確的塑料制品設計為基礎。塑料模具設計要考慮的結構要素有:1.分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方
塑料首先在注射機底加熱料筒內受熱熔融,然后在注射機的螺桿或柱塞推動下,經注射機噴嘴和模具的澆注系統進入模具型腔,塑料冷卻硬化成型,脫模得到制品。其結構通常由成型部件、澆注系統、導向部件、推出機構、調溫系統、排氣系統、支撐部件等部分組成。制造材料通常采用塑料模具鋼模塊,常用的材質主要為碳素結構鋼、碳素
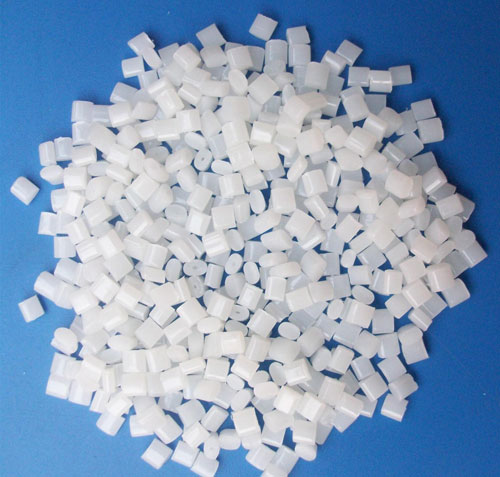
首先化學名稱不一致,abs化學名稱是丙烯bai腈-丁二烯du-苯乙烯共聚物,pp的化學名稱是聚丙烯。其次是燃燒性質不同,pp燃燒較快,abs燃燒較緩慢。再就是密度不一樣,abs的密度要比pp的大。接下來就是硬度不同,abs的硬度比較高一些。最后就是電學性能不一樣,pp的電絕緣性要比abs的差。1、如果要比較那你得設定一個前提,因為
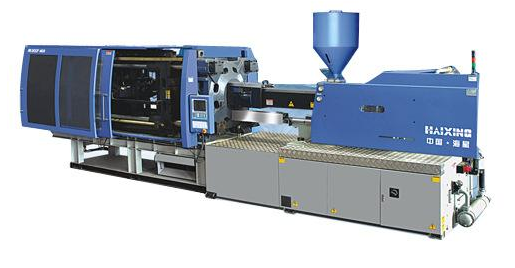
材料方面:1、使用不適合的色母粒,耐熱性不足,造成原料在料簡內已變色或 2、除濕干燥溫度過高或時間過長,使材料本身變色。塑料模具:1、澆口太小,注射過程中,產生了剪切熱,使材料發生分解。注塑工藝):1 、熔融料溫過高。