
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

①塑料模具腔內粗糙,光潔度差
②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質
③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污
⑤使用脫模劑過量或選用不當
⑥融料在模腔內與腔壁沒完全接觸
⑦注射速度慢,壓力低
⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損
⑨料粒大小不均,或混入不相溶料產生色澤不均、銀絲等
解決辦法:
①注塑加工廠再次對模具型腔進行拋光作業
②干燥塑料原料,合理使用回收料,防止雜質摻入
③檢查下料口情況以及塑膠料塑化情況,再調節參數
④清潔和修理漏水裂痕或防止水汽在壁面凝結,擦凈油污
⑤正確選用少量的脫模劑,清潔工模
⑥可通過加大射膠壓力、提高模溫、增加供料來改善
⑦增大射膠壓力和速度設定,增加熔膠溫度,增加背壓
⑧修改模具斜度,合理選用頂針參數,操作時精心作業
⑨混料時注意料粒大小要均勻,防止其他料誤入
①塑料模具腔內粗糙,光潔度差②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當⑥融料在模腔內與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產生色澤不
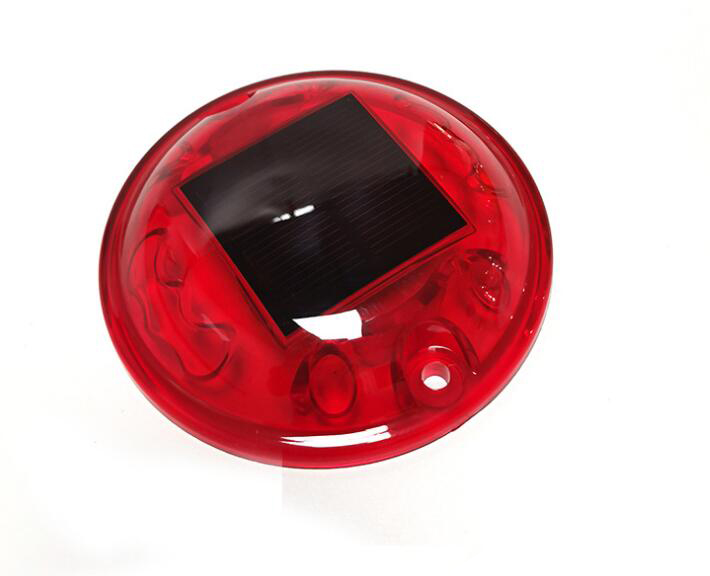
表面流痕主要出現在表面幾何形狀復雜的塑件,充填路徑某點引起料流的急劇剪切突變,某點就會出現充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強肋等部位。料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。具體原因分析如下:1、模溫和料溫過低2、注射速度和壓力過小

注塑生產時磁鐵斷裂是指在注塑過程中,由于注射壓力或模具配合精度的問題,導致完整的磁鐵從某個部位產生裂紋或斷開,造成成型后塑料產品的缺陷。 對于塑料注塑產品來說,磁鐵是存在一定的功能性要求的。所以這種缺陷一旦發生,產品直接報廢,該缺陷屬于功能性的致命缺陷。
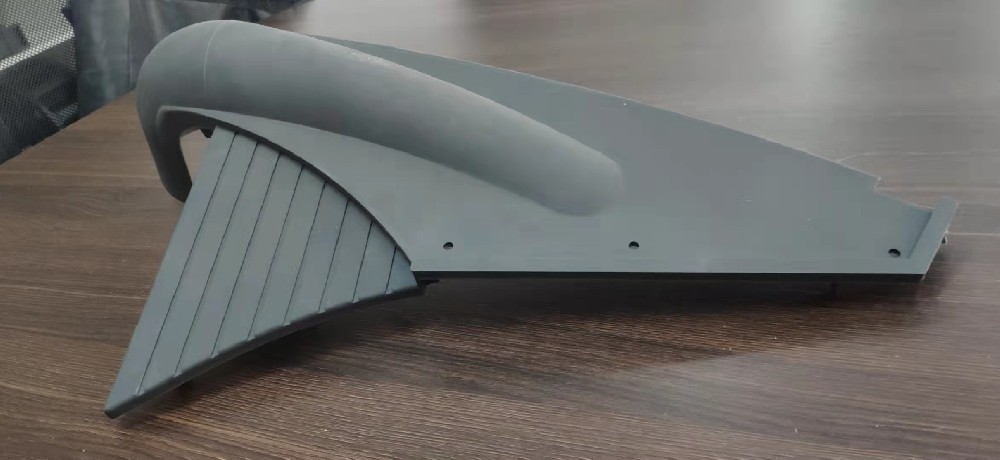
1、模具流道比普通流道要寬、厚點,澆口要大些;主要是PVC流動性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過高50度-70度左右,當然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個關鍵環節,如果控制不好,就很難生產出好的產品來,尤其是生產白色的產品;4、PVC冷卻相
塑料產品的缺陷基本分為以下三種。 1、致命缺陷:與安全有關的缺陷,我們在注塑模具生產加工時,如突出的規角、漏電、有毒等危害人體健康和安全的缺陷。所以,對于塑料產品來說,前期的結構設計盡量不要存在悅角,材料的選擇要考慮環保,安全性能測試是至關重要的一步。