
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料產品的缺陷基本分為以下三種。
1、致命缺陷:與安全有關的缺陷,我們在注塑模具生產加工時,如突出的規角、漏電、有毒等危害人體健康和安全的缺陷。所以,對于塑料產品來說,前期的結構設計盡量不要存在悅角,材料的選擇要考慮環保,安全性能測試是至關重要的一步。
2、嚴重缺陷:與產品安全無關、與產品功能有關的缺陷,如產品較胞、填充不足、功能不全或不穩定、影響或危及人身安全的缺陷,塑料產品的開裂、連接裝配關系的失效、材料分解、氣泡、熔接線位置強度差異等缺陷都會造成產品功能的失效或存在安全隱患。
3、輕微缺陷:不影響使用、但是影響產品美觀性的缺陷,比如刮傷、色差、毛邊、裝配斷差等。這些缺陷在不影響功能的前提下,屬于塑料產品的輕微缺陷。塑料產品只要出現致命缺陷或嚴重缺陷就一律是不合格的。只有產品出現輕微缺陷的情況下,才可以和客戶商量有條件接收或者限度樣品接收。因此產品的輕微缺陷也是平時關注最多、爭議最集中的地方。
注射壓力也稱為激勵壓力、填充壓力或第一階段注射壓力。注射壓力的作用是保證注射過程中始終有充沛的壓力,避免因壓力受限而影響填充速度的情況發生。如果填充壓力限制了填充速度,材料的剪切速率就會發生變化(當出現壓力受限時,壓力將控制填充過程,于是填充速度或流動速率便趨不穩,正在進行剪切的塑
解決高光PP注塑件表面縮痕可以從下面三種方法來實現。一、模具設計上的解決措施1.1 水路設計合理的水路設計使得型腔表面的模溫盡可能一致。必要時,在局部壁厚較大或者散熱不好的區域加強冷卻。在筋對應的模面加強冷卻,使得表面固化層較快形成,當表面固化層較厚時,剛性較大,不容易產生縮痕。當形成筋的動定模對應面都是
塑料加工廠在塑料制品注塑生產時,會遇到產品變色發黃的時候,我們根據經驗來總結了以下幾種原因; 材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內已變色或發黃。 2
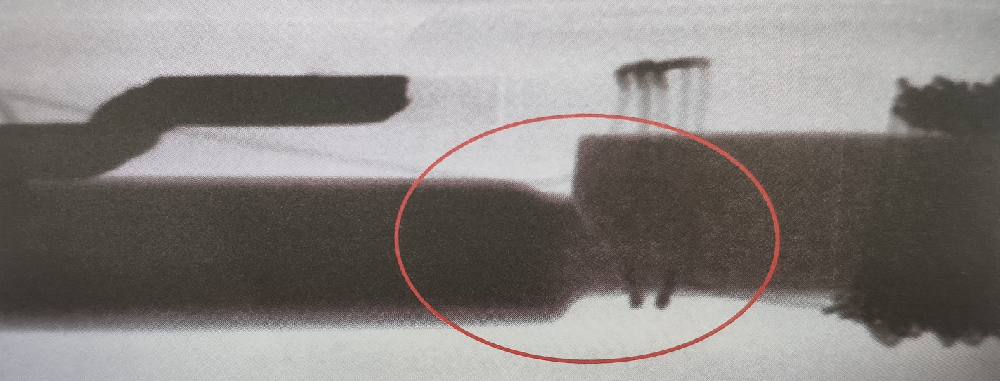
如上圖所示:為磁鐵斷裂的圖片;我們在塑料制品加工注塑成型時;首先要保證在成型前磁鐵是完整的。磁鐵斷裂主要是受到外力的作用造成的,所以在成型時,注射壓力對于磁鐵斷裂影響最大,從各方面的因素考慮都是基于如何降低注射壓力。比如降低保壓壓力、升高材料溫度、加快流動性,都是最終降低
塑料注塑加工中,塑料制品有燒焦是指在產品流動末端局部位置形成不規則的深色焦痕。 當這種燒焦痕出現碳化的情況時,客戶基本上是不會接受這種產品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現顏色有稍許發黃或輕微黑點的情況下,可以與客戶商量限度接受。