
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料加工廠在塑料制品注塑生產時,會遇到產品變色發黃的時候,我們根據經驗來總結了以下幾種原因;
材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內已變色或發黃。
2、除濕干燥溫度過高或時間過長,使材料本身變色。具澆口太小, 注射過程中,產生了剪切熱,使材料發生分解。
注塑工藝:1、熔融料溫過高。
2、材料在料筒中滯留時間過長。
3、注射速度太快,流動過程中有過大的剪切熱產生。
4、生產過程中有不正常停機。
解決高光PP注塑件表面縮痕可以從下面三種方法來實現。一、模具設計上的解決措施1.1 水路設計合理的水路設計使得型腔表面的模溫盡可能一致。必要時,在局部壁厚較大或者散熱不好的區域加強冷卻。在筋對應的模面加強冷卻,使得表面固化層較快形成,當表面固化層較厚時,剛性較大,不容易產生縮痕。當形成筋的動定模對應面都是
塑料制品的收縮率 熱塑性塑料成型收縮的形式及計算如前所述,影響熱塑性塑料成型收縮的因素如下:(1)塑料品種熱塑性塑料成型過程中由于還存在結晶化形起的體積變化,內應力強,凍結在塑件內的殘余應力大,分子取向性強等因素,因此與熱固性塑料相比則收縮率較大,收縮率范圍寬、方向性明
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點。(1)化學藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。(2)表面
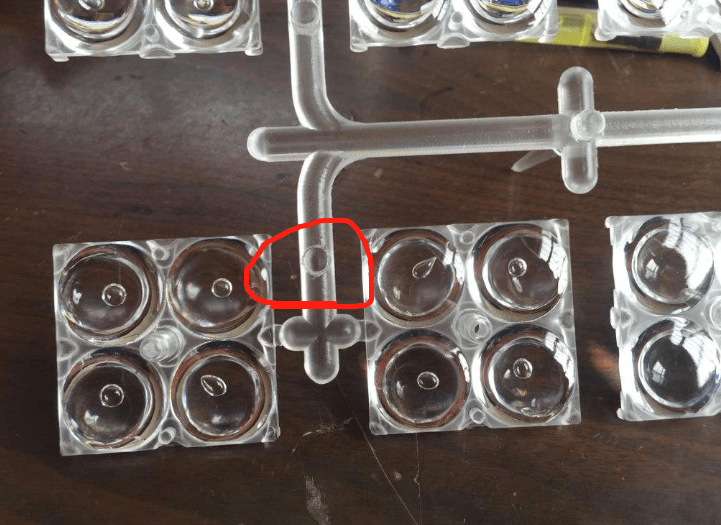
氣泡出現在較厚的制品,表面脹大,切開后斷面有氣泡,注塑加工廠在調整工藝等問題方面總計以下原因,成因及解決辦法:1、加料過程中沒控制好量,導致注射壓力過高,只需調整加料量即可;2、冷卻時間不足。可以在機器外使用冷壓模降溫冷卻;3、溫度過高,會在制品中出現分解黑線的現象。若分解情
原因分類:塑料模具:1、模具中模具加工未到數或加工過多。 2、模具有異物粘在模具內。注塑工藝:1、成型材料的雜質粘在模具的死角位置,無法取出, 2、注射成型壓力不足。所以生產出來的塑料產品有