
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料注塑加工中,塑料制品有燒焦是指在產品流動末端局部位置形成不規則的深色焦痕。
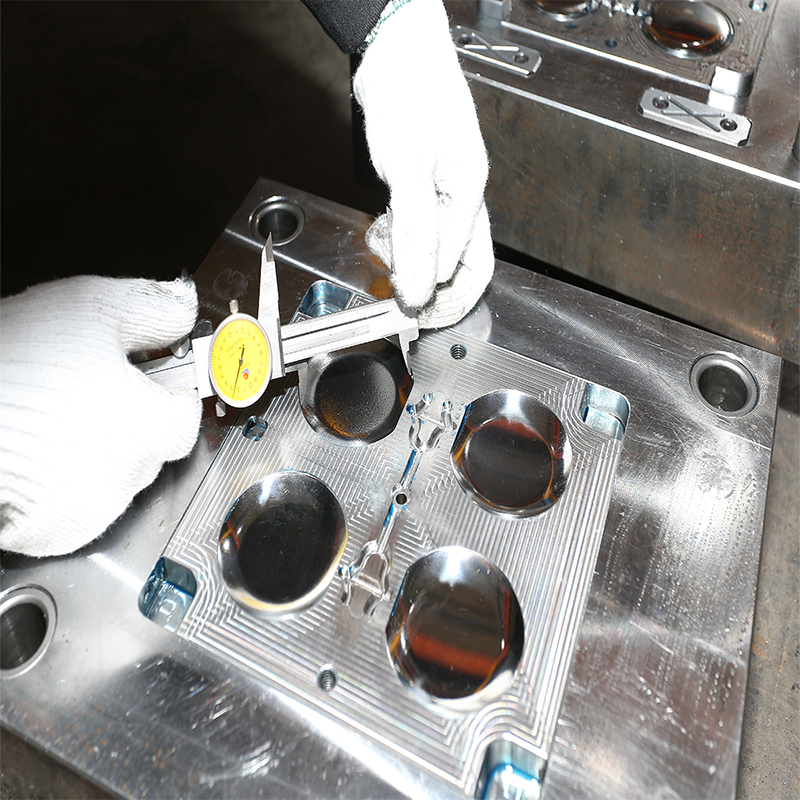
當這種燒焦痕出現碳化的情況時,客戶基本上是不會接受這種產品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現顏色有稍許發黃或輕微黑點的情況下,可以與客戶商量限度接受。
塑料制品的收縮率 熱塑性塑料成型收縮的形式及計算如前所述,影響熱塑性塑料成型收縮的因素如下:(1)塑料品種熱塑性塑料成型過程中由于還存在結晶化形起的體積變化,內應力強,凍結在塑件內的殘余應力大,分子取向性強等因素,因此與熱固性塑料相比則收縮率較大,收縮率范圍寬、方向性明

一、產品設計:產品的厚度與長度不成比列,材料無法流動到產品的末端,形狀結構復雜,筋位多、深,都會造成注射壓力損失大及容易困氣;二、原材料:材料流動性差,冷料雜質阻塞流道,三、注塑模具:澆注系統設計不合理;模具排氣不良,模具溫度太低,四、注塑工藝:熔料的溫度太低,噴嘴的溫度太低,注射壓力或保壓壓力不足,
1、模具流道比普通流道要寬、厚點,澆口要大些;主要是PVC流動性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過高50度-70度左右,當然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個關鍵環節,如果控制不好,就很難生產出好的產品來,尤其是生產白色的產品;4、PVC冷卻相
①調節及控制料流速度,防止倒流。當注射壓力消失后, 封鎖型腔,使尚未冷年固化的塑料不會倒流回分流道。②熔體經過澆口時,會因剪切及擠壓而升溫,有利于熔體的填充型腔。③在多腔注塑模具中,當分流道采用非平衡布置時,可以通過改變澆口的大小來控制進料量,使各腔能在差不多相同的時間內同時充滿,這稱為人工平衡進料。
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點。(1)化學藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。(2)表面