
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

一、產品設計:產品的厚度與長度不成比列,材料無法流動到產品的末端,形狀結構復雜,筋位多、深,都會造成注射壓力損失大及容易困氣;
二、原材料:材料流動性差,冷料雜質阻塞流道,
三、注塑模具:澆注系統設計不合理;模具排氣不良,模具溫度太低,
四、注塑工藝:熔料的溫度太低,噴嘴的溫度太低,注射壓力或保壓壓力不足,注射速度太慢,注射時間不夠,
五、注塑機:設備選型不當,注射壓力不足,注射螺桿的止逆環與料筒磨損導致間隙較大時,熔料在料筒中回流嚴重會引起供料不足,導致欠注;
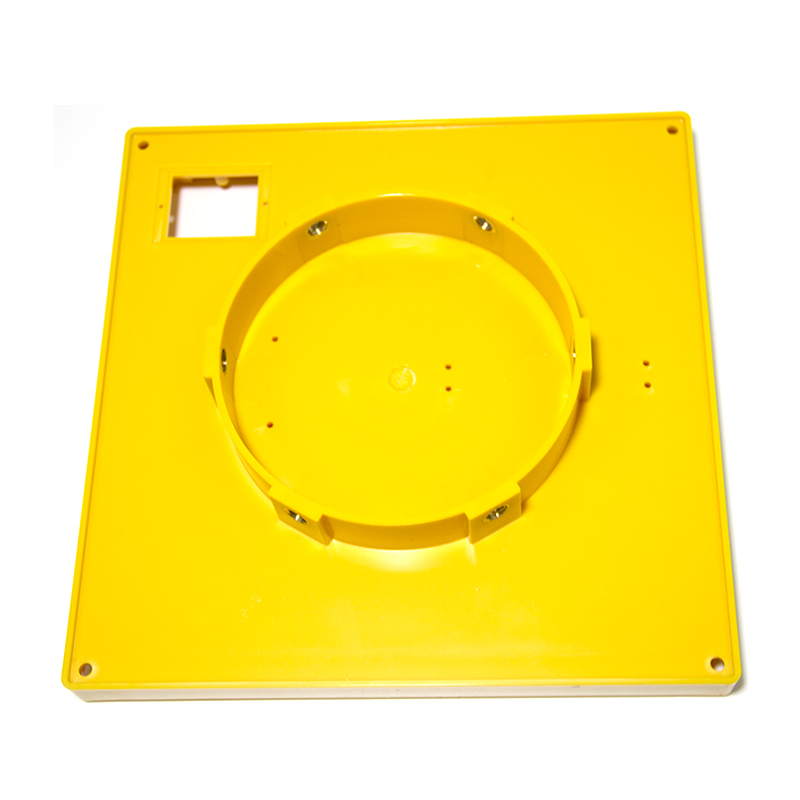
塑料制品注塑加工出來產品重量不穩定(注塑不穩定)是指: 塑料模具生產的塑料產品的重量達不到設定的標準重量,并伴隨著有超出允許范圍的變動。 這種情況可能會對塑料產品功能性有所影響。產品重量增加的話,注塑加工廠家的生產成本也會增加。產品重量不穩定屬于

塑料注塑模具基本分為靜模和動模。在注塑機的注射頭一邊的帶澆口套的為靜模,靜模一般有澆口套、靠板、模板組成,簡單模具(特別是靜模沒有芯子的模具)也可以不使用靠板,直接用厚一點的模板就可以了。澆口套一般為標準件,除非特殊原因,不建議取消。澆口套的使用有利于安裝模具、更換方便,不用自己拋光。有些特殊模具澆
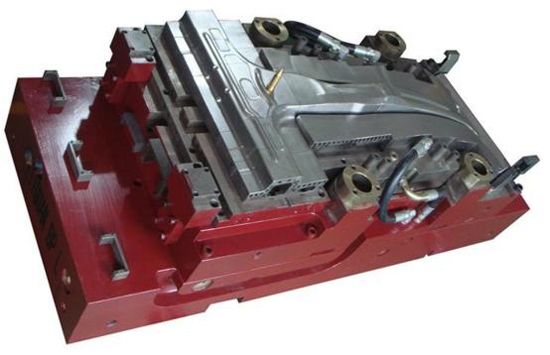
模具加工工藝規程的內容要求1)模具或零件的名稱、圖號、材料、加工數量和技術要求等標題欄;2)毛坯尺寸和供貨狀態;3)工藝定位基準;4)成型件的加工方法和順序;確定各工序的加工余量、工序尺寸和公差要求以及工裝、設備的配置;5)各工序的工時定額;6)確定裝配基準裝配順序、方法和要求;7)確定試模要求和驗收標準。
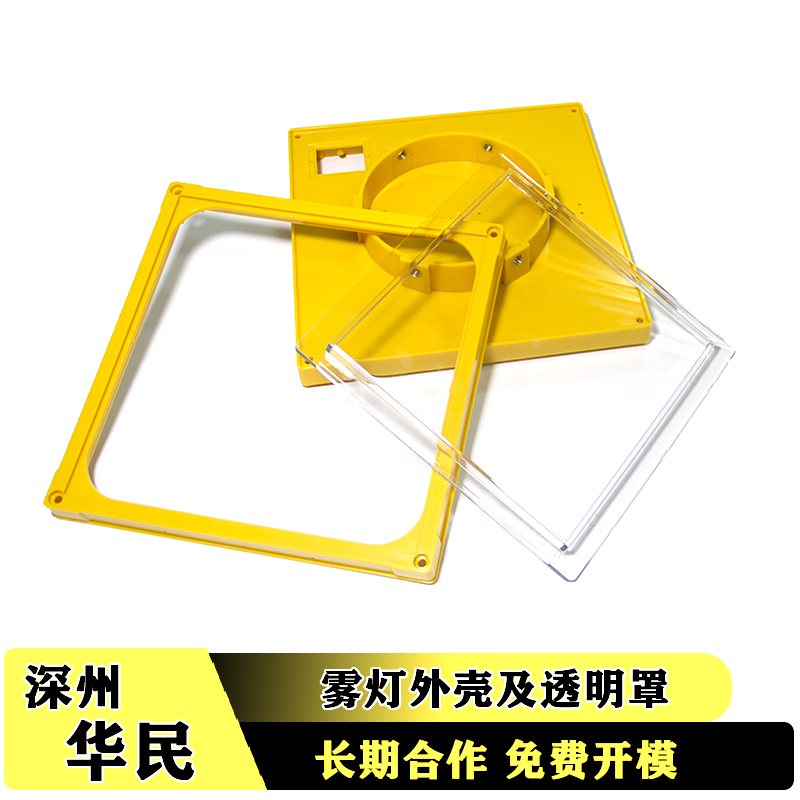
模具的組成 : 注塑模具由動模和定模兩部分組成,動模安裝在注射成型機的移動模板上,定模安裝在注射成型機的固定模板上。在注射成型時動模與定模閉合構成澆注系統和型腔,開模時動模和定模分離以便取出塑料制品。 根據模具中各個部件所起的作用,一般可將注塑模細分為以下幾個基本組成部分。一、
現在,模具在平日中各個方面都被普遍的適用。 人們在出產模具時,一些成品會受到許多方面的左右,從而導致模具的質量有所不同。 接下來,讓我們看一下模具成品會被哪些方面所左右?我們看到不同模具的精度通常不同,那么哪些因素會影響模具的精度呢? 在制造模具時,產品零件的精度將對模具的精度產生一定的影響。 如果要求產