
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

模具的組成 :
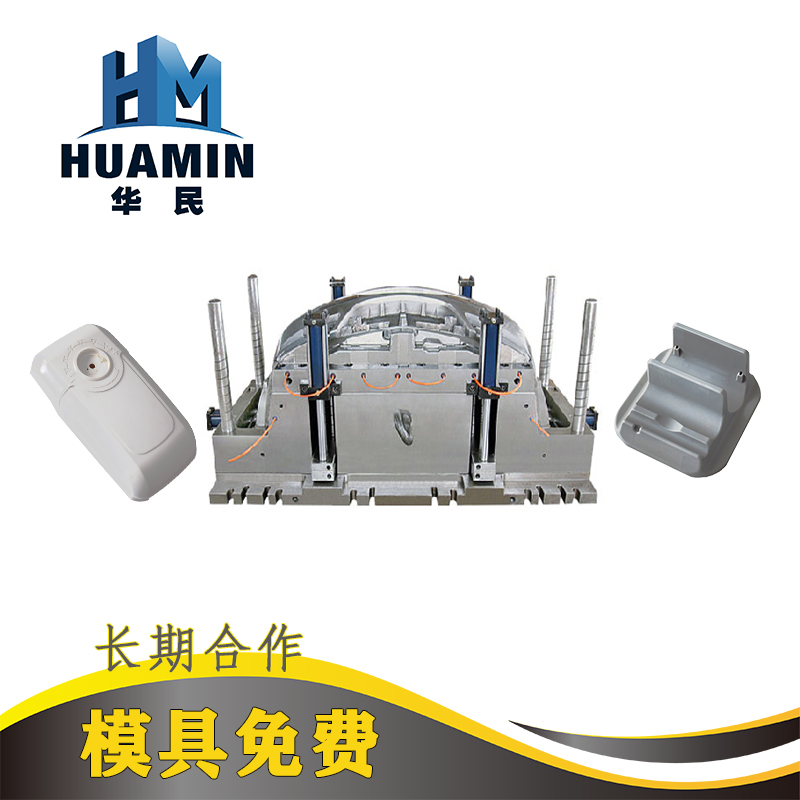
注塑模具由動(dòng)模和定模兩部分組成,動(dòng)模安裝在注射成型機(jī)的移動(dòng)模板上,定模安裝在注射成型機(jī)的固定模板上。在注射成型時(shí)動(dòng)模與定模閉合構(gòu)成澆注系統(tǒng)和型腔,開模時(shí)動(dòng)模和定模分離以便取出塑料制品。 根據(jù)模具中各個(gè)部件所起的作用,一般可將注塑模細(xì)分為以下幾個(gè)基本組成部分。
一、 成型部件成型部件由型芯和凹模組成。型芯形成制品的內(nèi)表面,凹模形成制品的外表面形狀。合模后型芯和型腔便構(gòu)成了模具的型腔。按工藝和制造要求,有時(shí)型芯和凹模由若干拼塊組合而成,有時(shí)做成整體,僅在易損壞、難加工的部位采用鑲件。
二、 澆注系統(tǒng)
澆注系統(tǒng)又稱流道系統(tǒng),它是將塑料熔體由注射機(jī)噴嘴引向型腔的一組進(jìn)料通道,通常由主流道、分流道、澆口和冷料穴組成。它直接關(guān)系到塑料制品的成型質(zhì)量和生產(chǎn)效率。
三、 導(dǎo)向部件
為了確保動(dòng)模和定模在合模時(shí)能準(zhǔn)確對(duì)中,在模具中必須設(shè)置導(dǎo)向部件。在注塑模中通常采用四組導(dǎo)柱與導(dǎo)套來組成導(dǎo)向不見,有時(shí)還需在動(dòng)模和定模上分別設(shè)置互相吻合的內(nèi)、外錐面來輔助定位。
四、 推出機(jī)構(gòu)
在開模過程中,注塑加工廠家需要有推出機(jī)構(gòu)將塑料制品及其在流道內(nèi)的凝料推出或拉出。推出固定板和推板用以夾持推桿。在推桿中一般還固定有復(fù)位桿,復(fù)位桿在動(dòng)、定模合模時(shí)使推板復(fù)位。
五、 調(diào)溫系統(tǒng)
為了滿足注射工藝對(duì)模具溫度的要求,為了達(dá)到出來的塑料產(chǎn)品更加完美好看,需要有調(diào)溫系統(tǒng)對(duì)模具的溫度進(jìn)行調(diào)節(jié)。對(duì)于熱塑性塑料用注塑模,主要是設(shè)計(jì)冷卻系統(tǒng)使模具冷卻。模具冷卻的常用辦法是在模具內(nèi)開設(shè)冷卻水通道,利用循環(huán)流動(dòng)的冷卻水帶走模具的熱量;模具的加熱除可利用冷卻水通道熱水或蒸汽外,還可在模具內(nèi)部和周圍安裝電加熱元件。
六、 排氣槽
排氣槽用以將成型過程中型腔的氣體充分排除。常用的辦法是在分型面處開設(shè)排氣溝槽。
七、 側(cè)抽芯機(jī)構(gòu)
有些帶有側(cè)凹或側(cè)孔地塑料制品,在被推出以前必須先進(jìn)行側(cè)向分型,抽出側(cè)向型芯后方能順利脫模,此時(shí)需要在模具中設(shè)置側(cè)抽芯機(jī)構(gòu)。
八、 標(biāo)準(zhǔn)模架
為了減少繁重的模具設(shè)計(jì)和制造工作量,注塑模大多采用了標(biāo)準(zhǔn)模架。
塑料加工收縮問題是塑料加工中最常見的問題之一,對(duì)表面質(zhì)量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產(chǎn)品質(zhì)量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴(yán)重,這是由于較厚區(qū)域的

操作:操作習(xí)慣不好。操作員不按照規(guī)定放置項(xiàng)出的制品,注塑成型產(chǎn)品在還未完全冷卻時(shí)可能產(chǎn)生了翹曲。產(chǎn)品設(shè)計(jì):塑料注塑產(chǎn)品結(jié)構(gòu)設(shè)計(jì)不合理,壁厚差異大。產(chǎn)品形狀結(jié)構(gòu)異常復(fù)雜。 材料:①塑料含水量過多(除濕干燥不完全) &nbs
注塑加工中,ABS塑料,具有較大的機(jī)械強(qiáng)度和良好的綜合性能, 在電子工業(yè)、機(jī)械工業(yè)、交通運(yùn)輸、建筑材料、玩具制造等工業(yè)中占有重要的位置, 特別是稍微大型的箱體結(jié)構(gòu)以及受力元件, 需要電鍍的裝飾件更是離不開這種塑料。 ABS塑料的溫度與熔融粘度的關(guān)系有別于其他無定型塑料。在熔化過程
塑料制品設(shè)計(jì)方面。主要是塑料制品壁厚。制品厚度越大,冷卻時(shí)間越長。一般而言,冷卻時(shí)間約與塑料制品厚度的平方成正比,或是與最大流道直徑的1.6次方成正比。即塑料制品厚度加倍,冷卻時(shí)間增加4倍。 模具材料及其冷卻方式。模具材料,包括模具型芯、型腔材料以及模架材料對(duì)冷卻
塑料產(chǎn)品基本驗(yàn)收方法的制定:塑料產(chǎn)品的缺陷基本分為以下三種;1、致命缺陷:與安全有關(guān)的缺陷,如突出的銳角、漏電、有毒等危害人體健康和安全的缺陷。所以注塑加工,對(duì)于塑料產(chǎn)品來說,前期的結(jié)構(gòu)設(shè)計(jì)盡量不要存在銳角,材料的選擇要考慮環(huán)保,安全性能測試是至關(guān)重要的一一步。2、嚴(yán)重缺陷:與產(chǎn)品安全無關(guān)、與產(chǎn)品功能有