
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

操作:操作習慣不好。操作員不按照規定放置項出的制品,注塑成型產品在還未完全冷卻時可能產生了翹曲。
產品設計:塑料注塑產品結構設計不合理,壁厚差異大。產品形狀結構異常復雜。
材料:①塑料含水量過多(除濕干燥不完全)
②對塑料的收縮量預估不正確(模具預縮量).
③材料的流動性不佳。
④材料中添加的助劑比例不當。
模具:①前后模具溫差大。
2、模具溫度太低。
3、模穴厚薄差異太大。
④澆口的數目或位置不當。
⑤澆口太小、流道太長。
⑥頂出不均。頂出時產品未完全冷卻,項出不直、不均,產品容易翹曲或頂針位置選擇不當。
⑦冷卻水路設計不適當,冷卻效率不均勻。
注塑工藝:①料簡溫度太低。當料簡溫度太低時,熔融溫度低,殘余剪切應大,容易翹曲。
②噴嘴溫度太低。噴嘴和模具接觸部位帶走的熱量太多,料溫就會降下來,勉強以高速成形時,殘余剪切應力大,容易翹曲。
③射出壓力太高。
④保壓壓力或保壓時間不當。
⑤冷卻時間不當。
⑥緩充不夠,型腔內填充不足。
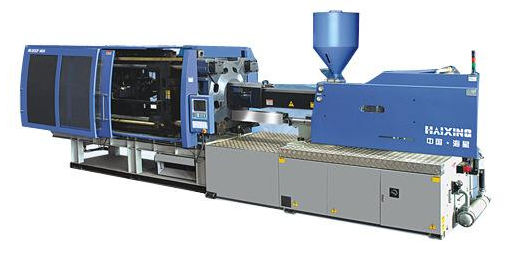
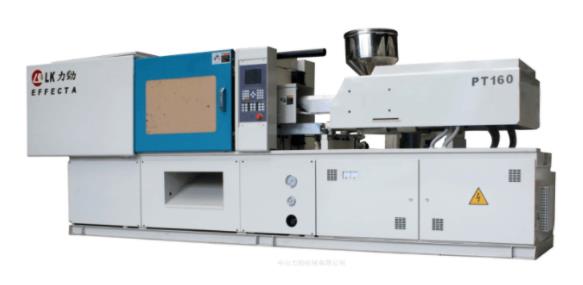
注塑機系統一般由機架、三大板、哥林柱、射出系統、頂出系統、調模系統等組成,國產注塑機機架一般是鋼材焊接而成,三大板是鑄鐵件,哥林柱、調模齒輪、頂出機構等基本都是從專業廠家處購買組裝。質量有保證的注塑機廠家,其供應商很多都是由相同幾個廠家供給,質量上差異性不大。由自己設計制造
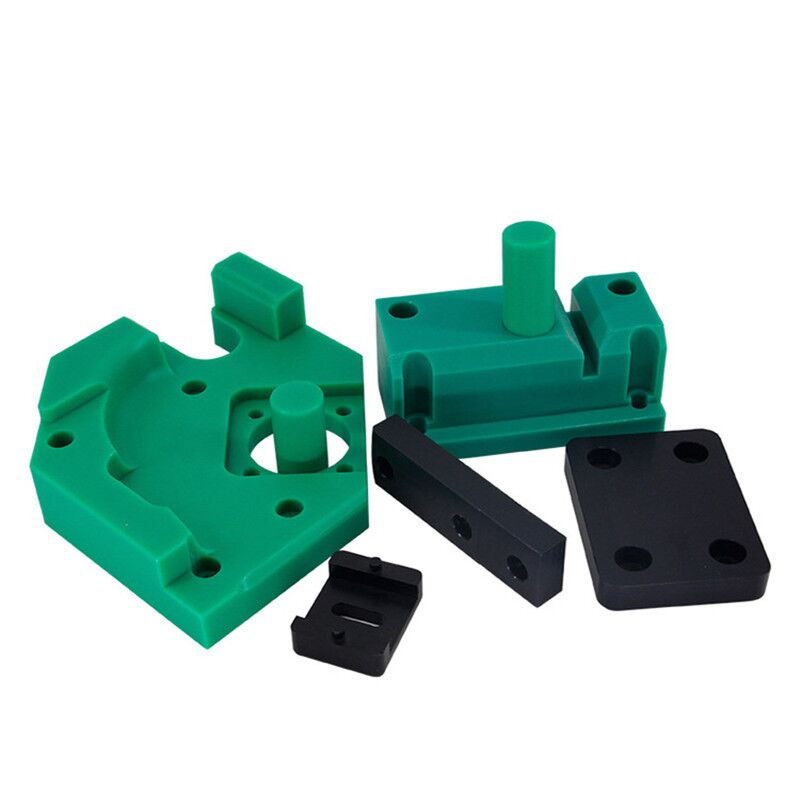
塑料制品加工應注意的問題,從小處細數就太多了,不勝枚舉,但從大處著眼,還是容易理順的,第一是加工溫度,包括熔融溫度、擠出或射出溫度、模具溫度等,第二是加工壓力,包括熔融背壓、擠出或充模壓力、成型補壓壓力等,第三是加工速度,包括機械鏍桿輸送物料速度、擠出或射出速度、制品在模內的冷卻速度等。這幾項理順了
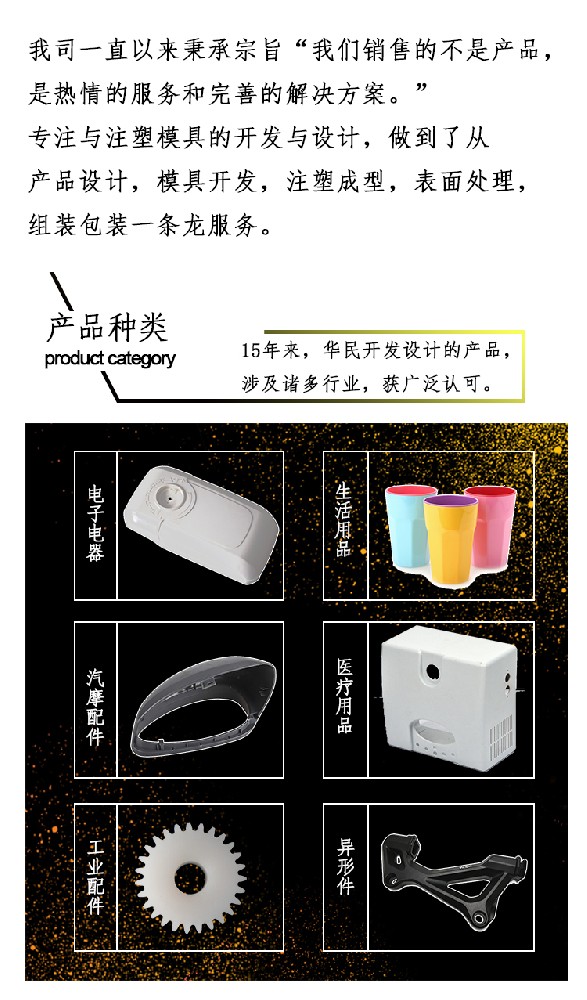
1、吸塑: 真空成型稱為吸塑,是一種塑料加工工藝,主要原理是將平展的塑料硬片材加熱變軟后,采用真空吸附于模具表面,冷卻后成型。主要分為厚片吸塑薄片吸塑兩大類。廣泛用于汽車附件、燈飾、廣告、裝飾、大型機械外殼、展示類、行空類、大家電、衛浴類等行業。2、注塑:即熱塑性塑料注塑成型,注塑加工廠家的這種方法即是
塑料制品開裂在材料方面的原因:(1)再生料含量太高,造成制件強度過低。(2)濕度過大,造成一些塑料與水汽發生化學反應,降低強度而出現頂出開裂。(3)注塑加工廠注意這個材料本身不適宜正在加工的環境或質量欠佳,受到污染都會造成開裂。
塑料加工廠生產的大多數塑料質輕,化學性穩定,不會銹蝕;耐沖擊性好;具有較好的透明性和耐磨耗性;絕緣性好,導熱性低;一般成型性、著色性好,加工成本低;大部分塑料耐熱性差,熱膨脹率大,易燃燒;尺寸穩定性差,容易變形;多數塑料耐低溫性差,低溫下變脆,容易老化;某些塑料易溶于溶劑。塑料可區分為熱固性與