
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料制品加工應注意的問題,從小處細數就太多了,不勝枚舉,但從大處著眼,還是容易理順的,
第一是加工溫度,包括熔融溫度、擠出或射出溫度、模具溫度等,
第二是加工壓力,包括熔融背壓、擠出或充模壓力、成型補壓壓力等,
第三是加工速度,包括機械鏍桿輸送物料速度、擠出或射出速度、制品在模內的冷卻速度等。
這幾項理順了就基本沒有大問題了。
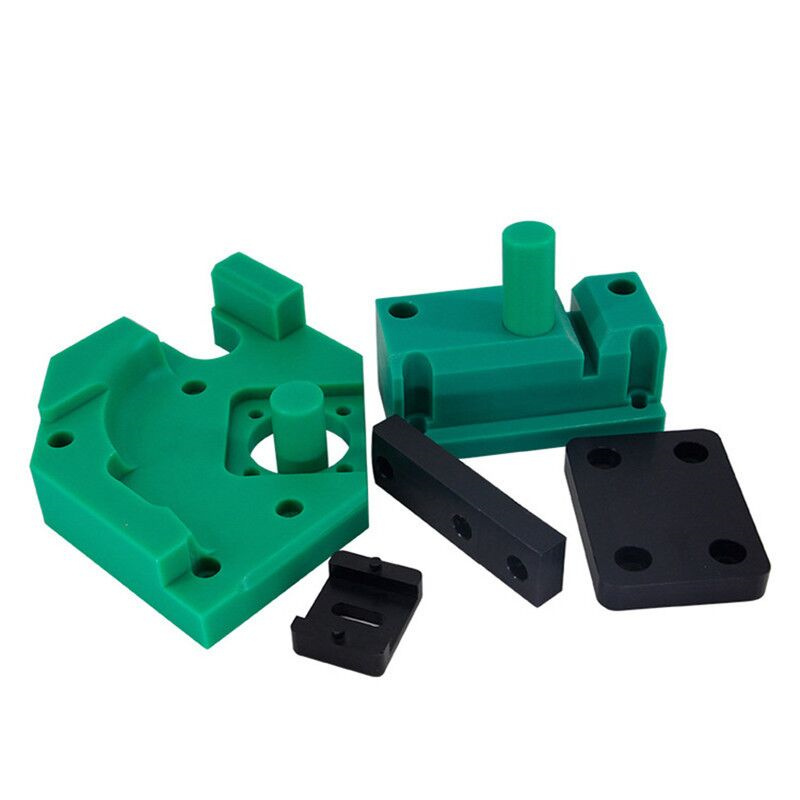
深州市華民機械有限公司,從事塑料制品行業二十余年,擁有豐富的產品研發、生產經驗,是一家值得客戶信任的優質供應商。
聯系電話:13932815220 聯系人:史經理
比起傳統射出成型,深州華民機械有限公司是最完善的注塑加工廠使用的雙料共射射出成型制程有如下的優點:1、核心料可以使用低黏度的材料來降低射出壓力。2、從環保的考慮,核心料可以使用回收的二次料。3、根據不同的使用特性,如厚件成品皮層料使用軟質料,核心料使用硬質料或者核心料可以使用發泡塑料
注塑加工中,ABS塑料,具有較大的機械強度和良好的綜合性能, 在電子工業、機械工業、交通運輸、建筑材料、玩具制造等工業中占有重要的位置, 特別是稍微大型的箱體結構以及受力元件, 需要電鍍的裝飾件更是離不開這種塑料。 ABS塑料的溫度與熔融粘度的關系有別于其他無定型塑料。在熔化過程

1、節約原材料,降低成本。2、縮短成型周期,提高機器效率3、改善制品表面質量和力學性能。4、不必用三板式模具即可以使用點澆口。5、可經濟地以側澆口成型單個制品。6、提高自動化程度。7、可用針閥式澆口控制澆口封凍。8、多模腔模具的注塑件質量一致。9、提高注塑制品表面美觀度。10、可以使用較小的注塑壓力,可以有效降
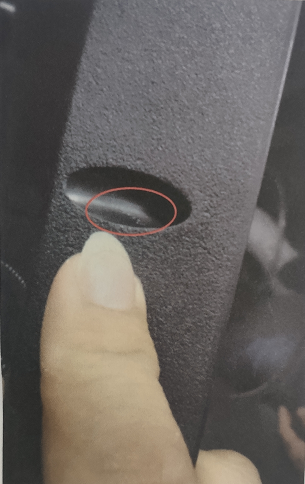
在充模過程中受到氣體的干擾常常在制品表面出現銀絲斑紋或微小氣泡或制品厚壁內形成氣泡,氣紋是指塑料產品澆口部位或表面局部存在條狀或塊狀的流痕,從而影響整個產品的外觀。 氣紋對產品的安全與功能沒有很大的影響,屬于輕微缺陷。但是會影響產品的外表面,從而影響客戶滿意度和產品的
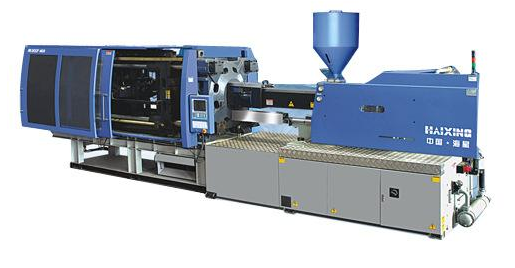
材料方面:1、使用不適合的色母粒,耐熱性不足,造成原料在料簡內已變色或 2、除濕干燥溫度過高或時間過長,使材料本身變色。塑料模具:1、澆口太小,注射過程中,產生了剪切熱,使材料發生分解。注塑工藝):1 、熔融料溫過高。