
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

比起傳統射出成型,深州華民機械有限公司是最完善的注塑加工廠使用的雙料共射射出成型制程有如下的優點:
1、核心料可以使用低黏度的材料來降低射出壓力。
2、從環保的考慮,核心料可以使用回收的二次料。
3、根據不同的使用特性,如厚件成品皮層料使用軟質料,核心料使用硬質料或者核心料可以使用發泡塑料來降低重量。
4、可以利用較低質量的核心料以降低成本。
5 、皮層料或核心料可使用價格昂貴且具特殊表面性質,如防電磁波干擾、高電導性等材料以增加產品性能。
6、適當的皮層料和核心料配合可以減少成型品殘余應力、增加機械強度或產品表面性質。
7、產生如大理石紋路的產品。
模具方面:(1)注塑加工廠家注塑模具頂出要平衡,如頂桿數量、截面積要足夠,脫模斜度要足夠,型腔面要有足夠光滑,這樣才防止由于外力導致頂出殘余應力集中而開裂。(2)制件結構不能太薄,過渡部分應盡量采用圓弧過渡,避免尖角、倒角造成應力集中。(3)盡量少用金屬嵌件,以防止嵌件與制件收縮率不同造成
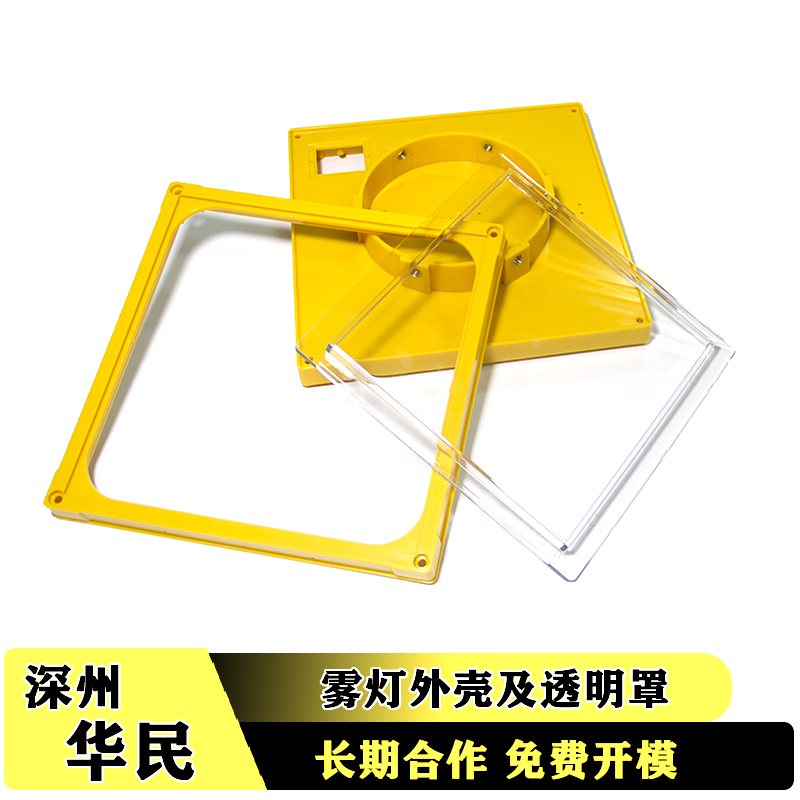
模具的組成 : 注塑模具由動模和定模兩部分組成,動模安裝在注射成型機的移動模板上,定模安裝在注射成型機的固定模板上。在注射成型時動模與定模閉合構成澆注系統和型腔,開模時動模和定模分離以便取出塑料制品。 根據模具中各個部件所起的作用,一般可將注塑模細分為以下幾個基本組成部分。一、

與金屬制件相比,塑料制品電鍍制品不僅可以實現很好的金屬質感,而且能減輕制品重量,在有效改善塑料外觀及裝飾性的同時,也改善了其在電、熱及耐蝕等方面的性能,但電鍍用塑料材料的選擇卻要綜合考慮材料的加工性能、機械性能、材料成本、電鍍成本、電鍍的難易程度以及尺寸精度等因素。而因其結構上的
塑料加工廠在塑料制品注塑生產時,會遇到產品變色發黃的時候,我們根據經驗來總結了以下幾種原因; 材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內已變色或發黃。 2

塑料產品有熔接線常常出現在兩股料流繞過制件上某些幾何形狀后重新匯聚的地方。雖然料流前沿互相接觸,但中心層卻會發生短暫遲滯。一旦出現滯料,熔料便開始冷卻,形成凍結層;較高的熔料溫度會產生較好的補縮效果,但塑料分子鏈的取向不會重疊,于是就產生了強度較差的熔接點或熔接線。■熔料溫