
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

模具方面:
(1)注塑加工廠家注塑模具頂出要平衡,如頂桿數量、截面積要足夠,脫模斜度要足夠,型腔面要有足夠光滑,這樣才防止由于外力導致頂出殘余應力集中而開裂。
(2)制件結構不能太薄,過渡部分應盡量采用圓弧過渡,避免尖角、倒角造成應力集中。
(3)盡量少用金屬嵌件,以防止嵌件與制件收縮率不同造成內應力加大。
(4)對深底制件應設置適當的脫模進氣孔道,防止形成真空負壓。
(5)主流道足夠大使澆口料未來得及固化時脫模,這樣易于脫模。
(6)主流道襯套與噴嘴接合應當防止冷硬料的拖拉而使制件粘在定模上。
模具的組成 : 注塑模具由動模和定模兩部分組成,動模安裝在注射成型機的移動模板上,定模安裝在注射成型機的固定模板上。在注射成型時動模與定模閉合構成澆注系統和型腔,開模時動模和定模分離以便取出塑料制品。 根據模具中各個部件所起的作用,一般可將注塑模細分為以下幾個基本
PA6和PA66的區別PA6的化學物理特性和PA66很相似,然而,它的熔點較低,而且工藝溫度范圍很寬。它的抗沖擊性和抗溶解性比PA66要好,但吸濕性也更強。因為塑件的許多品質特性都要受到吸濕性的影響,因此使用PA6設計產品時要充分考慮到這一點。為了提高PA6的機械特性,經常加入各種各樣的改性劑。玻璃就是最常

操作:注塑生產完成后把產品放入指定的位置,規范操作。產品設計:改變產品厚度設計,要保證壁厚能承受產品的變形力,或做預變形校隊正的結構設計來改善翹曲現象。材料:1、檢查塑料干燥程度及含水量; 2、檢查塑料成型收縮效率,比較材料供應商建議值與實際收縮量之差異,或在模具
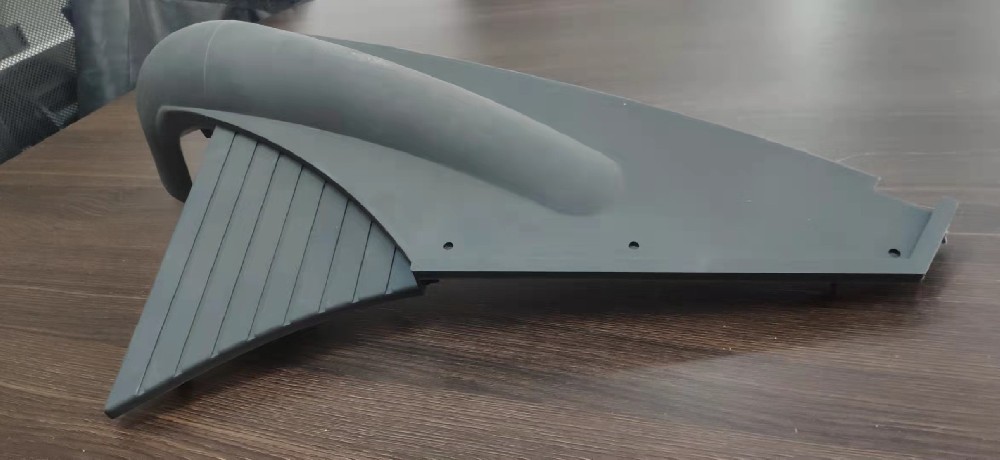
塑料制品的翹曲變形是塑料件常見的成型質量缺陷。 塑料件的題曲變形主要是因為塑料件受到了較大的應力作用,主要分為外部應力和內部應力,當大分子間的作用力和相互維結力承受不住這種應力作用時,塑料件就會發生旭曲變形。外部應力導致的想曲變形此類翹曲變形主要為制件頂出變形,產生的原因為模
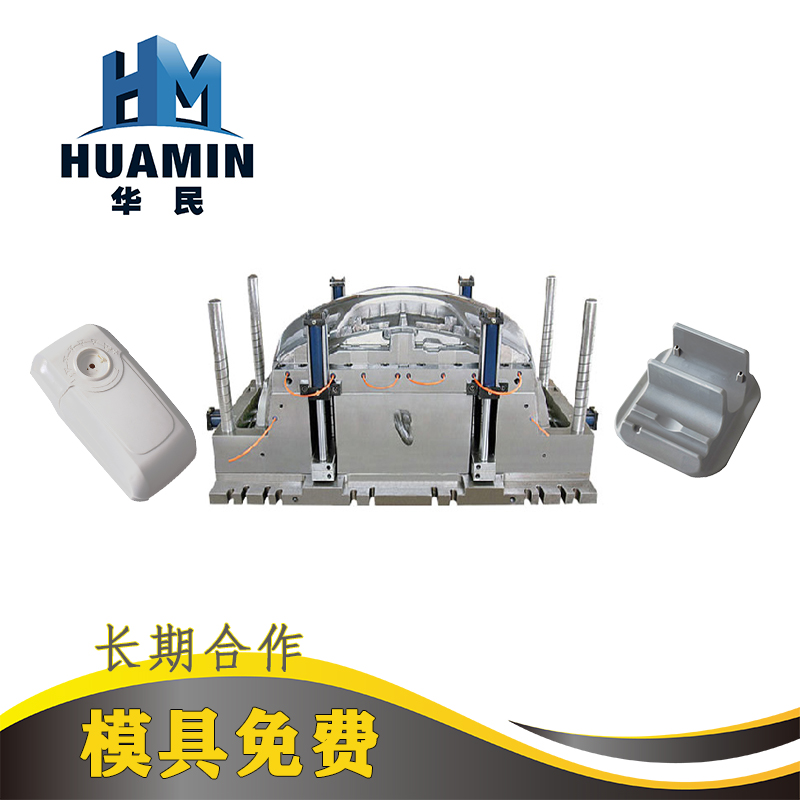
注塑模具的定義: 塑料注射成型所用的模具稱為注塑成型模具,簡稱注塑模。注塑模能一次成型外形復雜、尺寸精確高或帶有嵌件的塑料制品。“七分模具,三分工藝”。對注塑加工來說,模具和注塑機一樣對成型品的質量有很大的影響,甚至可以說模具比注塑機所起的作用更大;在注塑成型時如果對模具不充分了解