
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

塑料注塑模具基本分為靜模和動模。
在注塑機的注射頭一邊的帶澆口套的為靜模,靜模一般有澆口套、靠板、模板組成,簡單模具(特別是靜模沒有芯子的模具)也可以不使用靠板,直接用厚一點的模板就可以了。澆口套一般為標準件,除非特殊原因,不建議取消。澆口套的使用有利于安裝模具、更換方便,不用自己拋光。有些特殊模具澆口套可用鉆出來或用錐度線割割成。部分模必須靜模脫模時,還得加上靜模脫模機構。動模的結構一般為動模板、動模靠板、脫模機構以及模腳和裝機固定板。
脫模機構中除了脫料桿,還有回位桿,部分模具還要增加彈簧以實現例如自動脫模等功能。還有導柱、冷卻水孔、流道等也是不可少的模具的基本結構。當然斜導模具還有斜導盒、斜導柱等。當為一產品設計模具時,首先要設定模具的基本結構尺寸以備料,來加快模具制造的速度。復雜產品應先繪制好產品圖,再定好模具的尺寸。現在的模具基本上要進行熱處理,加高模具的硬度,提高模具使用壽命。在熱處理前,先對模板進行初步加工:鉆好導柱孔、回位孔(動模)、型腔孔、螺絲孔、澆口套孔(動模)冷卻水孔等,銑好流道、型腔,有些模具還應銑好斜導盒等。現在的普通精密模具的模板一般用cr12、cr12mov和一些專業模具鋼,cr12等硬度不能太高,在HRC60度時經常開裂,模板的常用硬度一般為HRC55度左右。芯子的硬度可在HRC58以上。如果材料為3Cr2w8v,制造后再氮化處理表面硬度,硬度應為HRC58以上,氮化層應越厚越好。
澆口直接關系到塑件的美觀,澆口設計不好的話,容易產生缺陷。在沒有任何阻擋的情況上很容易產生蛇型流。對于要求高的產品,還應設計溢流和排氣。溢流處可以用頂桿,不要在模板上狠有溢流飛邊,才不至于影響模具壽命。
塑料制品廠生產的注塑產品溶解痕是不能避免的,只是能夠避免不明顯,不能完全消除。如果是不明顯的熔接痕,也不會影響電鍍。從形成熔接痕的原因而言,要減少熔接痕,就要降低注射或擠出過程中物料的“分流后匯合”現象發生的可能性。為了減少并消除這一現象,有如下方法:1)提高模具溫度2)調整
塑料洛氏硬度是表示材料硬度的一種度量方法。測定時將一規定的壓頭以較小的負荷壓在試樣上,然后逐漸增至某一較大值,再回復到較小負荷。 塑料洛氏硬度用如此造成的試樣上壓痕深度的凈增加數來表示的材料硬度 值、根據壓頭的尺寸、加至負荷值I`}i大小,對應規定了不同的 標尺。例如,有k標尺、L
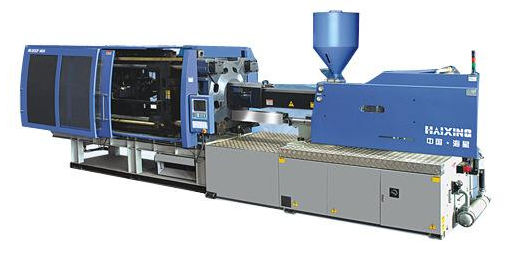
注塑機系統一般由機架、三大板、哥林柱、射出系統、頂出系統、調模系統等組成,國產注塑機機架一般是鋼材焊接而成,三大板是鑄鐵件,哥林柱、調模齒輪、頂出機構等基本都是從專業廠家處購買組裝。質量有保證的注塑機廠家,其供應商很多都是由相同幾個廠家供給,質量上差異性不大。由自己設計制造
1、吸塑: 真空成型稱為吸塑,是一種塑料加工工藝,主要原理是將平展的塑料硬片材加熱變軟后,采用真空吸附于模具表面,冷卻后成型。主要分為厚片吸塑薄片吸塑兩大類。廣泛用于汽車附件、燈飾、廣告、裝飾、大型機械外殼、展示類、行空類、大家電、衛浴類等行業。2、注塑:即熱塑性塑料注塑成型,注塑加工廠家的這種方法即是

注塑成型塑料制品變形(翹曲、扭曲)是指注塑時,模具內的材料受到高壓而產生內部應力,導致脫模時注塑產品的形狀偏離了產品設計的形狀和模具型腔固有的形狀,注塑的塑料產品外形尺寸與產品設計的尺寸有較大差異(收縮翹曲),并發生不規則的彎曲。 塑料產品的變形是不可避免的,只是有