
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢(xún)熱線:
13932815220
13932815220
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢(xún)熱線:
13932815220
13932815220

塑料制品模具一般需要在150°C-200°C下進(jìn)行工作,除了受到一定壓力作用外,還要承受溫度影響,根據(jù)其成型條件,模具一般需要具備以下性能:
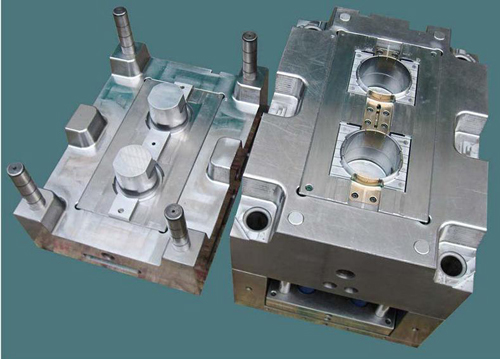
1、具有較好的熱穩(wěn)定性。塑料模具成型加工經(jīng)熱處理后因線膨脹系數(shù)小,熱處理變形小,溫度差異引起的尺寸變化率小,金相組織和模具尺寸穩(wěn)定,可減少或不再進(jìn)行加工,即可保證模具尺寸精度和表面粗糙度要求,以華民機(jī)械生產(chǎn)的塑料物流容器為例,它嚴(yán)把塑料生產(chǎn)的模具質(zhì)量,生產(chǎn)的塑料制品在外形等各方面都獲得了業(yè)內(nèi)人士的認(rèn)可。
2、較強(qiáng)的表面硬度和耐磨性。周轉(zhuǎn)箱模具在工作中由于塑料的填充和流動(dòng)要承受較大的壓應(yīng)力和摩擦力,要求模具保持形狀的精度和尺寸精度的穩(wěn)定性,保證模具有足夠的使用壽命。模具的耐磨性取決于鋼材的化學(xué)成分和熱處理硬度,因此要提高其耐磨性就必須提高模具的硬度。
3、良好的拋光性能。優(yōu)質(zhì)的周轉(zhuǎn)箱模具,要求型腔表面的粗糙度值小。例如,注塑模型腔表面粗糙度值要求小于Ra0.1~0.25的水平,光學(xué)面則要求Ra<0.01nm,型腔須進(jìn)行拋光,減小表面粗糙度值。為此選用的鋼材要求材料雜質(zhì)少、組織微細(xì)均一、無(wú)纖維方向性、拋光時(shí)不應(yīng)出現(xiàn)麻點(diǎn)或桔皮狀缺陷。
選擇時(shí),不能一味追求低價(jià),質(zhì)量好的模具使用時(shí)間長(zhǎng),生產(chǎn)效果好,從企業(yè)的長(zhǎng)期發(fā)展來(lái)看具有積極的促進(jìn)效果。
現(xiàn)象:物料溢邊、射嘴滴膠等這類(lèi)缺陷。原因:料筒與射嘴的溫度設(shè)定不當(dāng),射嘴與主澆口模嘴接觸不良,鎖模力不均勻或不恒定,塑料流動(dòng)性太好,射嘴溫度太高而產(chǎn)生漏膠溢料現(xiàn)象。 注塑成型產(chǎn)品缺陷是造成產(chǎn)品質(zhì)量不合格的根源,產(chǎn)品缺陷又和注塑操作員、注塑維修工的技術(shù)水平有關(guān)。保證產(chǎn)品
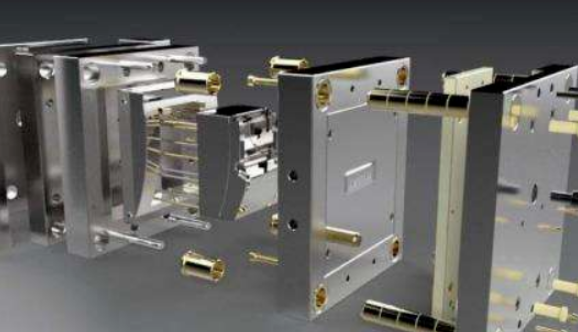
模具設(shè)計(jì)和制造與塑料注塑加工有密切關(guān)系。塑料加工的成敗,很大程度上取決于模具設(shè)計(jì)效果和模具制造質(zhì)量,而塑料模具設(shè)計(jì)又以正確的塑料制品設(shè)計(jì)為基礎(chǔ)。塑料模具設(shè)計(jì)要考慮的結(jié)構(gòu)要素有:1.分型面,即模具閉合時(shí)凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方
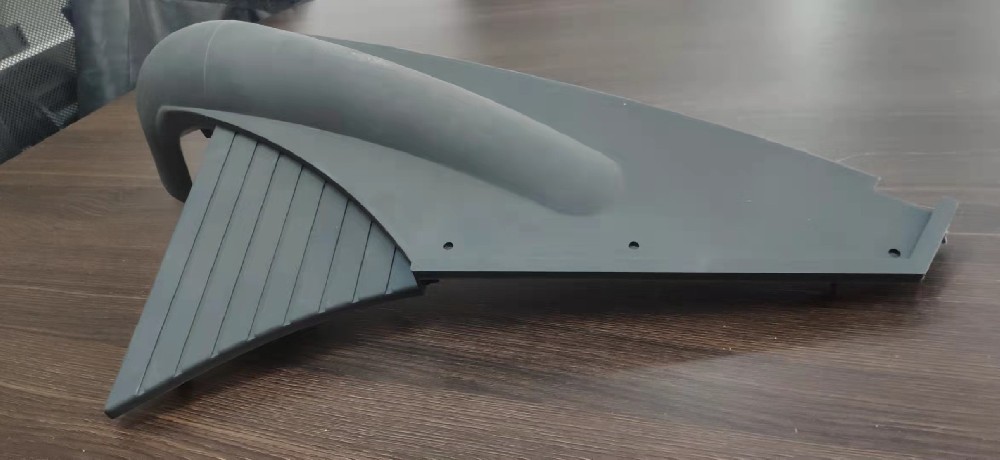
塑料制品的翹曲變形是塑料件常見(jiàn)的成型質(zhì)量缺陷。 塑料件的題曲變形主要是因?yàn)樗芰霞艿搅溯^大的應(yīng)力作用,主要分為外部應(yīng)力和內(nèi)部應(yīng)力,當(dāng)大分子間的作用力和相互維結(jié)力承受不住這種應(yīng)力作用時(shí),塑料件就會(huì)發(fā)生旭曲變形。外部應(yīng)力導(dǎo)致的想曲變形此類(lèi)翹曲變形主要為制件頂出變形,產(chǎn)生的原因?yàn)槟?/p>
塑料注塑模具熱流道系統(tǒng)的優(yōu)點(diǎn)有哪些
1.節(jié)省塑料原料由于熱流道無(wú)冷凝料。或很小的冷料柄,基本上無(wú)冷流道澆口料不用回收,尤其是價(jià)格昂貴,不能用回料加工的塑料產(chǎn)品,可大大的節(jié)約成本。應(yīng)用熱流道如果正常生產(chǎn)一般2-3個(gè)月,就可收回?zé)崃鞯莱杀尽?.提高產(chǎn)品質(zhì)量與雙分型面的三板模相比,熱流道系統(tǒng)內(nèi)的塑料溶體溫度不易下降,保持恒濕,不需要像冷流道模具,以
塑料加工時(shí)塑料制品填充不足(缺料、短射)是指熔融塑料在注射時(shí),未完全填充滿(mǎn)模具型腔內(nèi)某個(gè)角落,即產(chǎn)品未填充完整、缺少一部分的狀態(tài)。材料流動(dòng)末端出現(xiàn)部分不完整現(xiàn)象或一模出多穴產(chǎn) 品中有一部分填充不滿(mǎn),特別是薄壁區(qū)、薄筋位、深筋位或流動(dòng)路徑的末端區(qū)域。填充不足這種缺陷在大尺寸產(chǎn)品