
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

現(xiàn)象:物料溢邊、射嘴滴膠等這類缺陷。
原因:料筒與射嘴的溫度設定不當,射嘴與主澆口模嘴接觸不良,鎖模力不均勻或不恒定,塑料流動性太好,射嘴溫度太高而產(chǎn)生漏膠溢料現(xiàn)象。
注塑成型產(chǎn)品缺陷是造成產(chǎn)品質(zhì)量不合格的根源,產(chǎn)品缺陷又和注塑操作員、注塑維修工的技術水平有關。保證產(chǎn)品質(zhì)量,要求注塑操作員對注塑成型的機器和工藝技術有豐富的實踐經(jīng)驗;要對所使用的注射機器性能熟悉了解,全面掌握并使用;要對
注塑成型工藝技術全面掌握,掌握從塑料原料到產(chǎn)品包裝的各個環(huán)節(jié)的全過程設置和調(diào)校。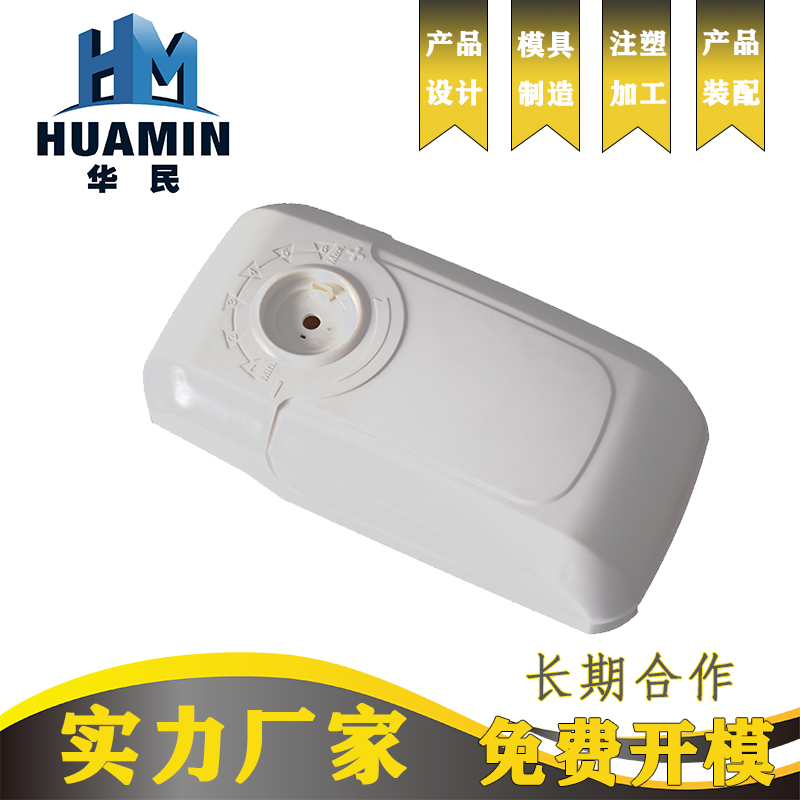
注塑加工廠家在注塑成型操作過程中,常見的產(chǎn)品缺陷也有一定的趨向,通常做法是通過對產(chǎn)品缺陷的正確判別診斷,綜合分析可能產(chǎn)生的原因,結(jié)合實際工作經(jīng)驗,摸索出一套規(guī)律,通過對塑料原料、各溫度參數(shù)、壓力參數(shù)、速度參數(shù)、行程參數(shù)、時間參數(shù)的設置,針對具體情況如模具、射嘴、熔膠筒、螺桿以及潤滑劑、脫模劑等進行合理的參數(shù)預置和修改,結(jié)合實際地對工藝技術參數(shù)進行調(diào)節(jié)和校正,通過調(diào)校試運行,以防止產(chǎn)品缺陷產(chǎn)生,保證產(chǎn)品質(zhì)量合格。
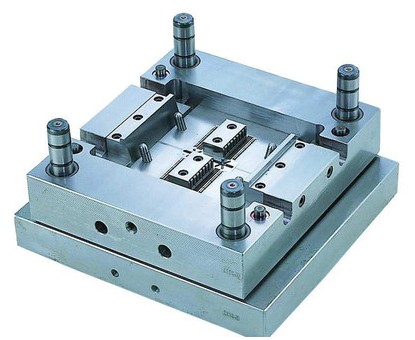
注塑加工模具設計要點:(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業(yè)在進行相應標準件的開發(fā),并存在日益完善的國內(nèi)、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產(chǎn)標準模
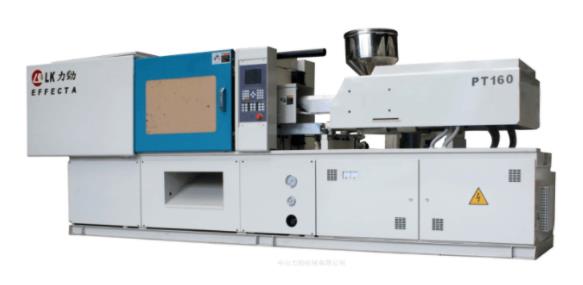
塑料加工廠生產(chǎn)的大多數(shù)塑料質(zhì)輕,化學性穩(wěn)定,不會銹蝕;耐沖擊性好;具有較好的透明性和耐磨耗性;絕緣性好,導熱性低;一般成型性、著色性好,加工成本低;大部分塑料耐熱性差,熱膨脹率大,易燃燒;尺寸穩(wěn)定性差,容易變形;多數(shù)塑料耐低溫性差,低溫下變脆,容易老化;某些塑料易溶于溶劑。塑料可區(qū)分為熱固性與
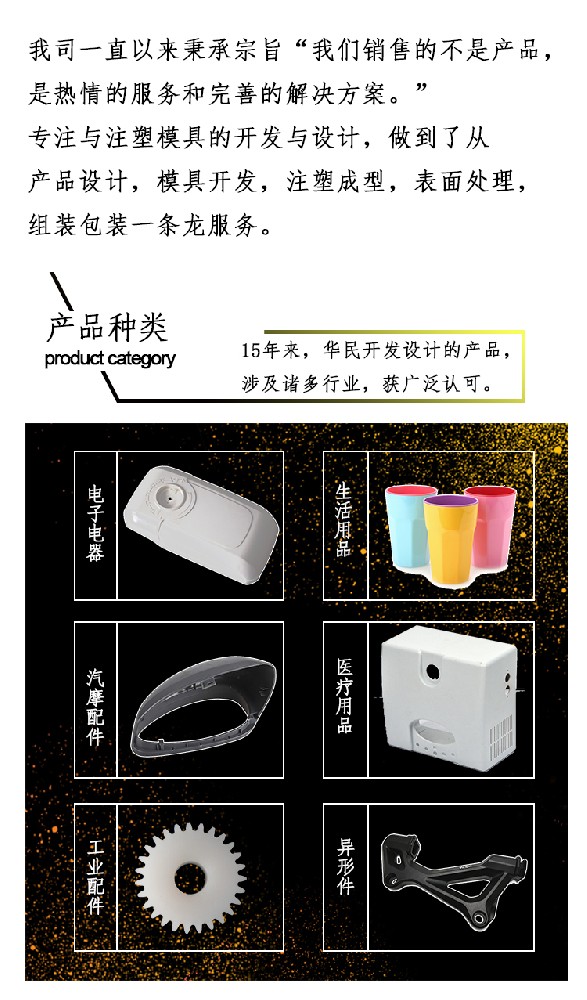
1、吸塑: 真空成型稱為吸塑,是一種塑料加工工藝,主要原理是將平展的塑料硬片材加熱變軟后,采用真空吸附于模具表面,冷卻后成型。主要分為厚片吸塑薄片吸塑兩大類。廣泛用于汽車附件、燈飾、廣告、裝飾、大型機械外殼、展示類、行空類、大家電、衛(wèi)浴類等行業(yè)。2、注塑:即熱塑性塑料注塑成型,注塑加工廠家的這種方法即是
塑料加工收縮問題是塑料加工中最常見的問題之一,對表面質(zhì)量要求高的塑料制品,收縮更是棘手的問題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問題,提高產(chǎn)品質(zhì)量勢在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴重,這是由于較厚區(qū)域的
當規(guī)件的側(cè)回較況。所需的抽芯距離不大,但所需抽芯力較大時,可采用斜滑塊機構(gòu)進行側(cè)向分型與抽芯,斜滑塊抽芯機構(gòu)的模具俗稱膠杯模,其特點是利用拉鉤的拉力和彈贊的推力驅(qū)動斜滑塊作斜向運動.在塑件被推出脫模的同時由斜滑塊完成側(cè)向分型與抽芯動作。斜滑塊抽芯機構(gòu)通常用于外側(cè)抽芯,根據(jù)抽芯位置