
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

1、模具流道比普通流道要寬、厚點(diǎn),澆口要大些;主要是PVC流動(dòng)性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過(guò)高50度-70度左右,當(dāng)然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個(gè)關(guān)鍵環(huán)節(jié),如果控制不好,就很難生產(chǎn)出好的產(chǎn)品來(lái),尤其是生產(chǎn)白色的產(chǎn)品;4、PVC冷卻相對(duì)比較慢,所以冷卻時(shí)間會(huì)比較長(zhǎng)些,尤其是厚壁件,為此應(yīng)控制好料筒內(nèi)融膠的停留時(shí)間,因此應(yīng)選用延遲熔膠,即在開(kāi)模前10多秒或20秒鐘內(nèi)進(jìn)行熔膠;5、注塑加工廠家注射時(shí)應(yīng)采用高壓低速進(jìn)行注射,避免融膠在高速、高壓下在模腔內(nèi)燒焦或燒黑;6、模具盡可能做到排氣良好。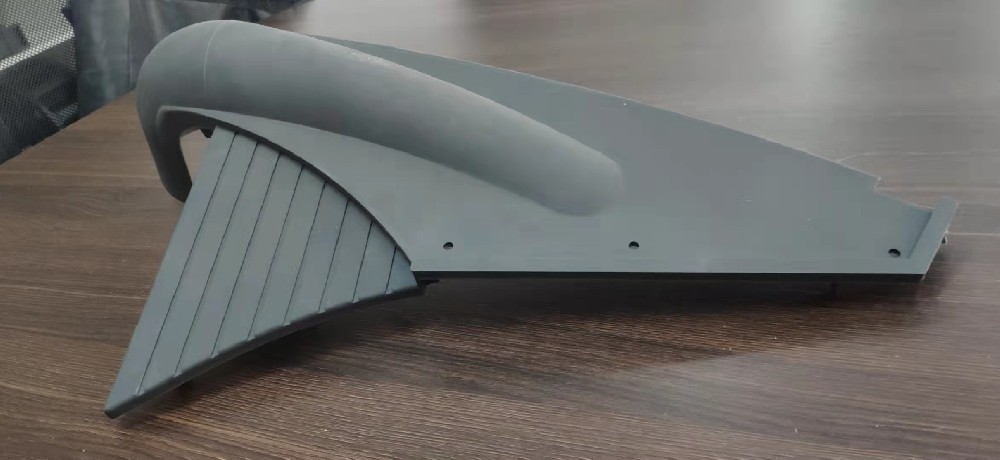
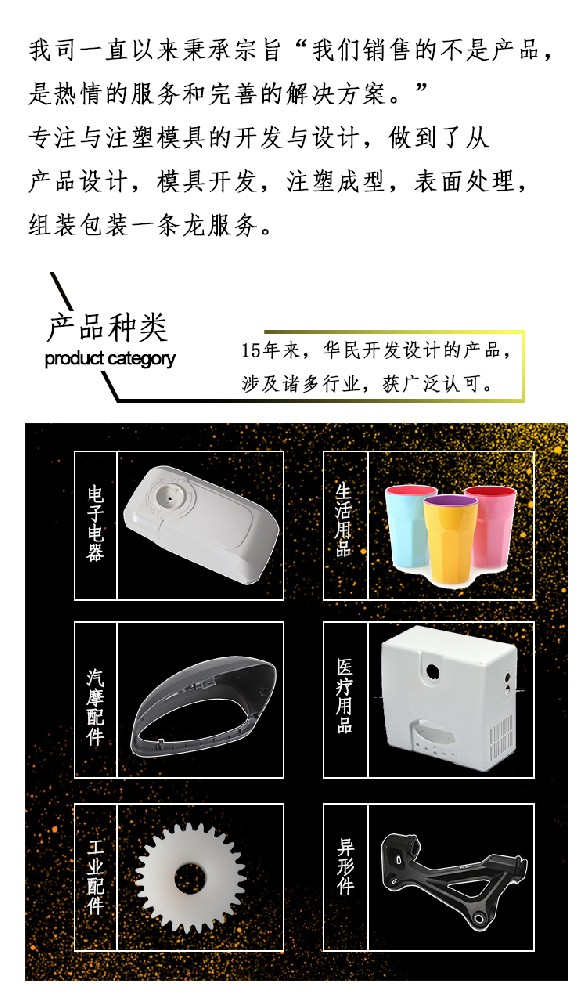
加工收縮痕 塑料加工收縮問(wèn)題是塑料加工中最常見(jiàn)的問(wèn)題之一,對(duì)表面質(zhì)量要求高的塑料制品,收縮更是棘手的問(wèn)題。因此隨著塑料加工工藝的不斷完善,以最大限度地減少塑料加工收縮問(wèn)題,提高產(chǎn)品質(zhì)量勢(shì)在必行在塑料加工注塑塑料部件較厚位置,如筋肋或突起處形成的收縮要比鄰近位置更嚴(yán)重,這是由于較厚區(qū)
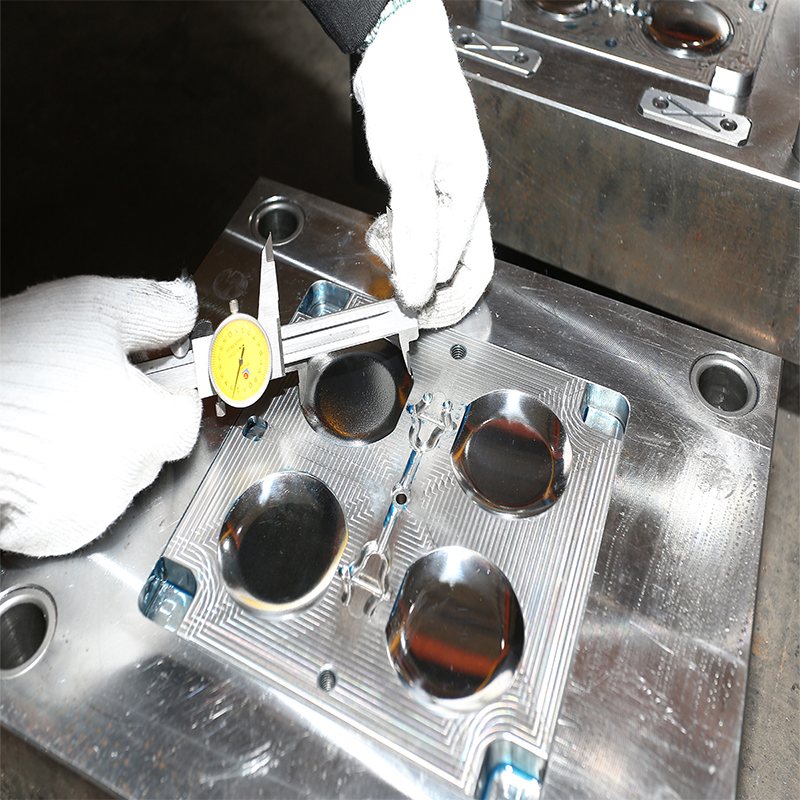
①調(diào)節(jié)及控制料流速度,防止倒流。當(dāng)注射壓力消失后, 封鎖型腔,使尚未冷年固化的塑料不會(huì)倒流回分流道。②熔體經(jīng)過(guò)澆口時(shí),會(huì)因剪切及擠壓而升溫,有利于熔體的填充型腔。③在多腔注塑模具中,當(dāng)分流道采用非平衡布置時(shí),可以通過(guò)改變澆口的大小來(lái)控制進(jìn)料量,使各腔能在差不多相同的時(shí)間內(nèi)同時(shí)充滿,這稱為人工平衡進(jìn)料。
塑件的注塑成型工藝過(guò)程主要包括填充--保壓--冷卻--脫模等4個(gè)階段,這4個(gè)階段直接決定著制品的成型質(zhì)量,而且這4個(gè)階段是一個(gè)完整的連續(xù)過(guò)程。1、填充階段填充是整個(gè)注塑循環(huán)過(guò)程中的第一步,時(shí)間從塑料模具閉合開(kāi)始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時(shí)間越短,成型效率越高,但是實(shí)
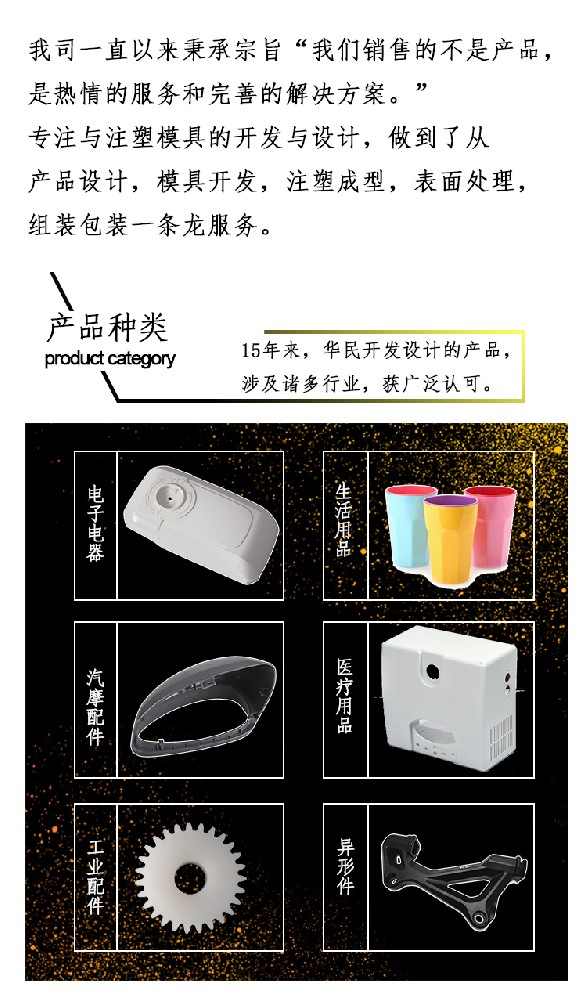
注塑加工廠在注塑生產(chǎn)外殼時(shí),冷卻是一個(gè)特殊的過(guò)程,外殼兩端的冷卻速度會(huì)比中心區(qū)域的冷卻速度快一點(diǎn),而接近外殼中心處的離形腔的冷卻速度是最慢的。因此,在熱量釋放中,塑料模具的離形腔是最慢的,兩端材料雖然已經(jīng)固化,但隨著外殼中心處熔體的冷卻,外殼整體的收縮還會(huì)繼續(xù)存在。又由于尖
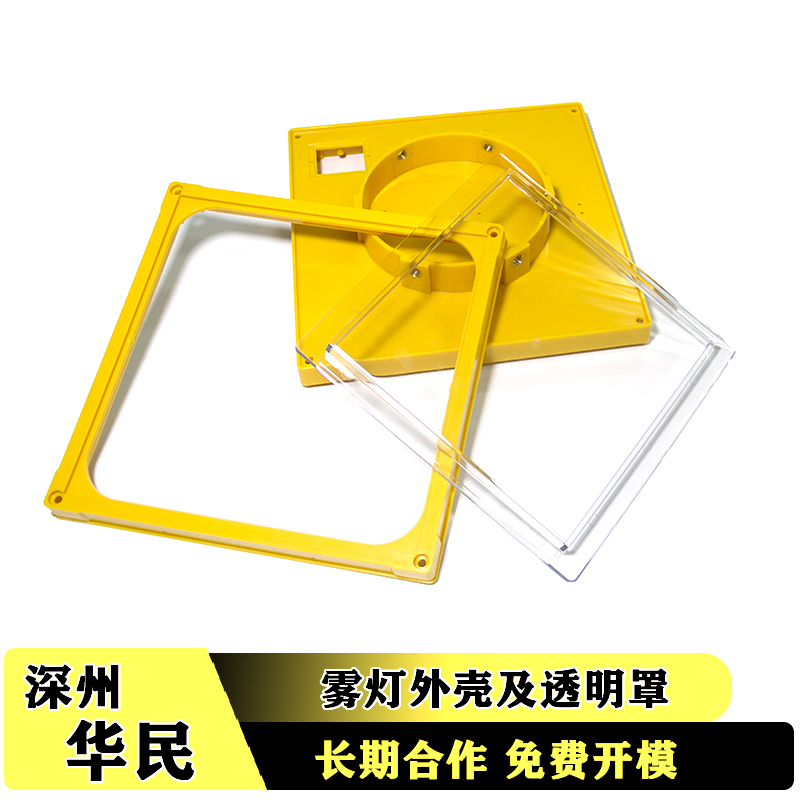
塑料模具加工主要分四個(gè)環(huán)節(jié),分別是鍛造工藝,預(yù)備熱處理,淬火與回火,消應(yīng)力退火。1、鍛造工藝。這是塑料模具工作零件制造過(guò)程中的重要環(huán)節(jié)。對(duì)于高合金工具鋼的塑料模具,通常對(duì)材料碳化物分布等金相組織提出技術(shù)要求。此外,還應(yīng)嚴(yán)格控制鍛造溫度范圍,制定正確的加熱規(guī)范,采用正確