
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國咨詢熱線:
13932815220
13932815220

填充是整個(gè)注塑循環(huán)過程中的第一步,時(shí)間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時(shí)間越短,成型效率越高,但是實(shí)際中,成型時(shí)間或者注塑速度要受到很多條件的制約。
高速填充:高速填充時(shí)剪切率較高,塑料由于剪切變稀的作用而存在粘度下降的情形,使整體流動阻力降低;局部的粘滯加熱影響也會使固化層厚度變薄。因此在流動控制階段,填充行為往往取決于待填充的體積大小。即在流動控制階段,由于高速填充,熔體的剪切變稀效果往往很大,而薄壁的冷卻作用并不明顯,于是速率的效用占了上風(fēng)。l
低速填充:熱傳導(dǎo)控制低速填充時(shí),剪切率較低,局部粘度較高,流動阻力較大。由于熱塑料補(bǔ)充速率較慢,流動較為緩慢,使熱傳導(dǎo)效應(yīng)較為明顯,熱量迅速為冷模壁帶走。加上較少量的粘滯加熱現(xiàn)象,固化層厚度較厚,又進(jìn)一步增加壁部較薄處的流動阻力。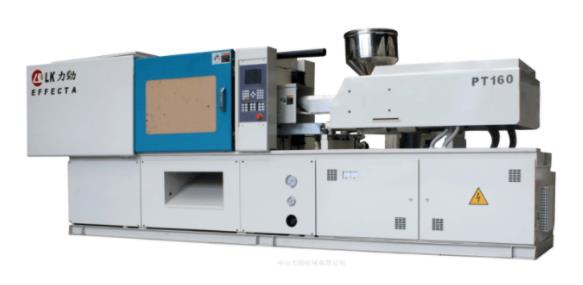
塑料加工廠一般而言,在高溫區(qū)產(chǎn)生熔接的熔接痕強(qiáng)度較佳,因?yàn)楦邷厍樾蜗拢叻肿渔溁顒有暂^佳,可以互相穿透纏繞,此外高溫度區(qū)域兩股熔體的溫度較為接近,熔體的熱性質(zhì)幾乎相同,增加了熔接區(qū)域的強(qiáng)度;反之在低溫區(qū)域,熔接強(qiáng)度較差。
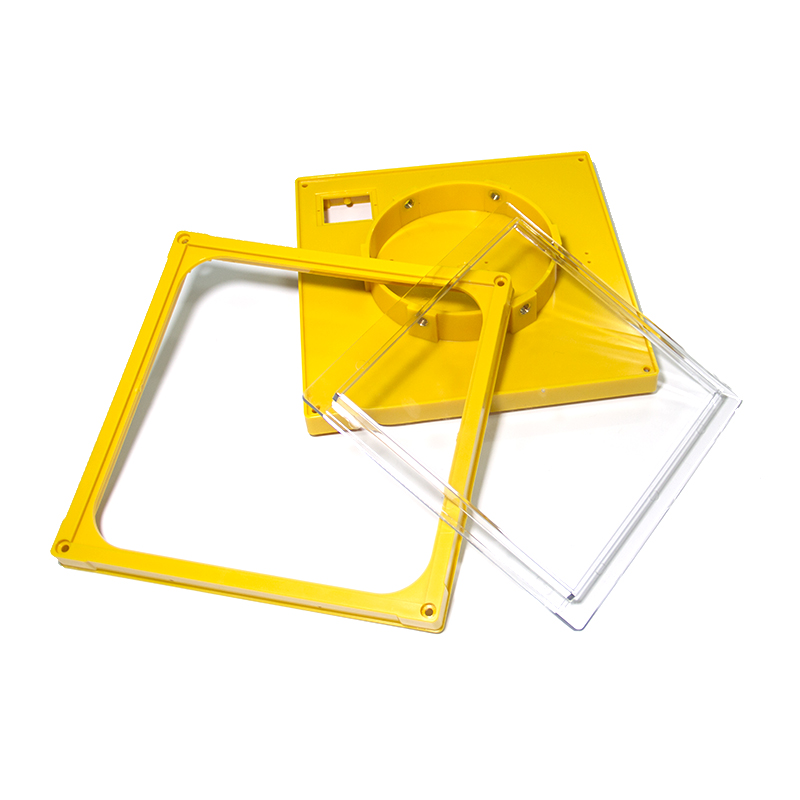
PC塑料材質(zhì)的優(yōu)點(diǎn)和缺點(diǎn)是什么?
PC注塑件又稱是聚碳酸酯,具有優(yōu)良的物理機(jī)械性能,尤其是耐沖擊性優(yōu)異,拉伸強(qiáng)度、彎曲強(qiáng)度、壓縮強(qiáng)度高;蠕變性小,尺寸穩(wěn)定;具有良好的耐熱性和耐低溫性,在較寬的溫度范圍內(nèi)具有穩(wěn)定的力學(xué)性能,尺寸穩(wěn)定性,電性能和阻燃性,可在 -60~120℃下長期使用;無明顯熔點(diǎn),在 220-230℃呈熔融狀態(tài);由于
我們可以從以下三個(gè)方面來解決這個(gè)變色與發(fā)黃的問題;材料:1、注塑生產(chǎn)時(shí)要檢查所用色母粒或添加劑的耐溫性與熱穩(wěn)定性。 2、檢查干燥溫度和時(shí)間。塑料模具:加大澆口或改為其他類型的澆口。注塑工藝:1 、檢查熔融溫度,降低料溫;降低塑化時(shí)的螺桿轉(zhuǎn)速及背壓。 &nb
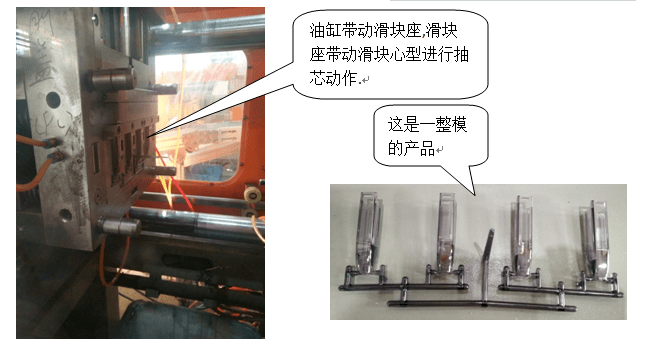
注塑中高溫模具對產(chǎn)品的優(yōu)點(diǎn)有哪些?
一、有利于得到穩(wěn)定的尺寸由于塑料模具溫度得到了恒定的控制,塑料產(chǎn)品收縮均衡,相對產(chǎn)品的尺寸更加容易得到控制, 有利于提高尺寸精度.二、有利于型腔的充填對于流動性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節(jié)省生產(chǎn)周期時(shí)間. 充填得快,可大大地改善產(chǎn)品的流痕、結(jié)合線等不良狀況.三、有利于得到最佳的外觀模具溫
料花1.機(jī)臺方面:(1)料筒、螺桿磨損或過膠頭、過膠圈存在料流死角,長期受熱而分解。(2)加熱系統(tǒng)失控,造成溫度過高而分解,應(yīng)檢查熱電偶、發(fā)熱圈等加熱元件是否有問題。螺桿設(shè)計(jì)不當(dāng),造成個(gè)解或容易帶進(jìn)空氣。2.模具方面:(1)排氣不良。(2)模具中流道、澆口、型腔的磨擦阻力大,造成局部過熱而出現(xiàn)分解。(3)澆口、型腔分布不
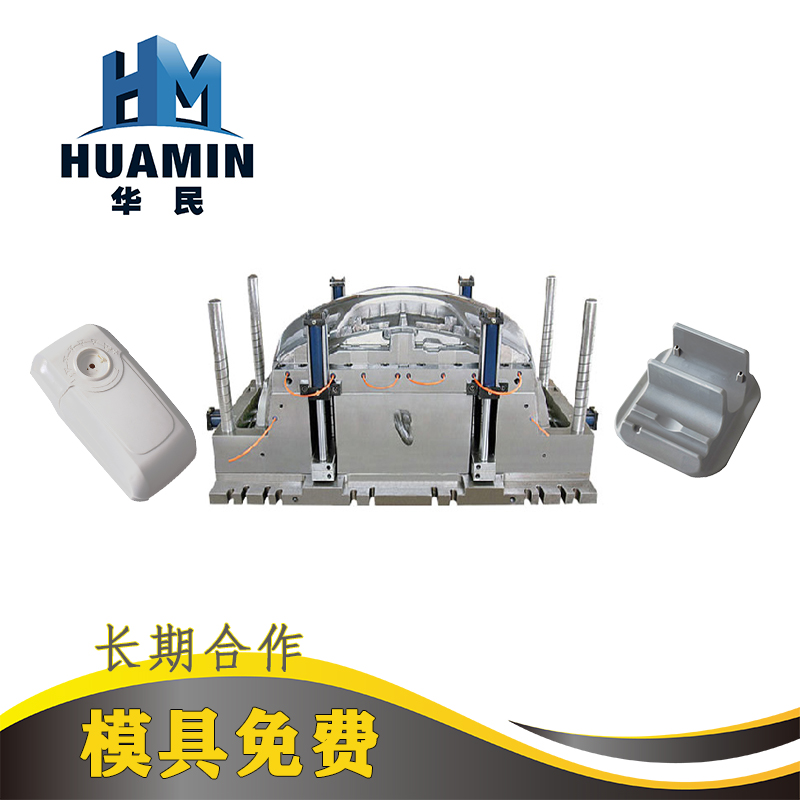
注塑模具的定義: 塑料注射成型所用的模具稱為注塑成型模具,簡稱注塑模。注塑模能一次成型外形復(fù)雜、尺寸精確高或帶有嵌件的塑料制品。“七分模具,三分工藝”。對注塑加工來說,模具和注塑機(jī)一樣對成型品的質(zhì)量有很大的影響,甚至可以說模具比注塑機(jī)所起的作用更大;在注塑成型時(shí)如果對模具不充分了解