
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

流動性
2.1熱塑性塑料流動性大小,一般可從分子量大小、熔融指數、阿基米德螺旋線流動長度、表現粘度及流動比(流程長度/塑件壁厚)等一系列指數進行分析。分子量小,分子量分布寬,分子結構規整性差,熔融指數高、螺流動長度長、表現粘度小,流動比大的則流動性就好,對同一品名的塑料必須檢查其說明書判斷其流動性是否適用于注塑成型。按模具設計要求大致可將常用塑料的流動性分為三類:
①流動性好 PA、PE、PS、PP、CA、聚(4)甲基戍烯;
②流動性中等 聚苯乙烯系列樹脂(如ABS、AS)、PMMA、POM、聚苯醚;
③流動性差 PC、硬PVC、聚苯醚、聚砜、聚芳砜、氟塑料。
2.2各種塑料的流動性也因各成型因素而變,主要影響的因素有如下幾點:
①溫度料溫高則流動性增大,但不同塑料也各有差異,PS(尤其耐沖擊型及MFR值較高的)、PP、PA、PMMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流動性隨溫度變化較大。對PE、POM、則溫度增減對其流動性影響較小。所以前者在成型時宜調節溫度來控制流動性。
②壓力注塑壓力增大則熔融料受剪切作用大,流動性也增大,特別是PE、POM較為敏感,所以成型時宜調節注塑壓力來控制流動性。
③模具結構澆注系統的形式,尺寸,布置,冷卻系統設計,熔融料流動阻力(如型面光潔度,料道截面厚度,型腔形狀,排氣系統)等因素都直接影響到熔融料在型腔內的實際流動性,凡促使熔融料降低溫度,增加流動性阻力的則流動性就降低。模具設計時應根據所用塑料的流動性,選用合理的結構。成型時則也可控制料溫,模溫及注塑壓力、注塑速度等因素來適當地調節填充情況以滿足成型需要。
塑料模具是塑料加工工業中和塑料成型機配套,賦予塑料制品以完整構型和準確尺寸的工具。由于塑料品種和加工方法繁多,塑料成型機和塑料制品的結構又繁簡不一,所以塑料模具的種類和結構也是多種多樣的。我們在使用塑料模具時,經常會遇到模具損耗的問題,這是什么原因造成?1、塑料模具主要工作零件的材料的問題,選材
塑料件注塑加工,塑料模具加工首要用于成型塑料注塑加工成品。依據成型辦法的不-樣,可分為注塑模、緊縮模、 壓注模、 擠出模和氣動成型模等。塑料模具加工的作業條件:多見塑料成型模具加作業業示意圖。塑料模的首要作業零件是成型零件,如凸模、凹模、 型芯、鑲塊、成型桿和成型環等,構成
表面流痕主要出現在表面幾何形狀復雜的塑件,充填路徑某點引起料流的急劇剪切突變,某點就會出現充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強肋等部位。料流痕是塑膠件在模腔內受注射壓力和料流速度的影響在表面產生看得見的料流痕跡。具體原因分析如下:1、模溫和料溫過低2、注射速度和壓力過小
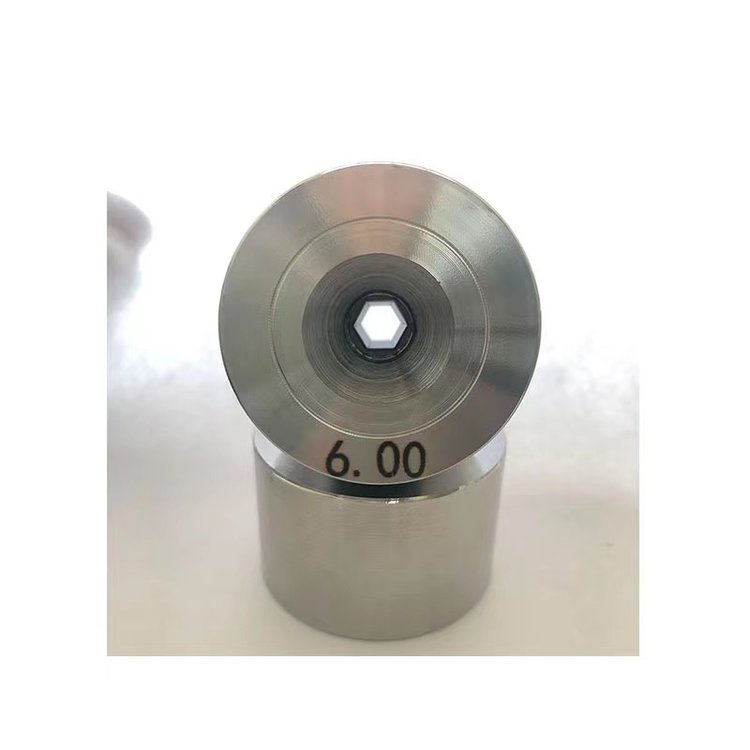
隨著異型拉絲模具使用率越來越普遍,它的的質量也是越來越高,由于它的特性優勢被大家普遍使用,為了大家可以更好的應用,下面咱們一起了解下異型拉絲模具正確的使用方法有哪些吧。為了保證高品質的絲材,有效地控制模具的使用成本,在使用異型拉絲模具具時,應保證拉絲設備的運行平穩,各拉絲鼓輪、過線導輪應光滑、靈
塑料加工噴射是指模制部件中的一種變形,當注入熔融材料的初始“射流”注入模腔中時,該模腔內的空氣在腔體填充之前開始凝固。噴射通常表現為成品部件表面的波浪線,通常從注射的初始澆口開始。這種可見的流動模式可能會導致部分軟弱。造成這種現象的原因是當熔融聚合物或其他材料在高壓下通過小澆口注