
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

料花
1.機臺方面:
(1)料筒、螺桿磨損或過膠頭、過膠圈存在料流死角,長期受熱而分解。
(2)加熱系統失控,造成溫度過高而分解,應檢查熱電偶、發熱圈等加熱元件是否有問題。螺桿設計不當,造成個解或容易帶進空氣。
2.模具方面:
(1)排氣不良。
(2)模具中流道、澆口、型腔的磨擦阻力大,造成局部過熱而出現分解。
(3)澆口、型腔分布不平衡,冷卻系統不合理都會造成受熱不平衡而出現局部過熱或阻塞空氣的通道。
(4)冷卻通路漏水進入型腔。
3.塑料方面:
(1)注塑加工的塑料濕度大,添加再生料比例過多或含有有害性屑料(屑料極易分解),應充分干燥塑料及消除屑料。
(2)從大氣中吸潮或從著色劑吸潮,應對著色劑也進行干燥,最好在機臺上裝干燥器。
(3)塑料中添加的潤滑劑、穩定劑等的用量過多或混合不均,或者塑料本身帶有揮發性溶劑。混合塑料受熱程度難以兼顧時也會出現分解。
(4)塑料受污染,混有其它塑料。
4.加工方面:
(1)設置溫度、壓力、速度、背壓、熔膠馬達轉速過高造成分解,或壓力、速度過低,注射時間、保壓不充分、背壓過低時,由于未能獲得高壓而密度不足無法熔解氣體而出現銀紋,應設置適當的溫度、壓力、速度與時間及采用多段注射速度。
(2)背壓低、轉速快易使空氣進入料筒,隨熔料進入模具,周期過長時融料在料筒內受熱過長而出現分解。
(3)料量不足,加料緩沖墊過大,料溫太低或模溫太低都影響料的流動和成型壓力,促使氣泡的生成。
缺膠
造成注塑制品射料不滿的主要原因是缺料和注射壓力與速度不妥(包括阻力造成壓力過于耗損)。 可能由以下幾個方面的原因導致而成:
1.注塑機臺原因:
機臺的塑化量或加熱率不定,應選用塑化量與加熱功率大的機臺;
螺桿與料筒或過膠頭等的磨損造成回料而出現實際充模量不中;熱電偶或發熱圈等加熱系統故障造成料筒的實際溫度過低;注射油缸的密封元件磨損造成漏油或回流,而不能達到所需的注射壓力;射嘴內孔過小或射嘴中心度調節不當造成阻力過大而使壓力消耗。
2.注塑模具原因:
1.模具局部或整體的溫度過低造成入料困難,應適當提高模溫;
2.模具的型腔的分布不平衡。制件壁厚過薄造成壓力消耗過磊而且 充模不力。應增加整個制件或局部的壁厚或可在填充不足處的附近,設置輔助流 或澆口解決。
3.模具的流道過小造成壓力損 耗;過大時會出現射膠無力;過于粗糙都會造成制件不滿。應適當設置流道的大小,主流道與分流道,澆口之間的過渡或本身的轉彎處應用適當的圓弧過渡。
4.模具的排氣不良。進入型腔的料受到來不及排走的氣體壓力的阻擋而造成充填不滿。可以充分利用螺桿的縫隙排氣或降低鎖模力利用分型面排氣,必要時要開設排氣溝道或氣孔。
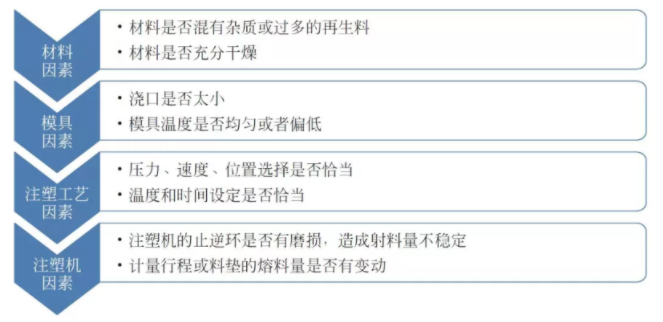
塑料加工廠在遇到產品重量不穩定的時候,先從材料和模具方面進行一個初步的判斷,然后要針對問題有一個大概的分析思路,再對注塑加工工藝參數進行調整,從而找到問題的具體原因。 對于產品重量不穩定的缺陷來說,注塑工藝是主要的影響因素。有時候由于注射速度過快,產品冷卻后無法
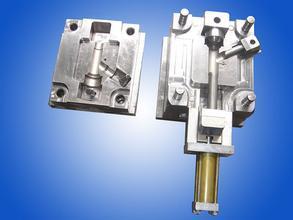
塑料首先在注射機底加熱料筒內受熱熔融,然后在注射機的螺桿或柱塞推動下,經注射機噴嘴和模具的澆注系統進入模具型腔,塑料冷卻硬化成型,脫模得到制品。其結構通常由成型部件、澆注系統、導向部件、推出機構、調溫系統、排氣系統、支撐部件等部分組成。制造材料通常采用塑料模具鋼模塊,常用的材質主要為碳素結構鋼、碳素
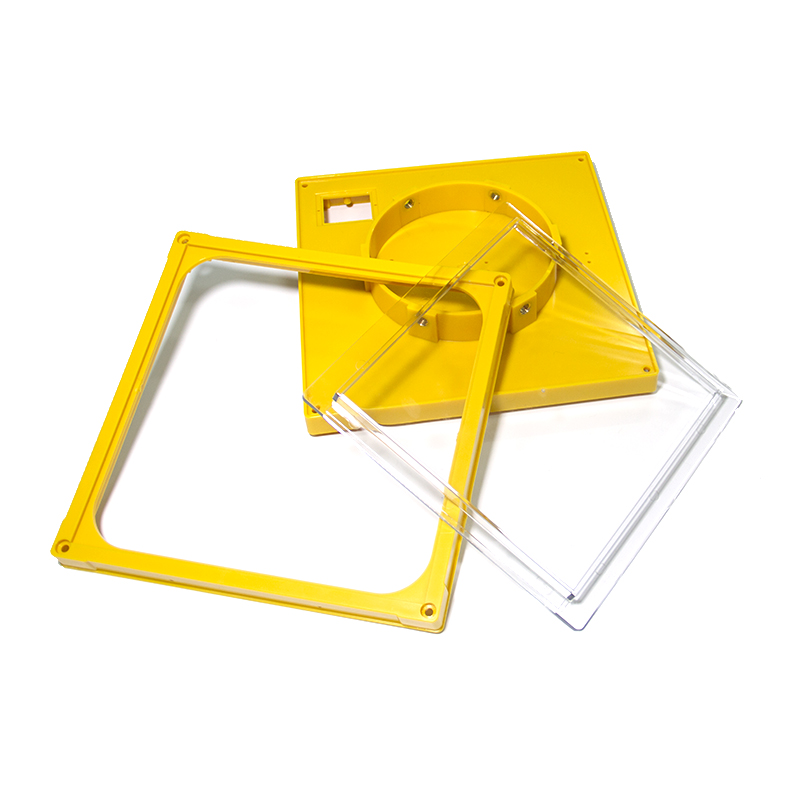
塑料產品基本驗收方法的制定:塑料產品的缺陷基本分為以下三種;1、致命缺陷:與安全有關的缺陷,如突出的銳角、漏電、有毒等危害人體健康和安全的缺陷。所以注塑加工,對于塑料產品來說,前期的結構設計盡量不要存在銳角,材料的選擇要考慮環保,安全性能測試是至關重要的一一步。2、嚴重缺陷:與產品安全無關、與產品功能有
表面處理的方法及技巧 塑料制品的表面處理主要方法可歸納以下7點。(1)化學藥品處理法 該法主要是利用硫酸-重鉻酸鉀等化學品水溶液對塑料表面進行處理,從而引入極性基團來增強涂膜對塑料表面附著力。該法可用于各種塑料制品,但由此引起三廢處理問題。(2)表面
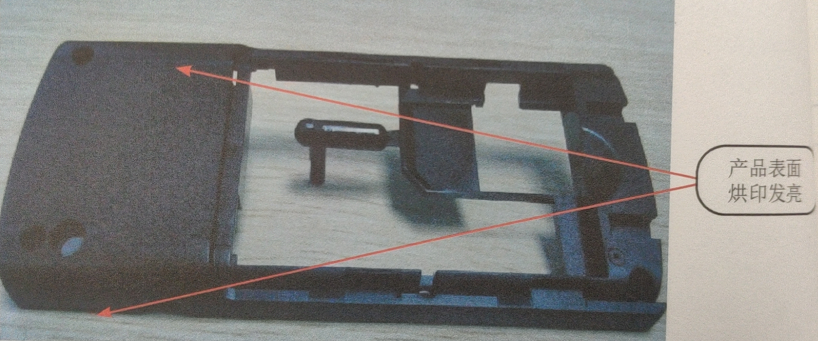
現象:塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導致產品表面烘印發亮難改善,不能滿足品質要求。產品物征:材料: ABS+PCHI-1001BN顏色 :黑色產品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力