
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專(zhuān)業(yè)做異形模具和異形塑料件
開(kāi)模不成功,退還全部開(kāi)模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

一、有利于得到穩(wěn)定的尺寸
由于塑料模具溫度得到了恒定的控制,塑料產(chǎn)品收縮均衡,相對(duì)產(chǎn)品的尺寸更加容易得到控制, 有利于提高尺寸精度.
二、有利于型腔的充填
對(duì)于流動(dòng)性差、粘度高的塑料,提高模具溫度可以提高其充填性能,節(jié)省生產(chǎn)周期時(shí)間. 充填得快,可大大地改善產(chǎn)品的流痕、結(jié)合線等不良狀況.
三、有利于得到最佳的外觀
模具溫度越低,塑膠在模具內(nèi)冷得越快,流動(dòng)性相對(duì)就變差.加模溫,才能得到更好的模具外觀,還原出模具上表面的痕跡.模具拋光好的光潔度就會(huì)完完全全地表現(xiàn)到產(chǎn)品上.
四、有利于產(chǎn)品的脫模
塑料制品廠在生產(chǎn)透明產(chǎn)品,在附有高模具溫度的公模型腔或滑塊心型上,包緊的力量比低模溫的產(chǎn)品脫模阻力要小的多,尤其是類(lèi)似真空吸附的產(chǎn)品上.
塑料加工噴射是指模制部件中的一種變形,當(dāng)注入熔融材料的初始“射流”注入模腔中時(shí),該模腔內(nèi)的空氣在腔體填充之前開(kāi)始凝固。噴射通常表現(xiàn)為成品部件表面的波浪線,通常從注射的初始澆口開(kāi)始。這種可見(jiàn)的流動(dòng)模式可能會(huì)導(dǎo)致部分軟弱。造成這種現(xiàn)象的原因是當(dāng)熔融聚合物或其他材料在高壓下通過(guò)小澆口注
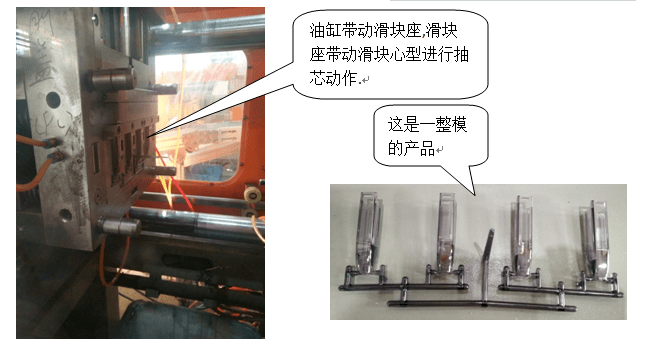
當(dāng)規(guī)件的側(cè)回較況。所需的抽芯距離不大,但所需抽芯力較大時(shí),可采用斜滑塊機(jī)構(gòu)進(jìn)行側(cè)向分型與抽芯,斜滑塊抽芯機(jī)構(gòu)的模具俗稱(chēng)膠杯模,其特點(diǎn)是利用拉鉤的拉力和彈贊的推力驅(qū)動(dòng)斜滑塊作斜向運(yùn)動(dòng).在塑件被推出脫模的同時(shí)由斜滑塊完成側(cè)向分型與抽芯動(dòng)作。斜滑塊抽芯機(jī)構(gòu)通常用于外側(cè)抽芯,根據(jù)抽芯位置
塑料注塑加工中,塑料制品有燒焦是指在產(chǎn)品流動(dòng)末端局部位置形成不規(guī)則的深色焦痕。 當(dāng)這種燒焦痕出現(xiàn)碳化的情況時(shí),客戶基本上是不會(huì)接受這種產(chǎn)品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現(xiàn)顏色有稍許發(fā)黃或輕微黑點(diǎn)的情況下,可以與客戶商量限度接受。
表面流痕主要出現(xiàn)在表面幾何形狀復(fù)雜的塑件,充填路徑某點(diǎn)引起料流的急劇剪切突變,某點(diǎn)就會(huì)出現(xiàn)充模熔料的滯流而形成流痕,如料通途變化大的角、邊、孔、柵、凸柱、加強(qiáng)肋等部位。料流痕是塑膠件在模腔內(nèi)受注射壓力和料流速度的影響在表面產(chǎn)生看得見(jiàn)的料流痕跡。具體原因分析如下:1、模溫和料溫過(guò)低2、注射速度和壓力過(guò)小
注塑產(chǎn)品的缺陷分析料頭附近有暗區(qū)1、 表觀在料頭周?chē)锌杀鎰e的環(huán)形如使用中心式澆口則為中心員,如使用側(cè)澆口則為同心圓,這是因?yàn)榄h(huán)形尺寸小,看上去像黯暈。這上堅(jiān)是加上高枯性(低流動(dòng)性)材料時(shí)會(huì)發(fā)生這種現(xiàn)象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動(dòng)速度過(guò)快且粘性高,料頭附近表層部分材料容易