
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑產品的缺陷分析
料頭附近有暗區
1、 表觀在料頭周圍有可辨別的環形如使用中心式澆口則為中心員,如使用側澆口則為同心圓,這是因為環形尺寸小,看上去像黯暈。這上堅是加上高枯性(低流動性)材料時會發生這種現象,如IPC、PMA和ABS你。物理原因如果注射速度太高,熔料流動速度過快且粘性高,料頭附近表層部分材料容易被錯位和滲入。這些錯位就會在外層顯現出黯暈。在料頭附近,流動速度特別高,然后逐步降低,注塑加工隨著注射速度變為常數,流動體前端擴展為.個逐漸加寬的圓形。同時在料頭附近為獲得低的流體前流速度,必須采用多級注射,例如:慢一較快一快。月的是在整個充模循環種獲得均的熔體前流速度。通常以為黯暈是在保壓階段熔料錯位面產生的,前流效應的作用足在保壓階段將熔料移入了塑料制品內部。
與加工參數有關的原因與改良措施見下衣:
1、 流速太高采用多級注射:慢-較快一快
2、熔料溫度太低增加料筒溫度,增加螺桿背壓
3、模壁溫度人低增加模聯溫度
與設計有關的原因與改良措施見下表:
1、澆口與制品成銳角在澆口和制品問成弧形
2、澆口直徑太小增加澆口直徑
3、澆口位置錯誤澆口重新定位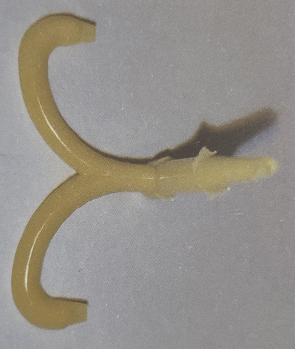
塑料制品加工想要到達創意的效果,總結了以下必不可少的四大方案:一:獨立牌號,便于顧客影象。一個好的牌號的設計是至關緊張的,在設計的時候需求這個要素才行,才能起到不錯的效果。二:材質好,適用性強。在塑料制品加工設計的時候,需求的一個要素是其使用的材質,以及其適用性質,只有材質好、適用性強的包裝制品加工
塑料模具廠在注塑加工塑料制品中,會有冷流道就是所謂的“無流道”加工熱塑性樹脂的方式,冷流道模具可用來加工熱固性樹脂與彈性體材料。因為這類材料一旦產生交聯或 硫化反應,流道系統通常不能再回收加工,這一-點是所有里面最為重要的。冷流道的目的是將熱固性樹脂或彈性體材料的加工溫度保持在一定
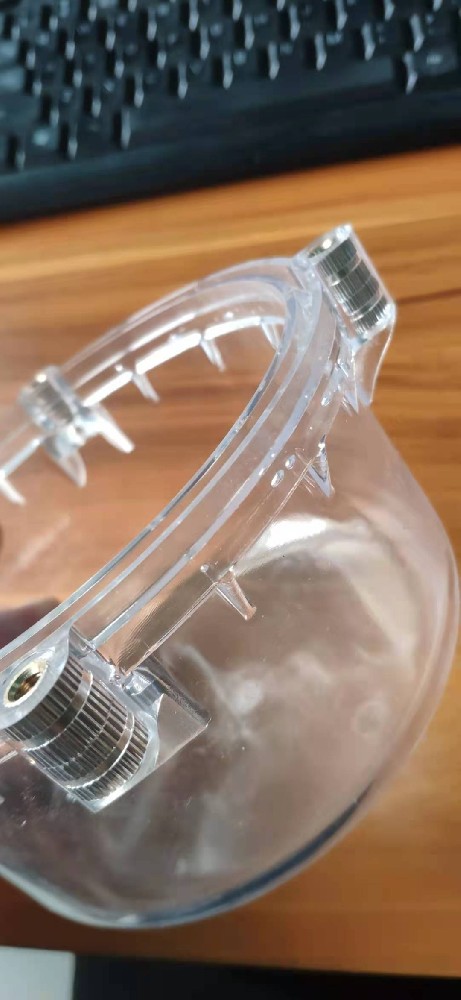
注塑件塑料制品加工有氣泡是指產品的壁厚中心處由于冷卻較慢,表面迅速冷卻和收縮將物料牽引拉扯,從而使成型時體積收縮不均而產生了空洞;另外原料受熱分解時產生的水分和空氣也會形成產品內部的氣泡。 這種缺陷通常的表現是在成品內部包含許多很微小的氣泡,也會伴隨銀紋發生。對于

現在,模具在平日中各個方面都被普遍的適用。 人們在出產模具時,一些成品會受到許多方面的左右,從而導致模具的質量有所不同。 接下來,讓我們看一下模具成品會被哪些方面所左右?我們看到不同模具的精度通常不同,那么哪些因素會影響模具的精度呢? 在制造模具時,產品零件的精度將對模具的精度產生一定的影響。 如果要求產
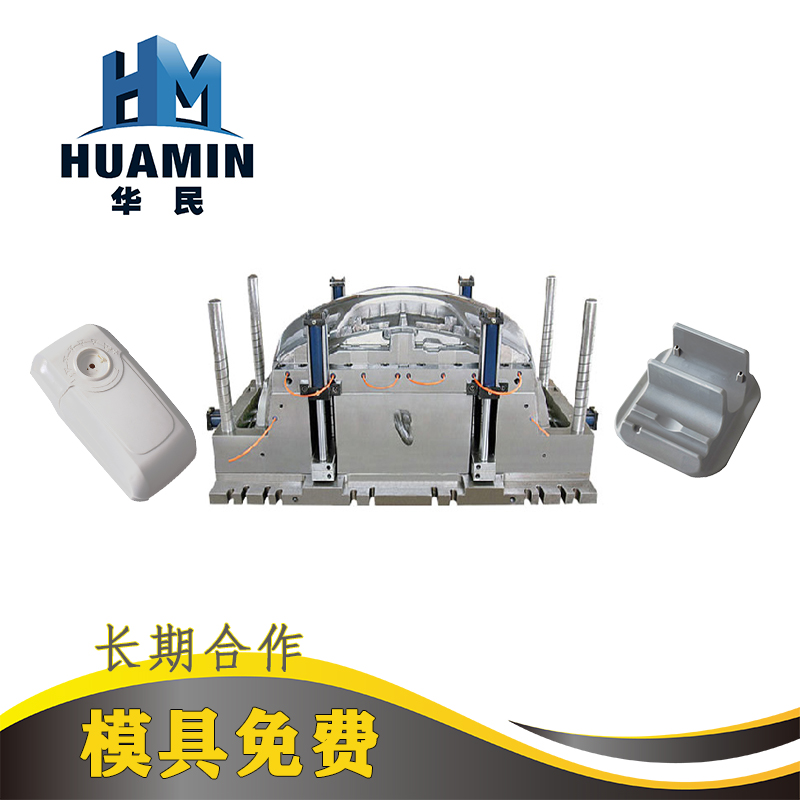
塑料模具是塑料加工工業中和塑料成型機配套,賦予塑料制品以完整構型和準確尺寸的工具。由于塑料品種和加工方法繁多,塑料成型機和塑料制品的結構又繁簡不一,所以塑料模具的種類和結構也是多種多樣的。我們在使用塑料模具時,經常會遇到模具損耗的問題,這是什么原因造成?1、塑料模具主要工作零件的材料的問題,選材