
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

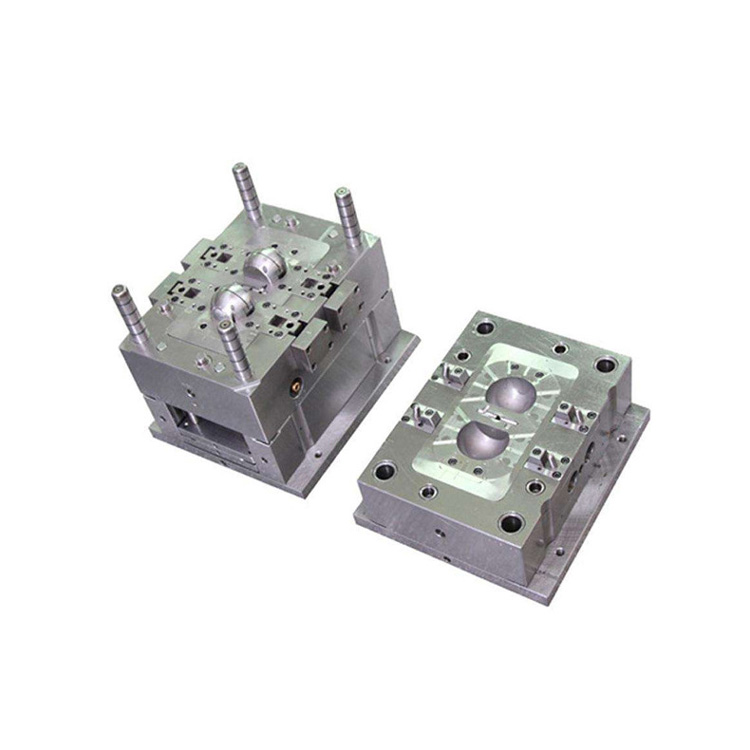
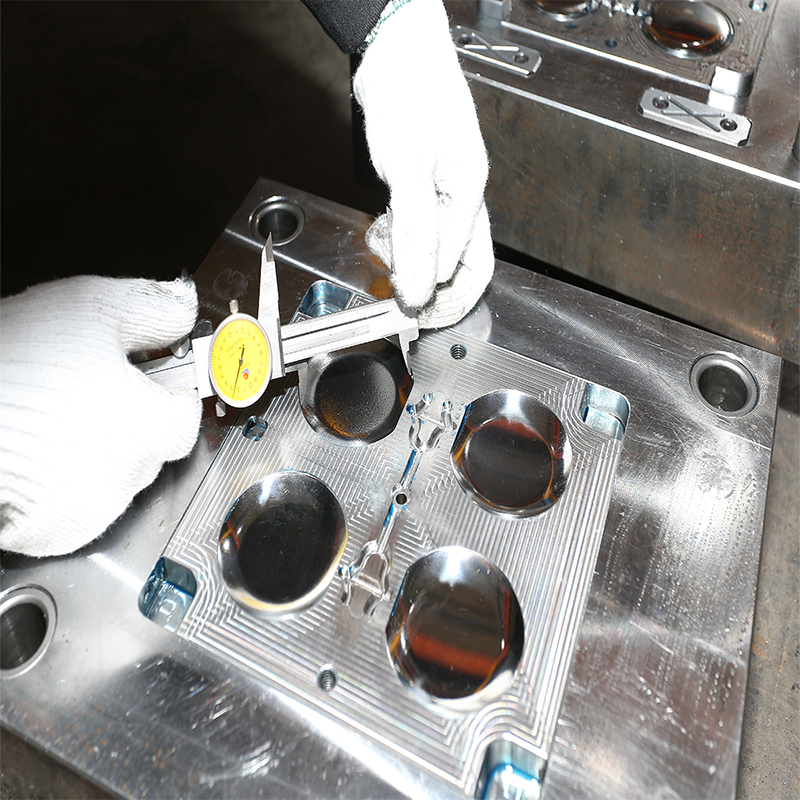
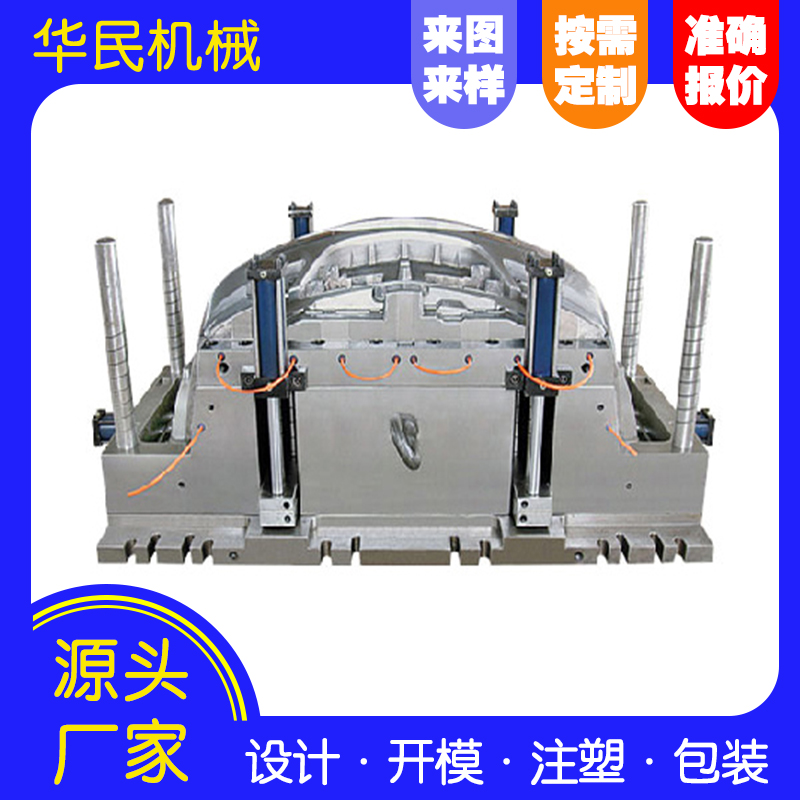
注塑模具的結構形式和加工質量直接影響塑件的質量和生產效率。模具生產過程中的故障有很多種。以下是幾種常見故障的解決方案。
澆口脫模困難:在注塑過程中,澆口粘在澆口套上,不易脫落。開模時,產品有裂紋損壞。另外,操作人員在脫模前必須用銅棒將其從噴嘴中敲出使其松動,這嚴重影響了生產效率。造成這種故障的主要原因是澆口錐孔光潔度差,內孔圓周方向有刀痕。另外,材料太軟,使用一段時間后錐孔小端變形或損壞,水口球面弧度太小,導致澆口材料在此處產生鉚頭。澆口套錐孔加工難度大,應盡量采用標準件。如果需要自己加工,還應制作或購買專用鉸刀。錐孔需要磨削到Ra0.4以下。此外,設置澆口拉桿或澆口頂出機構。
導柱損壞:導柱在注塑模具中主要起導向作用,保證型芯和型腔的成型面在任何情況下都不會相互接觸,導柱不能作為受力部件或用于定位。在以下幾種情況下,動模和定模在注射時會產生巨大的橫向偏轉力:當塑件壁厚不均勻時,材料通過厚壁的流量大,壓力大在這里生成;塑件的側面是不對稱的,例如具有階梯分型面的模具,相對兩側的背壓不相等。
動、定模偏移:對于大型模具,由于各方向的填充率不同,以及裝模時模具自重的影響,會出現動、定模偏移。在這些情況下,注射時導柱會受到橫向偏移力,開模時導柱表面會粗糙和損壞。為了解決上述問題,在模具分型面的四個側面各增加一個高強度定位鍵。方便有效的方法是使用圓柱鑰匙。導孔與分型面的垂直度非常重要。加工過程中動、定模夾緊到位,鏜床一次精加工,可保證動、定模孔的同心度,將垂直度誤差降到較低。這此外,導柱和導套的熱處理硬度必須符合設計要求。
動模板彎曲:注塑模具注射時,型腔內的熔融塑料產生巨大的背壓,一般為600-1000kg/cm2。模具制造商有時不注意這個問題,經常改變原來的設計尺寸,或者用低強度的鋼板代替動模板。在帶頂桿頂桿的模具中,由于兩側座之間的跨度大,注射時模板向下彎曲。因此,活動模板必須采用優質鋼材,厚度足夠,不得使用A3等低強度鋼板。必要時可在活動模板下設置支撐柱或支撐塊,以減少模板厚度,提高承載能力。 .
精密注塑模具根據澆注系統類型的不同可分為三種。熱流道模具,熱流道系統又稱熱流道系統,主要由熱澆道套、熱流道板、溫控電箱等組成。我們常見的熱流道系統有單點熱澆口和多點熱澆口兩種。單點熱澆口采用單熱澆口套筒將熔融塑料直接注入型腔,適用于單型腔單澆口的塑料模具;適用于單腔多點進料或多腔模具。這類模具的結構與精澆口大致相同,比較大的區別是流道在一個或多個恒溫的熱流道板和熱噴嘴中,沒有冷料脫模,而流道和澆口直接在產品上,所以流道不需要脫模。在價格更高、產品要求更高的情況下,設計加工難度大,模具成本較高。
塑料注塑加工中,塑料制品有燒焦是指在產品流動末端局部位置形成不規則的深色焦痕。 當這種燒焦痕出現碳化的情況時,客戶基本上是不會接受這種產品的。燒焦缺陷屬于外觀輕微缺陷,僅僅出現顏色有稍許發黃或輕微黑點的情況下,可以與客戶商量限度接受。
填充階段 塑料制品廠在加工塑料產品時的填充是整個注塑循環過程中的第一步,時間從模具閉合開始注塑算起,到模具型腔填充到大約95%為止。理論上,填充時間越短,成型效率越高,但是實際中,成型時間或者注塑速度要受到很多條件的制約。高速填充。高速填充時剪切率較高,塑料由于剪切變稀的作用而存在粘
塑件尺寸精度是指所獲得的塑件尺與塑件圖中尺寸的符合程度,即所獲得塑件尺寸的準確度。影響塑件精度的因素有很多,包括以下幾個方面。1、模具的制造精度及磨損程度這些 會直接影響塑件尺寸精度。2、塑料制品收縮率的波動一 般結晶性塑料和半結晶性塑料(POM和PA等)的收縮率比無定形塑料的大,范圍寬,波
解決高光PP注塑件表面縮痕可以從下面三種方法來實現。一、模具設計上的解決措施1.1 水路設計合理的水路設計使得型腔表面的模溫盡可能一致。必要時,在局部壁厚較大或者散熱不好的區域加強冷卻。在筋對應的模面加強冷卻,使得表面固化層較快形成,當表面固化層較厚時,剛性較大,不容易產生縮痕。當形成筋的動定模對應面都是
①塑料模具腔內粗糙,光潔度差②塑料加工內含有水分或揮發物過多,或塑料顏料分解變質③供料不足,塑化不良或塑料流動性差④模具壁有水分和油污⑤使用脫模劑過量或選用不當⑥融料在模腔內與腔壁沒完全接觸⑦注射速度慢,壓力低⑧脫模斜度小,脫模不良或制品表面硬度低,易劃傷磨損⑨料粒大小不均,或混入不相溶料產生色澤不