
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費(fèi)
全國(guó)咨詢熱線:
13932815220
13932815220

模具設(shè)計(jì)和制造與塑料注塑加工有密切關(guān)系。塑料加工的成敗,很大程度上取決于模具設(shè)計(jì)效果和模具制造質(zhì)量,而塑料模具設(shè)計(jì)又以正確的塑料制品設(shè)計(jì)為基礎(chǔ)。
塑料模具設(shè)計(jì)要考慮的結(jié)構(gòu)要素有:
1.分型面,即模具閉合時(shí)凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方法、后加工工藝、模具類型與結(jié)構(gòu)、脫模方法及成型機(jī)結(jié)構(gòu)等因素的影響。
2.結(jié)構(gòu)件,即復(fù)雜模具的滑塊、斜頂、直頂塊等。結(jié)構(gòu)件的設(shè)計(jì)非常關(guān)鍵,關(guān)系到模具的壽命、加工周期、成本、產(chǎn)品質(zhì)量等,因此設(shè)計(jì)復(fù)雜模具核心結(jié)構(gòu)對(duì)設(shè)計(jì)者的綜合能力要求較高,盡可能追求更簡(jiǎn)便、更耐用、更經(jīng)濟(jì)的設(shè)計(jì)方案。
3.模具精度,即避卡、精定位、導(dǎo)柱、定位銷等。定位系統(tǒng)關(guān)系到制品外觀質(zhì)量,模具質(zhì)量與壽命,根據(jù)模具結(jié)構(gòu)不同,選擇不同的定位方式,定位精度控制主要依靠加工,內(nèi)模定位主要是設(shè)計(jì)者充分去考慮,設(shè)計(jì)出更加合理易調(diào)整的定位方式。
4.澆注系統(tǒng),即由注塑機(jī)噴嘴至型腔之間的進(jìn)料通道,包括主流道、分流道、澆口和冷料穴。特別是澆口位置的選定應(yīng)有利于熔融塑料在良好流動(dòng)狀態(tài)下充滿型腔,附在制品上的固態(tài)流道和澆口冷料在開模時(shí)易于從模具內(nèi)頂出并予以清除(熱流道模除外)。
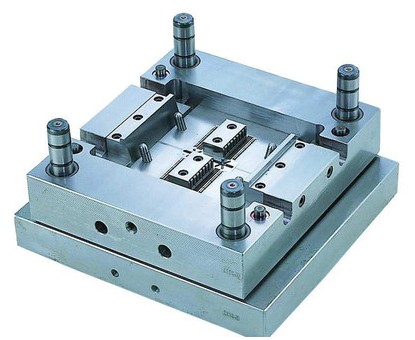
注塑加工模具設(shè)計(jì)要點(diǎn):(1)盡量采用注塑模具標(biāo)準(zhǔn)件對(duì)應(yīng)注塑模具的每一部分都有不同的企業(yè)在進(jìn)行相應(yīng)標(biāo)準(zhǔn)件的開發(fā),并存在日益完善的國(guó)內(nèi)、國(guó)外或國(guó)際標(biāo)準(zhǔn)。國(guó)際注塑模具標(biāo)準(zhǔn)化組織是ISO/TC29 /SC8。我國(guó)1983年成立了”全國(guó)注塑模具標(biāo)準(zhǔn)化技術(shù)委員會(huì)”。美國(guó)的DME公司、德國(guó)的HASCO公司和日本的FUTABA公司是世界上生產(chǎn)標(biāo)準(zhǔn)模
模具方面:(1)注塑加工廠家注塑模具頂出要平衡,如頂桿數(shù)量、截面積要足夠,脫模斜度要足夠,型腔面要有足夠光滑,這樣才防止由于外力導(dǎo)致頂出殘余應(yīng)力集中而開裂。(2)制件結(jié)構(gòu)不能太薄,過渡部分應(yīng)盡量采用圓弧過渡,避免尖角、倒角造成應(yīng)力集中。(3)盡量少用金屬嵌件,以防止嵌件與制件收縮率不同造成
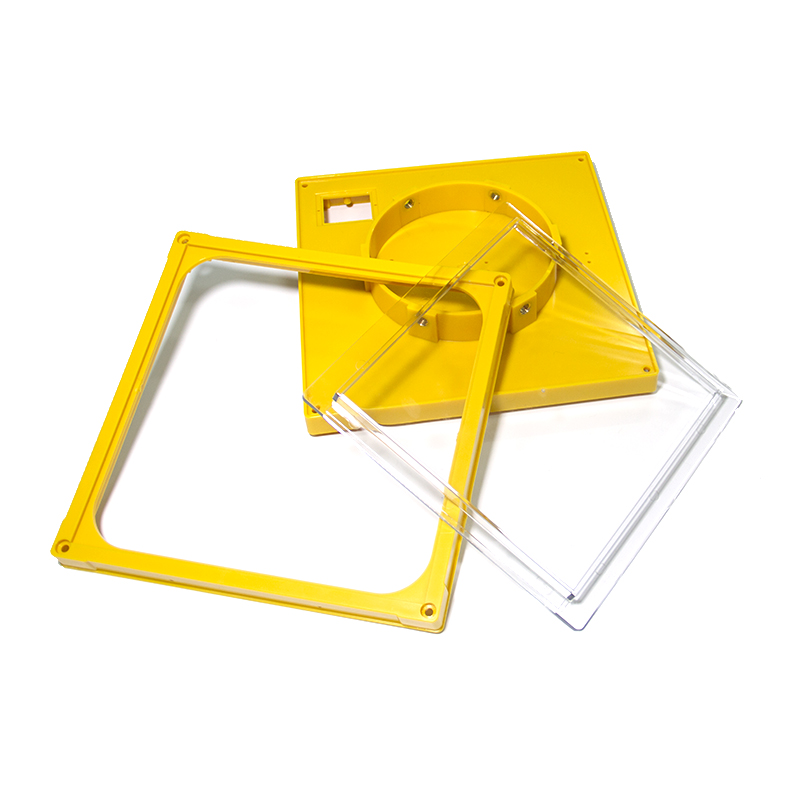
塑料產(chǎn)品基本驗(yàn)收方法的制定:塑料產(chǎn)品的缺陷基本分為以下三種;1、致命缺陷:與安全有關(guān)的缺陷,如突出的銳角、漏電、有毒等危害人體健康和安全的缺陷。所以注塑加工,對(duì)于塑料產(chǎn)品來(lái)說,前期的結(jié)構(gòu)設(shè)計(jì)盡量不要存在銳角,材料的選擇要考慮環(huán)保,安全性能測(cè)試是至關(guān)重要的一一步。2、嚴(yán)重缺陷:與產(chǎn)品安全無(wú)關(guān)、與產(chǎn)品功能有
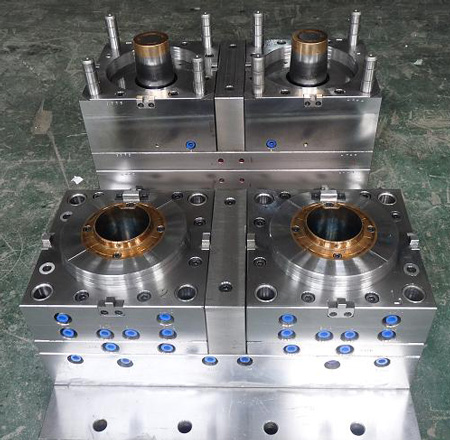
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯(lián)系我廠,價(jià)格和實(shí)力都是值得的。
熱流道技術(shù)是應(yīng)用于注塑加工廠工業(yè)的一項(xiàng)先進(jìn)技術(shù),采用加熱的方法使處于注射機(jī)噴嘴到塑料模具型腔澆口間整個(gè)流道中的塑料一直處于熔融狀態(tài),從而在完成注射后只需取出塑料產(chǎn)品而不產(chǎn)生澆道凝料的先進(jìn)澆注系統(tǒng)。塑料熔體需流經(jīng)主噴嘴、熱流道板、分噴嘴,最終才能到達(dá)模具型腔。所以在使用過程中如何保