
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

熱流道技術(shù)是應(yīng)用于注塑加工廠工業(yè)的一項先進(jìn)技術(shù),采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態(tài),從而在完成注射后只需取出塑料產(chǎn)品而不產(chǎn)生澆道凝料的先進(jìn)澆注系統(tǒng)。塑料熔體需流經(jīng)主噴嘴、熱流道板、分噴嘴,最終才能到達(dá)模具型腔。所以在使用過程中如何保證塑料在主噴嘴、熱流道板和分噴嘴中一直保持熔融狀態(tài)且溫度均衡,如何對溫度較高的熱流道系統(tǒng)和溫度相對較低的模具型腔之間進(jìn)行隔熱即為熱流道技術(shù)的關(guān)鍵。
熱流道板的加熱
熱流道板的加熱方式主要有兩種,即內(nèi)加熱式和外加熱式。外加熱式是從流道外部對流道進(jìn)行加熱,一般是在與流道平行的方向上開設(shè)加熱孔,內(nèi)插加熱棒或安裝加熱圈。這種加熱方式間接加熱流道中的塑料,不會產(chǎn)生局部過熱現(xiàn)象,流道內(nèi)熔體的流動阻力小,流道容易加工,加熱裝置容易購買,出現(xiàn)故障后容易維修更換,但熱效率較低。內(nèi)加熱式是將加熱棒設(shè)置在流道中,從流道內(nèi)部對塑料進(jìn)行加熱。這種加熱方式與外加熱方式相比,熱效率較高,但容易出現(xiàn)局部過熱的現(xiàn)象,而且熔體的流動阻力增大,需使用高壓成型,塑件可能會產(chǎn)生較大的內(nèi)應(yīng)力。
噴嘴的加熱
噴嘴的加熱方式主要有無加熱式、外加熱式和內(nèi)加熱式。
無加熱式噴嘴是指不用加熱器加熱噴嘴,而是由熱流道板的熱量使噴嘴內(nèi)的塑料保持熔融狀態(tài),這種噴嘴一般使用導(dǎo)熱性好的鈹銅制作,而且長度不能太長,一般以40mm為限。
外加熱式噴嘴在噴嘴的外周裝有加熱圈,這種加熱方式不會產(chǎn)生局部過熱的現(xiàn)象,但在模具型腔板的背面必須開槽以便裝入加熱圈,而且加熱圈的大小也會受到限制。內(nèi)加熱式噴嘴在噴嘴內(nèi)插入加熱棒,這種噴嘴的熱效率高,噴嘴前端的溫度較容易控制,澆口不會固化,但由于加熱棒的直徑小,使瓦密度增大,致使加熱棒的壽命縮短。
塑料加工廠在塑料制品注塑生產(chǎn)時,會遇到產(chǎn)品變色發(fā)黃的時候,我們根據(jù)經(jīng)驗來總結(jié)了以下幾種原因; 材料:1、使用不適合的色母粒,耐熱性不足,造成原料在料筒內(nèi)已變色或發(fā)黃。 2
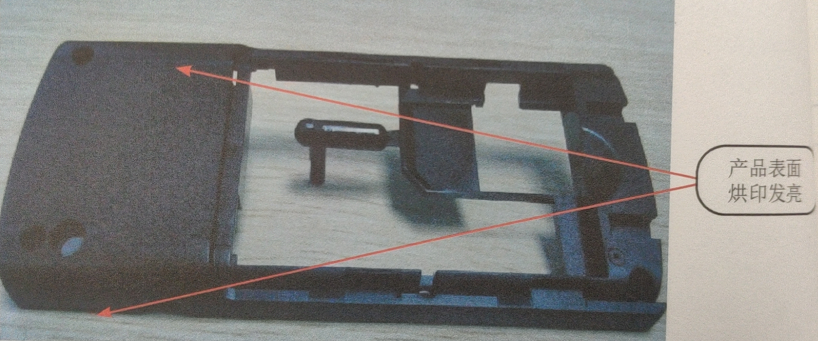
現(xiàn)象:塑料制品表面為細(xì)紋面,在成型中由于氣體沒有完全排出而導(dǎo)致產(chǎn)品表面烘印發(fā)亮難改善,不能滿足品質(zhì)要求。產(chǎn)品物征:材料: ABS+PCHI-1001BN顏色 :黑色產(chǎn)品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機殼,模具流道較長,進(jìn)膠口方式為點入進(jìn)膠,熔料流至進(jìn)膠口附近,由于速度慢及壓力
注塑加工廠在注塑生產(chǎn)外殼時,冷卻是一個特殊的過程,外殼兩端的冷卻速度會比中心區(qū)域的冷卻速度快一點,而接近外殼中心處的離形腔的冷卻速度是最慢的。因此,在熱量釋放中,塑料模具的離形腔是最慢的,兩端材料雖然已經(jīng)固化,但隨著外殼中心處熔體的冷卻,外殼整體的收縮還會繼續(xù)存在。又由于尖
注塑產(chǎn)品出現(xiàn)的面流紋(流痕)、水波紋分析解決
原因分析:塑料成型塑膠熔體流動的痕跡,以澆口為中心而呈現(xiàn)的條紋波浪模樣。表面發(fā)生垂直流向的無數(shù)細(xì)紋,導(dǎo)致塑料制品表面產(chǎn)生類似指紋的波紋。解決辦法:流痕是最初流入型腔內(nèi)的塑膠熔體冷卻過快,與其后流入的塑膠熔體間形成界限所致。殘留于注塑機噴嘴前端的冷材料,注塑加工廠家在生產(chǎn)注塑的時候,若直接進(jìn)入型腔內(nèi),
塑料制品常見的幾種表面處理:1, IMD2, 噴油處理,要求油漆用那種金屬烤漆.3, 表面燙金處理, (電化鋁轉(zhuǎn)移),但是對表面形狀有要求 (也叫熱轉(zhuǎn)印)(1)、有關(guān)燙印板,即施壓頭部份的材料選取,以紅銅材料為最佳,因為紅銅散熱性、傳熱性比較好,在金屬中屬于中性材料,既不太軟也不太硬,不僅便于加工,有一定彈