
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑加工廠家在塑料制品生產匯總出現這些縮孔、縮水、不飽模、毛邊、熔接痕、銀絲、噴痕、燒焦、翹曲變形、開裂/破裂、尺寸超差及其它常見注塑問題描述、原因分析,以及在模具設計、成型工藝控制、產品設計及塑料材料等方面之解決對策。
●注塑件周邊缺膠、不飽模的原因分析及解決對策
●批鋒(毛邊)的原因分析及解決對策
●注塑件表面縮水、縮孔(真空泡)的原因分析及解決對策
●銀紋(料花、水花)、燒焦、氣紋的原因分析解決對策
●注塑件表面水波紋、流紋(流痕)的原因分析及解決對策
●注塑件表面夾水紋(熔接痕)、噴射紋(蛇紋)的原因分析及解決對策
●注塑件表面裂紋(龜裂)、頂白(頂爆)的原因分析及解決對策
●注塑件表面色差、光澤不良、混色、黑條、黑點的原因分析及解決對策
●注塑件翹曲變形、內應力開裂的原因分析及解決對策
●注塑件尺寸偏差的原因分析及解決對策
●注塑件粘模、拖花(拉傷)、拖白的原因分析及解決對策
●注塑件透明度不足、強度不足(脆斷)的原因分析及解決對策
●注塑件表面冷料斑、起皮(分層)的原因分析及解決對策
●注塑件金屬嵌件不良的原因分析及解決對策
●噴嘴流涎(流涕)、漏膠、水口拉絲、噴嘴堵塞、塑料模具開模困難的原因分析及改善措施
●利用CAE模流分析技術快速地有效解決注塑現場問題
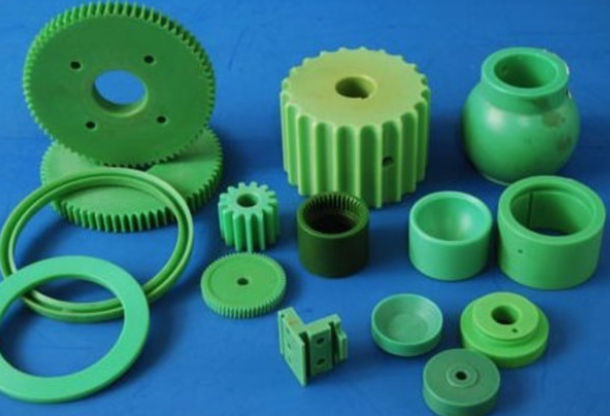
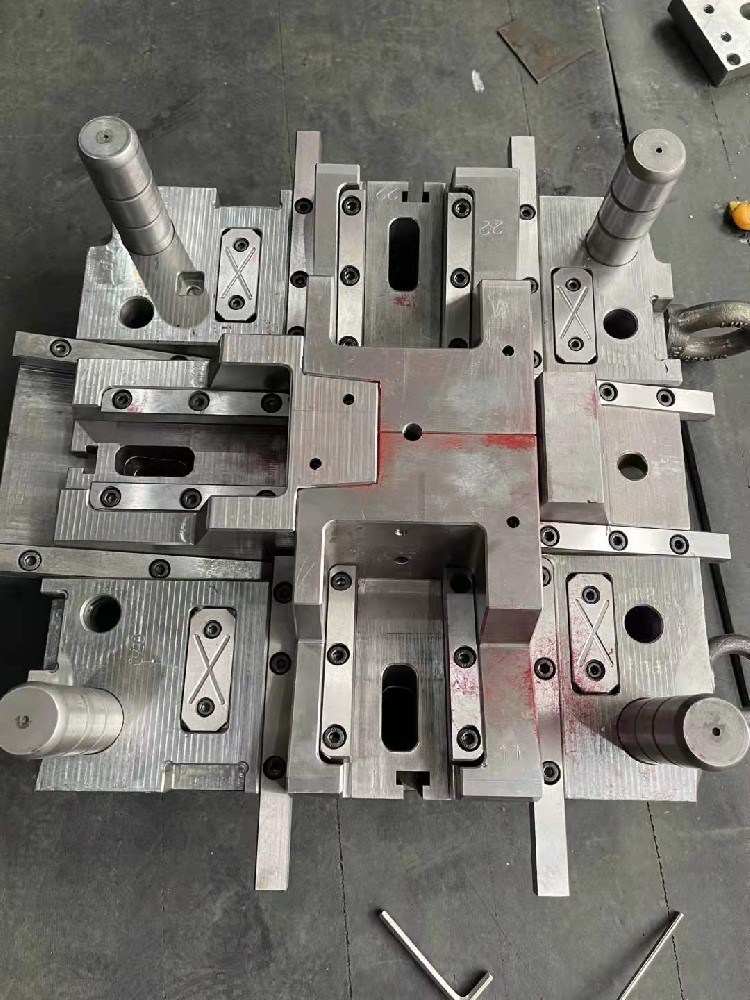
1、塑料模具加工企業首先應給每副模具配備履歷卡,詳細記載、統計其使用、護理(潤滑、清洗、防銹)及損壞情況,據此可發現哪些部件、組件已損壞,磨損程度大小,以提供發現和解決問題的信息資料,以及該模具的成型工藝參數、產品所用材料,以縮短模具的試車時間,提高生產效率。2、加工企業應在注塑機、模具正常運轉情況下,
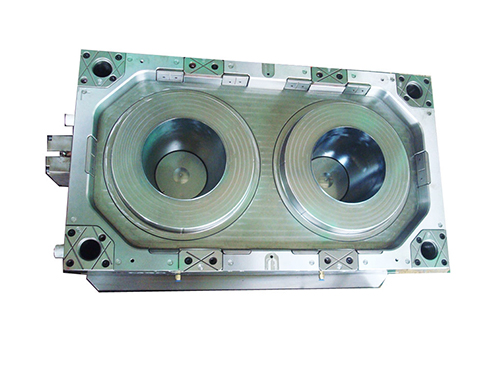
1.塑料模具加工過程中,溫度可分為:干燥溫度、物料溫度、模具的溫度、這些都是一些至關重要的因素。 2.速度:塑料模具加工過程中,注塑模具速度、熔料溫度、送退速度、開合模速度、頂針前進后退速度。 3.壓力:射壓、保壓、背壓、鎖模壓力、模具保護壓力、頂出壓力。 4.時間:
注塑壓力是由注塑系統的液壓系統提供的。液壓缸的壓力通過注塑機螺桿傳遞到塑料熔體上,塑料熔體在壓力的推動下,經注塑機的噴嘴進入模具的豎流道(對于部分模具來說也是主流道)、主流道、分流道,并經澆口進入模具型腔,這個過程即為注塑過程,或者稱之為填充過程。壓力的存在是為了克服熔體流動過程中
PA6和PA66的區別PA6的化學物理特性和PA66很相似,然而,它的熔點較低,而且工藝溫度范圍很寬。它的抗沖擊性和抗溶解性比PA66要好,但吸濕性也更強。因為塑件的許多品質特性都要受到吸濕性的影響,因此使用PA6設計產品時要充分考慮到這一點。為了提高PA6的機械特性,經常加入各種各樣的改性劑。玻璃就是最常
塑料加工時塑料制品填充不足(缺料、短射)是指熔融塑料在注射時,未完全填充滿模具型腔內某個角落,即產品未填充完整、缺少一部分的狀態。材料流動末端出現部分不完整現象或一模出多穴產 品中有一部分填充不滿,特別是薄壁區、薄筋位、深筋位或流動路徑的末端區域。填充不足這種缺陷在大尺寸產品