
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

材料:
1、清潔生產(chǎn)設(shè)備,防止產(chǎn)生雜質(zhì)。
2、充分干燥材料。
3、使用不加再生料的純原料。
塑料模具:
1、加大澆口。
2、調(diào)整模具溫度。
注塑工藝:
1、增加熔融料背壓,排出料筒內(nèi)的氣體。
2、拆下料斗進(jìn)行檢查與疏通。
3、延長注射時間。
4、延長保壓時間,加大保壓壓力。
注塑機:
1、更換注塑機配件。
2、檢測設(shè)備的穩(wěn)定性。
3、調(diào)大鎖模力或更換大噸位的注塑機。
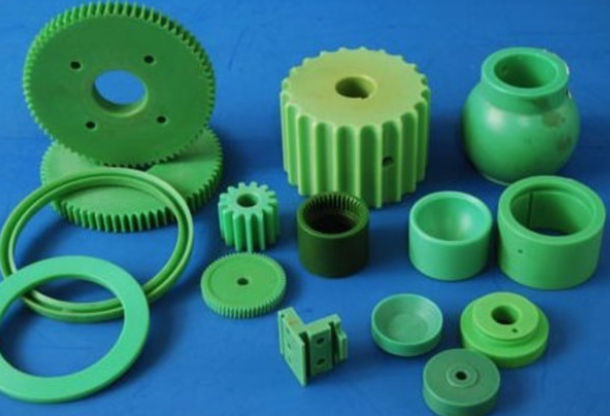
注塑加工廠家在塑料制品生產(chǎn)匯總出現(xiàn)這些縮孔、縮水、不飽模、毛邊、熔接痕、銀絲、噴痕、燒焦、翹曲變形、開裂/破裂、尺寸超差及其它常見注塑問題描述、原因分析,以及在模具設(shè)計、成型工藝控制、產(chǎn)品設(shè)計及塑料材料等方面之解決對策。●注塑件周邊缺膠、不飽模的原因分析及解決對策●批鋒(毛邊)的原因分析及

消除原料樹脂、色母的影響 控制原材料是徹底解決色差的關(guān)鍵。因此,尤其是生產(chǎn)淺色制品時,不能忽視原料樹脂的熱穩(wěn)定性不同對塑料制品色澤波動帶來的明顯影響。鑒于大多數(shù)注塑生產(chǎn)廠家本身并不生產(chǎn)塑料母料或色母,這樣,可將注意的焦點放在生產(chǎn)管理和原材料檢驗上。
料花1.機臺方面:(1)料筒、螺桿磨損或過膠頭、過膠圈存在料流死角,長期受熱而分解。(2)加熱系統(tǒng)失控,造成溫度過高而分解,應(yīng)檢查熱電偶、發(fā)熱圈等加熱元件是否有問題。螺桿設(shè)計不當(dāng),造成個解或容易帶進(jìn)空氣。2.模具方面:(1)排氣不良。(2)模具中流道、澆口、型腔的磨擦阻力大,造成局部過熱而出現(xiàn)分解。(3)澆口、型腔分布不
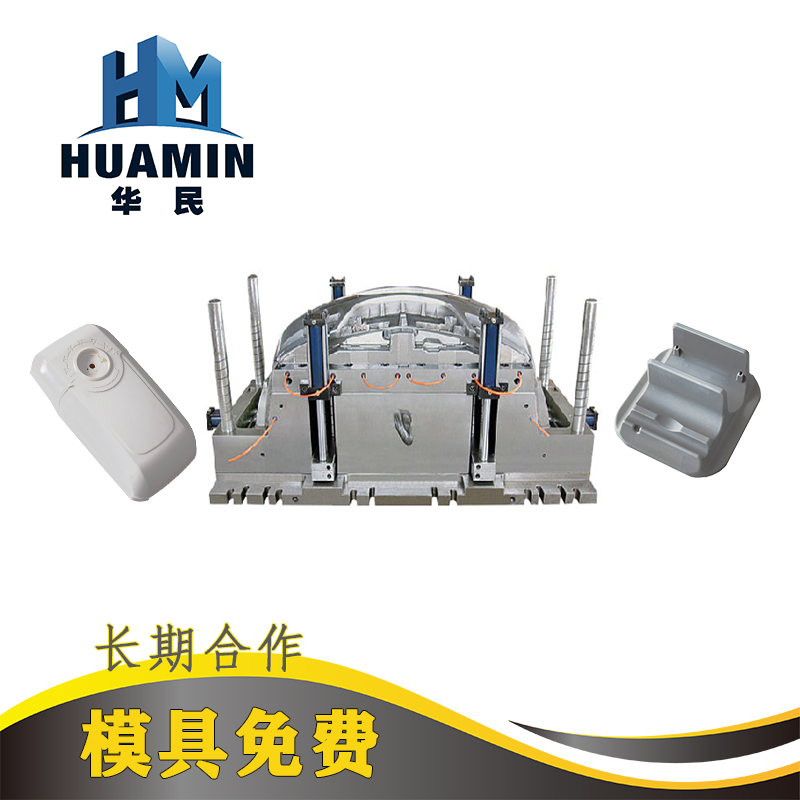
關(guān)于塑料模具的制作標(biāo)準(zhǔn)分析
為提高模具品質(zhì)檔次,最大限度減少模具質(zhì)量問題投訴,交給客戶滿意的塑料模具,對模具制造常見問題進(jìn)行總結(jié)、歸納,并建立標(biāo)準(zhǔn),按要求執(zhí)行。1.小于2020的模胚,a、b板之間需要做撬模坑;大于2020的模胚所有模板包括頂針板間都要做撬模坑。2.模胚導(dǎo)柱導(dǎo)套要加工排氣槽,以防導(dǎo)柱導(dǎo)套拉傷。3.模具上不得有尖角,需要倒角處理
熱流道技術(shù)是應(yīng)用于注塑加工廠工業(yè)的一項先進(jìn)技術(shù),采用加熱的方法使處于注射機噴嘴到塑料模具型腔澆口間整個流道中的塑料一直處于熔融狀態(tài),從而在完成注射后只需取出塑料產(chǎn)品而不產(chǎn)生澆道凝料的先進(jìn)澆注系統(tǒng)。塑料熔體需流經(jīng)主噴嘴、熱流道板、分噴嘴,最終才能到達(dá)模具型腔。所以在使用過程中如何保