
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

各種塑料的流動性也因各成型因素而變,主要影響的因素有如下幾點:
①溫度料溫高則流動性增大,但不同塑料也各有差異,PS (尤其耐沖擊型及MFR值較高的)、PP、PA、PIOMA、改性聚苯乙烯(如ABS、AS)、 PC、CA等塑料的流動性隨溫度變化較大。對PE、POM、則溫度增減對其流動性影響較小。所以前者在成型時宜調節溫度來控制流動性。
②壓力注塑壓力增大則熔融料受剪切作用大,流動性也增大,特別是PE、POM較為敏感,所以注塑生產成型時宜調節注塑壓力來控制流動性。
③塑料模具結構澆注系統的形式,尺寸,布置,冷卻系統設計,熔融料流動阻力(如型面光潔度,料道截面厚度,型腔形狀,排氣系統)等因素都直接影響到熔融料在型腔內的實際流動性,凡促使熔融料降低溫度,增加流動性阻力的則流動性就降低。模具設計時應根據所用塑料的流動性,選用合理的結構。成型時則也可控制料溫,模溫及注塑壓力、注塑速度等因素來適當地調節填充情況以滿足成型需要;
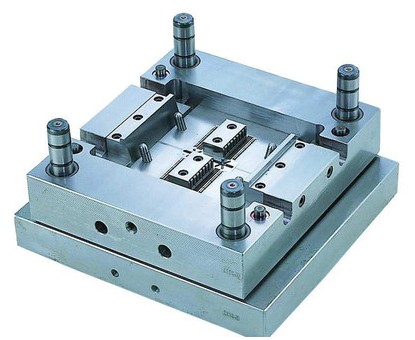
注塑加工模具設計要點:(1)盡量采用注塑模具標準件對應注塑模具的每一部分都有不同的企業在進行相應標準件的開發,并存在日益完善的國內、國外或國際標準。國際注塑模具標準化組織是ISO/TC29 /SC8。我國1983年成立了”全國注塑模具標準化技術委員會”。美國的DME公司、德國的HASCO公司和日本的FUTABA公司是世界上生產標準模
塑料制品的收縮率 熱塑性塑料成型收縮的形式及計算如前所述,影響熱塑性塑料成型收縮的因素如下:(1)塑料品種熱塑性塑料成型過程中由于還存在結晶化形起的體積變化,內應力強,凍結在塑件內的殘余應力大,分子取向性強等因素,因此與熱固性塑料相比則收縮率較大,收縮率范圍寬、方向性明

一、產品設計:設計塑件的形體結構時,應注意塑件的厚度與熔料填充時的極限流動長度。在注射成型中,塑件的厚度通常為1 ~ 3mm,大型塑件為3~ 6mm。二、原材料:1、更換材料或添加助劑以改善流動性。 2、將噴嘴拆下清理或擴大模具冷料穴和流道截面面積
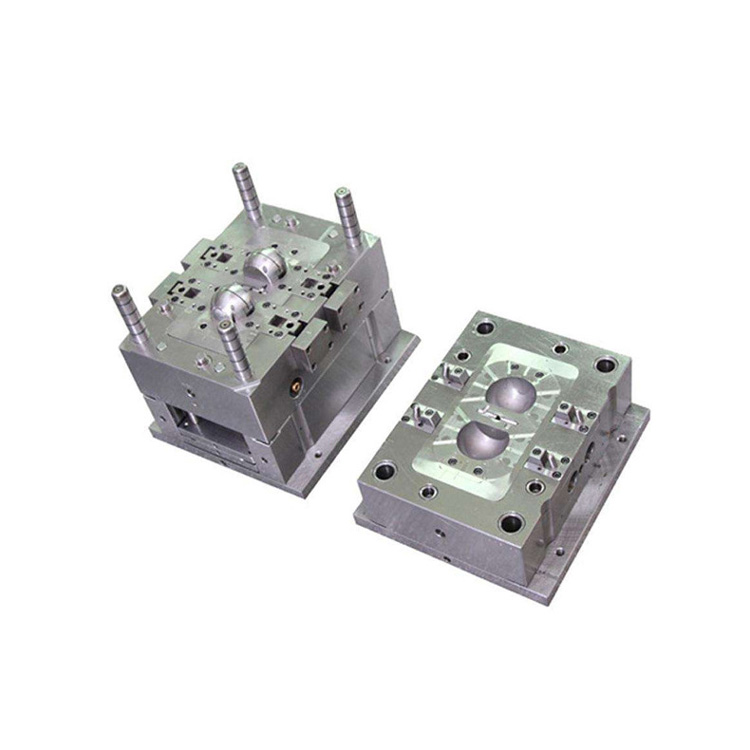
注塑模具的結構形式和加工質量直接影響塑件的質量和生產效率。模具生產過程中的故障有很多種。以下是幾種常見故障的解決方案。澆口脫模困難:在注塑過程中,澆口粘在澆口套上,不易脫落。開模時,產品有裂紋損壞。另外,操作人員在脫模前必須用銅棒將其從噴嘴中敲出使其松動,這嚴重影響了生產效率。造成這種故
外觀缺陷: 在注塑加工時塑料制品廠應該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉移到了制件表面?以下總結了幾點原因和解決辦法:■熔料溫度太低■過低的熔料溫度會導致熔料黏度升高(熔料變稠),從而引起熔料