
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

壁厚均勻是塑膠件設(shè)計的一個非常基本的原則。據(jù)我觀察,大多數(shù)的工程師都知道這個原則,但是很多都認為這個不重要、選擇任性設(shè)計而不遵守。
當注塑產(chǎn)品第一次試摸發(fā)現(xiàn)各種質(zhì)量問題,例如縮水、變形翹曲、內(nèi)應(yīng)力和困氣等時,首先想到的是通過調(diào)整注塑工藝參數(shù)來解決,當多次調(diào)整問題依然無法完全解決時,工程師就會認為這個注塑廠的水平不很難,塑膠熔料在充填時總是朝著助力較小的路徑前進,那么壁厚區(qū)域總是最先充填。如果壁薄處被壁厚區(qū)域包圍,那么塑膠熔料就無法充填滿壁薄處,從而造成困氣。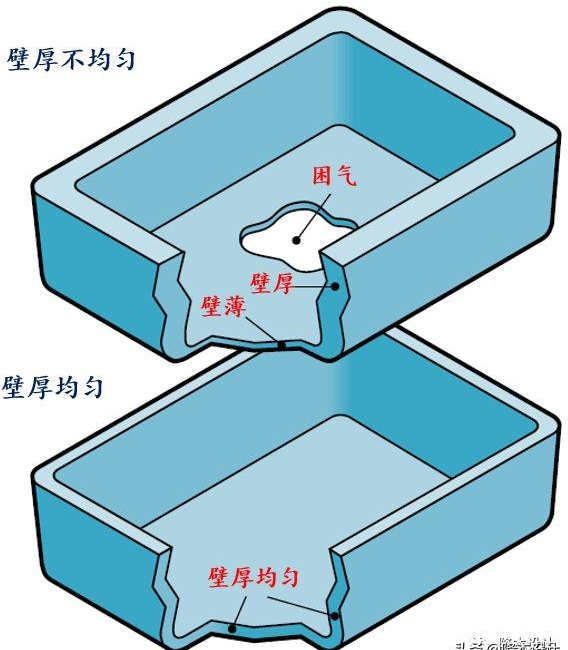

1、加工特性好塑料可以根據(jù)使用要求加工成多種形狀的產(chǎn)品,且加工工藝簡單,宜于采用機械化大規(guī)模生產(chǎn)。2、質(zhì)輕塑料的密度在0.8-2.2g/cm3之間,一般只有鋼的1/3-1/4,鋁的1/2,混凝土的1/3,與木材相近。用于裝飾裝修工程,可以減輕施工強度和降低建筑物的自重。3、比強度大塑料的比強度遠高于水泥混凝土,接近甚至超
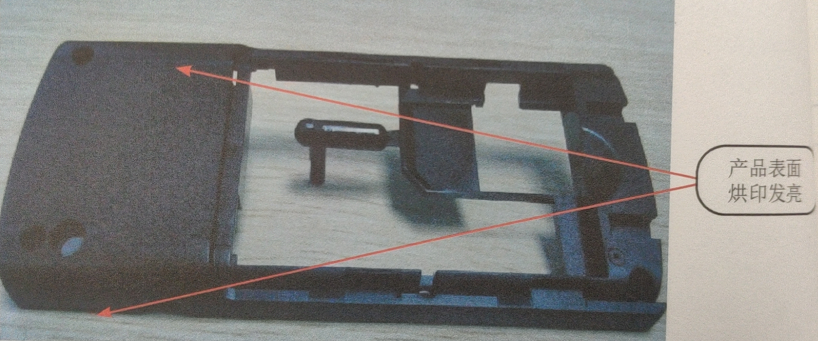
現(xiàn)象:塑料制品表面為細紋面,在成型中由于氣體沒有完全排出而導(dǎo)致產(chǎn)品表面烘印發(fā)亮難改善,不能滿足品質(zhì)要求。產(chǎn)品物征:材料: ABS+PCHI-1001BN顏色 :黑色產(chǎn)品重(單件):5.68g水口重:11.66g(4)不良原因分析不良原因分析:①塑料模具為1x2的機殼,模具流道較長,進膠口方式為點入進膠,熔料流至進膠口附近,由于速度慢及壓力
1.橡膠注塑:橡膠注射成型是一種將膠料直接從機筒注入模型硫化的生產(chǎn)方法。橡膠注塑的優(yōu)點是:雖屬間歇操作,但成型周期短,生產(chǎn)效率高取消了胚料準備工序,勞動強度小,產(chǎn)品質(zhì)量優(yōu)異。2.塑料注塑:塑料注塑是塑料制品的一種方法,將熔融的塑料利用壓力注進塑料制品模具中,冷卻成型得到想要各種塑料件。有專門用于進行注塑的機
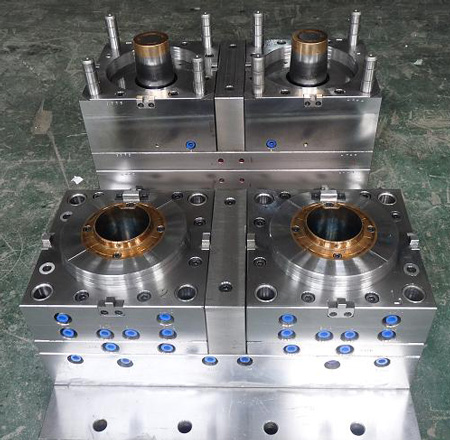
本文為大家分析一下注塑件常見的6種缺陷的造成原因和注塑模具的改善措施以及成型的改善措施,歡迎大家指正和討論,有需要模具定制的可以聯(lián)系我廠,價格和實力都是值得的。
1、模具流道比普通流道要寬、厚點,澆口要大些;主要是PVC流動性較差;2、材料在加工前最好先干燥下,干燥溫度不宜過高50度-70度左右,當然材料保存比較好的話不干燥也可以;3、控制好加工溫度,包括射嘴溫度,控制溫度是加工PVC的一個關(guān)鍵環(huán)節(jié),如果控制不好,就很難生產(chǎn)出好的產(chǎn)品來,尤其是生產(chǎn)白色的產(chǎn)品;4、PVC冷卻相