
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

注塑模具加工成型歷程當中有可能遇到缺陷以下:
1.注塑塑料制品件缺陷的特性注塑歷程不完全,因為模腔沒有填滿塑料或注塑歷程貧乏某些細節。
2.可能出現問題的緣故:(1).注塑速度不足。(2).塑料缺料(3).螺桿能手程結束處沒留下螺桿墊料。(4).運行時間變更。(5).射料缸溫度太低。(6).注塑壓力不足。(7).射嘴片面被封。(8).射嘴或射料缸外的加熱器不可以運作。(9).注塑時間太短。(10).塑料貼在料斗喉壁上。(11).注塑機容量太小(即打針分量或塑化才氣)。(12).模溫太低。(13).沒有清算潔凈模具的防銹油。(14).止退環損壞,熔料有倒流征象。
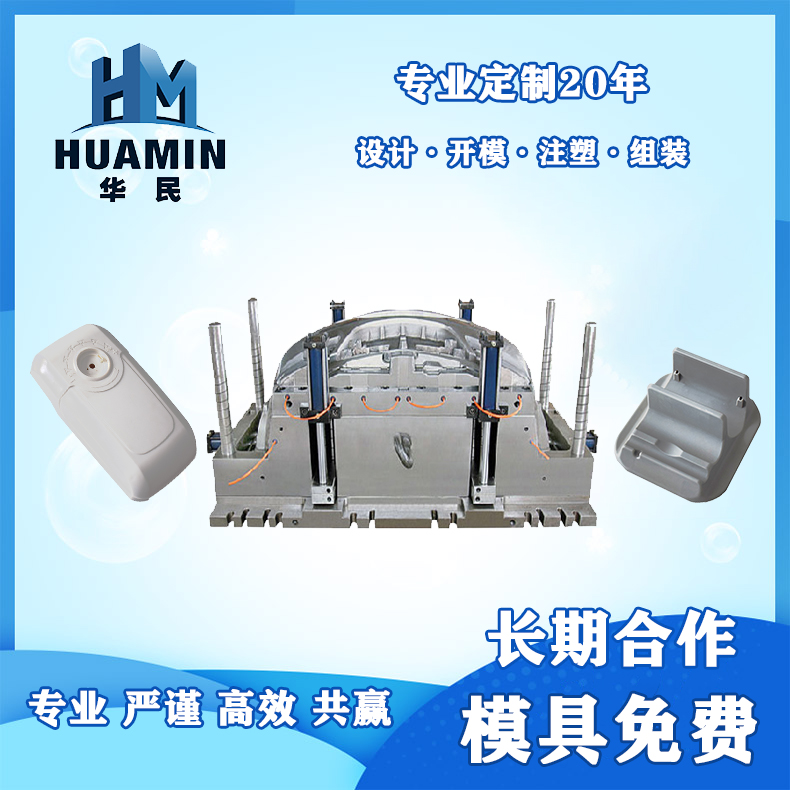
注塑件尺寸差異:1.注塑件缺陷的特性:注塑歷程當中分量尺寸的變更超過了模具、注塑機、塑料組合的生產才氣。2.可能出現問題的緣故:(1).輸入射料缸內的塑料不均。(2).射料缸溫度或顛簸的局限太大。(3).注塑機容量太小。(4).注塑壓力不鞏固。(5).螺桿復位不鞏固。(6).運作時間的變更、溶液黏度不一致。(7).打針速度(流量控制)不鞏固。(8).應用了不適合模具的塑料種類。(9).思量模溫、打針壓力、速度、時間和保壓等對產品的影響。
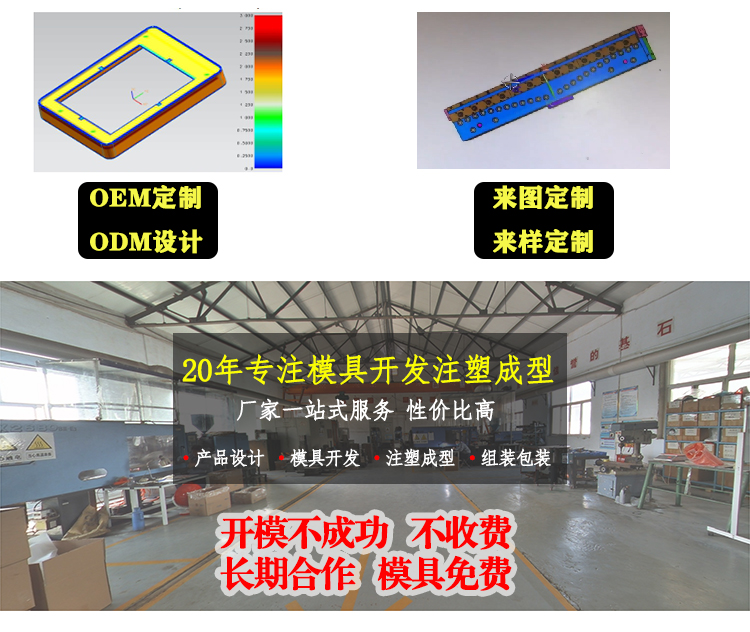
比起傳統射出成型,深州華民機械有限公司是最完善的注塑加工廠使用的雙料共射射出成型制程有如下的優點:1、核心料可以使用低黏度的材料來降低射出壓力。2、從環保的考慮,核心料可以使用回收的二次料。3、根據不同的使用特性,如厚件成品皮層料使用軟質料,核心料使用硬質料或者核心料可以使用發泡塑料

外觀缺陷: 在注塑加工時塑料制品廠應該首先必須充分了解造成表面缺陷的根本原因是什么。它們是由料流帶到了塑料制件表面的缺陷,還是塑料模具的表面缺陷轉移到了制件表面?以下總結了幾點原因和解決辦法:■熔料溫度太低■過低的熔料溫度會導致熔料黏度升高(熔料變稠),從而引起熔料
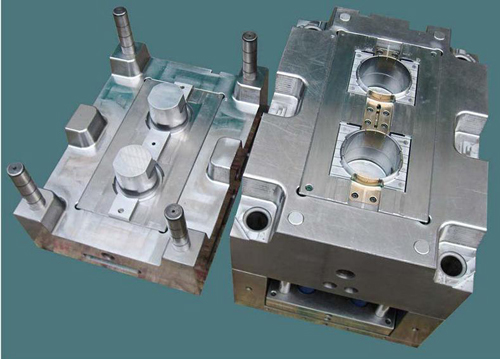
塑料制品模具一般需要在150°C-200°C下進行工作,除了受到一定壓力作用外,還要承受溫度影響,根據其成型條件,模具一般需要具備以下性能:1、具有較好的熱穩定性。塑料模具成型加工經熱處理后因線膨脹系數小,熱處理變形小,溫度差異引起的尺寸變化率小,金相組織和模具尺寸穩定,可減少或不再進行加工,即可保證模具尺寸
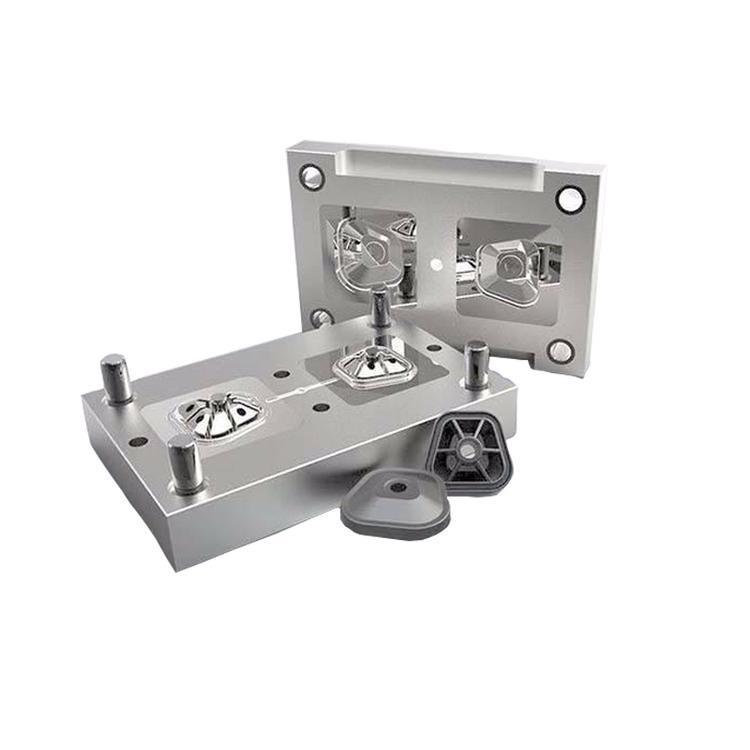
abs,pc,as,ps等以下是合理選擇的要求:1.高耐蝕性很多樹脂和添加劑對型腔表面都有腐蝕作用,這種腐蝕使型腔表面金屬溶蝕、剝落,表面狀況變壞、塑件質量變差。所以,最好使用耐蝕鋼,或對型腔表面進行鍍鉻、鈸鎳處理。&
公司概況深州市華民機械有限公司,從事塑料制品行業二十余年,擁有豐富的產品研發、生產經驗,是一家值得客戶信任的優質供應商。華民公司擁有自己獨立的塑料模具設計團隊、塑料模具制造車間、塑料制品加工車間。公司創辦以來,通過不懈努力,與德國歐登多木工機械、邁克威力木工機械、韓國(厚地)食品機械配套合作多年,深