
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220
我們專業(yè)做異形模具和異形塑料件
開模不成功,退還全部開模費
全國咨詢熱線:
13932815220
13932815220

①塑料中含有水分或有雜質(zhì)混入;
②澆口尺寸過小、形狀不好或位置不好;
③塑料模具表面不光潔,有水分或油污;
④塑料溫度低,或模溫低;
⑤料溫高或澆注系統(tǒng)剪切作用大,塑料分解;
⑥融料與模具表面接觸不良或模具排氣不良;
⑦潤滑劑不當(dāng)或用量過多;
⑧塑料塑化不良,結(jié)晶性料冷卻不良、不均或制品壁厚不均;
⑨注塑加工廠家注射速度過快,注射壓力過低;
注塑產(chǎn)品出現(xiàn)尺寸差異的缺陷及解決方案
塑料制品廠在注塑產(chǎn)品出現(xiàn)尺寸差異的缺陷及解決方案分析,注塑塑料件缺陷的特征注塑過程中重量尺寸的變化超過了塑料模具、注塑機、塑料組合的生產(chǎn)能力。可能出現(xiàn)問題的原因缺陷:輸入射料缸內(nèi)的塑料不均。射料缸溫度或波動的范圍太大。注塑機容量太小。注塑壓力不穩(wěn)定。.螺桿復(fù)位不穩(wěn)定。運
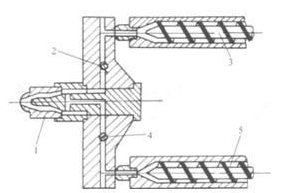
注塑生產(chǎn)中,所謂雙色注塑成型,是指將兩種不同色澤的塑料注入同一模具的成型方法。它能使塑件出現(xiàn)兩種不同的顏色,并能使塑件呈現(xiàn)有規(guī)則的圖案或無規(guī)則的云紋狀花色,以提高塑件的實用性和美觀性。 雙混色注塑成型 注塑加工廠家生產(chǎn)中,如下圖所示為雙混色注
注塑塑料制品有色差是注塑中常見的缺陷,色差影響因素眾多,涉及原料樹脂、色母、色母同原料的混合、注塑工藝、注塑機等,塑料加工廠家在實際的生產(chǎn)過程中一般從以下五個方面來進(jìn)行色差的控制。1.消除注塑機及模具因素的影響要選擇與注塑主品容量相當(dāng)?shù)淖⑺軝C,如果注塑機存在物料死角等問題,最好更換設(shè)備。對于模具
模具設(shè)計和制造與塑料注塑加工有密切關(guān)系。塑料加工的成敗,很大程度上取決于模具設(shè)計效果和模具制造質(zhì)量,而塑料模具設(shè)計又以正確的塑料制品設(shè)計為基礎(chǔ)。塑料模具設(shè)計要考慮的結(jié)構(gòu)要素有:①分型面,即模具閉合時凹模與凸模相互配合的接觸表面。它的位置和形式的選定,受制品形狀及外觀、壁厚、成型方法
注塑加工廠家保 壓階段的作用是持續(xù)施加壓力,壓實熔體,增加塑料密度(增密),以補償塑料的收縮行為。在保壓過程中,由于模腔中已經(jīng)填滿塑料,背壓較高。在保壓壓實過程中,注塑機螺桿僅能慢慢地向前作微小移動,塑料的流動速度也較為緩慢,這時的流動稱作保壓流動。由于在保壓階段,塑料受模壁冷卻固